시각적 가이드: 절삭 공구 연삭 결함 및 해결 방법
소개
절삭 공구의 성능은 카바이드 재종이나 코팅에 의해서만 결정되는 것이 아닙니다. 사실, 연삭 품질은 공구 수명, 절삭 안정성 및 표면 정삭에 중요한 역할을 합니다.. 초경 공구 제조 과정에서 부적절한 연삭 파라미터, 휠 선택 또는 기계 설정은 공구 성능을 크게 저하시키는 다양한 결함으로 이어질 수 있습니다.
이 문서에서는 다음과 같이 요약합니다. 가장 일반적인 절삭 공구 연삭 결함, 를 통해 근본 원인을 분석하고 실제 프로덕션 경험을 바탕으로 한 실용적인 솔루션. 이 가이드는 카바이드 엔드밀의 일관성과 신뢰성을 개선하고자 하는 제조업체, CNC 공구 연삭기 및 품질 엔지니어에게 특히 유용합니다.
1. 하단 가장자리 간섭
결함 설명
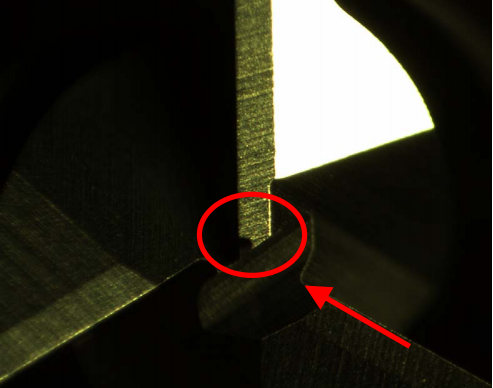
하단 절삭 날 간섭은 연삭 중에 하단 절삭 날의 일부가 겹치거나 충돌하여 비정상적인 형상을 초래할 때 발생합니다.
주요 원인
- 하단 가장자리 연삭 중 과도한 오버 센터 값
솔루션
- 연삭 프로그램 최적화
- 과도한 중심 매개변수 줄이기
고위험 애플리케이션
- 모든 유형의 절삭 공구에서 이 문제가 발생할 수 있습니다.
엔지니어링 경고
기계를 설치하는 동안 항상 하단 가장자리의 모양을 주의 깊게 검사하십시오. 사소한 부주의로 인해 부적합 공구가 쉽게 발생할 수 있습니다.
2. 초경 공구의 균열
결함 설명
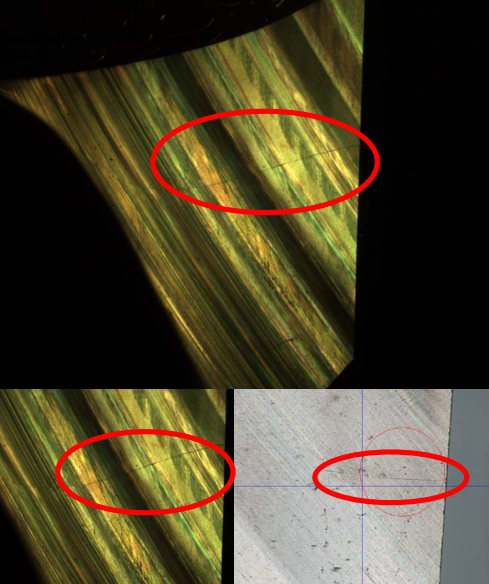
균열은 일반적으로 플루트 바닥이나 GASH 영역에 나타나며 언뜻 보기에는 보이지 않을 수 있습니다.
주요 원인
- 과도한 연삭 깊이
- 연삭 이송 속도가 너무 높음
- 냉각수 공급 부족
- 카바이드 소재 결함
솔루션
- 냉각수 노즐 위치 최적화
- 단계별(레이어드) 연삭 사용
- 연삭 이송 속도 감소
고위험 지역
- 모따기 도구의 GASH 영역
- Ø16mm 이상의 2플루트 또는 3플루트 공구
엔지니어링 경고
균열은 종종 플루트 바닥이나 GASH 영역에서 시작됩니다. 결함이 있는 공구가 고객에게 전달되는 것을 방지하려면 세심한 검사가 중요합니다.
3. 가장자리 치핑 및 노치
결함 설명
가장자리 치핑은 주변 가장자리, 모서리 반경 및 하단 가장자리를 포함한 절단면의 재료가 파손되거나 벗겨지는 것을 말합니다.

주요 원인
- 과도한 분쇄량
- 높은 연삭 이송 속도
- 외부 기계적 충격
- 딱딱한 입자가 큰 연삭 휠
- 휠 둔화
- 카바이드 소재 결함
솔루션
- 연삭 휠 드레싱 및 연마
- 연삭력 및 이송 속도 감소
- 취급 중 충돌로부터 공구 보호
고위험 지역
- 레이크 각도가 큰 도구
- 플루트 끝 위치 근처의 주변 가장자리
4. 불완전 연삭
결함 설명
불완전한 연삭은 절단면에 제거되지 않은 재료로 나타나며 반짝이고 반사되는 표면으로 나타납니다.

주요 원인
- 연삭 피드 부족
- 낮은 강성으로 인한 공구 처짐
- 연삭 길이 부족
솔루션
- 분쇄 공급량 증가
- 클램핑 강성 향상
- 연삭 경로 길이 연장
고위험 지역
- 바 끝이 고르지 않은 하단 가장자리
- 클램핑 길이가 짧은 주변부 가장자리
- 꼬리 끝 근처의 목이 달린 도구
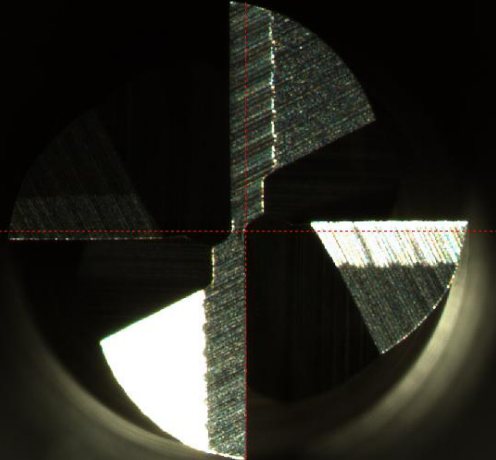
5. 거친 연마 표면
결함 설명
연마 자국이 선명하게 보여서 절단면의 표면 마감이 좋지 않습니다.
주요 원인
- 잘못된 그라인딩 휠 선택
- 입자 크기가 너무 굵음
- 과도한 연삭 피드
- 불충분한 도구 강성
솔루션
- 더 미세한 그릿 그라인딩 휠 사용
- 연삭 이송 속도 감소
- 클램핑 강성 향상
6. 톱니형 또는 톱니형 절삭날
결함 설명
절단면에는 마이크로 칩핑 또는 연마 자국이 나타나며 톱니 모양의 가장자리 프로파일을 형성합니다.
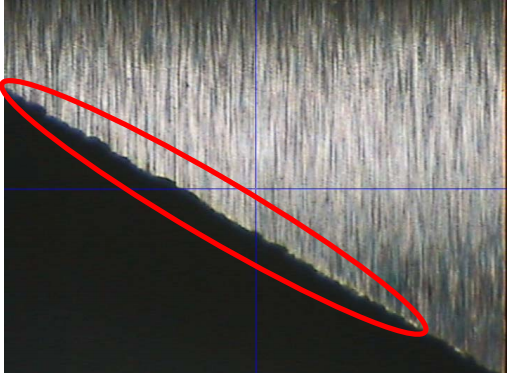
주요 원인
- 거친 그라인딩 휠 그릿
- 과도한 연삭 이송 속도
솔루션
- 더 미세한 그릿 연삭 휠 선택
- 연삭 이송 속도 감소
엔지니어링 팁
매끄러운 절삭날은 절삭 안정성과 공구 수명에 직접적인 영향을 미칩니다. 설정 중 육안 검사는 필수입니다.
7. 잘못된 도구 형상
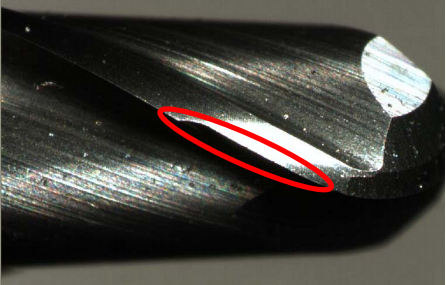
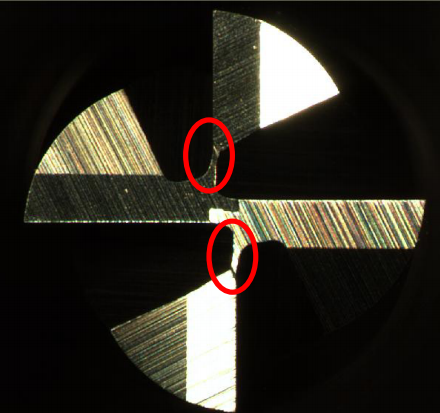
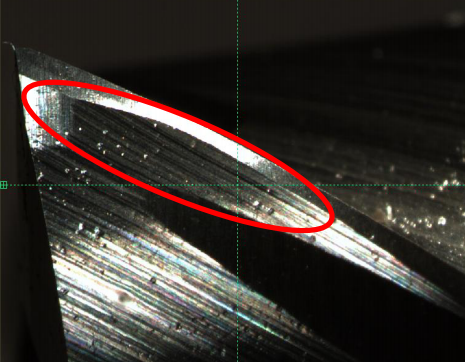

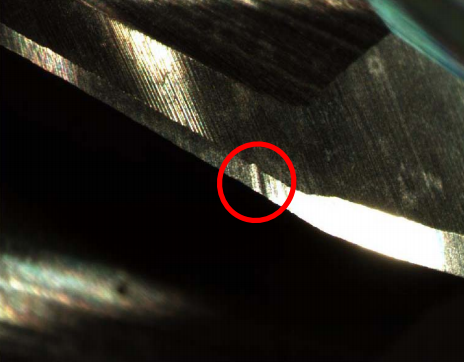
일반적인 문제
- 오버컷 GASH 영역
- Yp 길이 부족
- 주변 엣지 간섭
- 과도한 모서리 보호
- 중앙 돌출
- 주변 가장자리의 표면 피트
근본 원인
- 잘못된 연삭 매개변수
- 프로그램 오류
- 부적절한 프로세스 검증
예방 조치
- 연삭 프로그램 표준화
- 첫 번째 아티클 검사 중 형상 확인
- 프로세스 제어 및 문서화 강화
결론
이해 및 제어 절삭 공구 연삭 결함 은 고품질 초경 공구를 생산하는 데 필수적입니다. 연삭 파라미터, 휠 선택, 절삭유 공급 및 검사 절차를 최적화함으로써 제조업체는 공구 일관성, 표면 품질 및 서비스 수명을 크게 개선할 수 있습니다.
에서 한양 도구, 엄격한 연삭 표준과 지속적인 공정 최적화를 적용하여 모든 초경 공구가 까다로운 가공 요건을 충족하도록 보장합니다. 당사의 경험 중심 제조 접근 방식은 고객이 안정적인 성능을 달성하고 부품당 비용을 절감할 수 있도록 지원합니다.
기술 지원이나 툴 최적화 조언이 필요하신가요?
엔지니어링 팀 한양 도구 는 재료와 기계에 맞는 연삭 및 절단 파라미터 권장 사항을 제공합니다.
📩 기술팀에 문의하세요:
👉 [email protected]
👉 문의하기