Görsel Kılavuz: Kesici Takım Taşlama Hataları ve Çözümleri
Giriş
Kesici takım performansı sadece karbür kalitesi veya kaplama ile belirlenmez. Aslında, Taşlama kalitesi takım ömrü, kesme stabilitesi ve yüzey kalitesi açısından kritik bir rol oynar. Yekpare karbür takım üretimi sırasında yanlış taşlama parametreleri, taş seçimi veya makine kurulumu, takım performansını önemli ölçüde azaltan çeşitli kusurlara yol açabilir.
Bu makalede özetle en yaygın kesici takım taşlama hataları, kök nedenlerini analiz eder ve aşağıdakileri sağlar gerçek üretim deneyimine dayalı pratik çözümler. Bu kılavuz özellikle imalatçılar, CNC takım taşlayıcılar ve karbür parmak freze tutarlılığını ve güvenilirliğini artırmak isteyen kalite mühendisleri için yararlıdır.
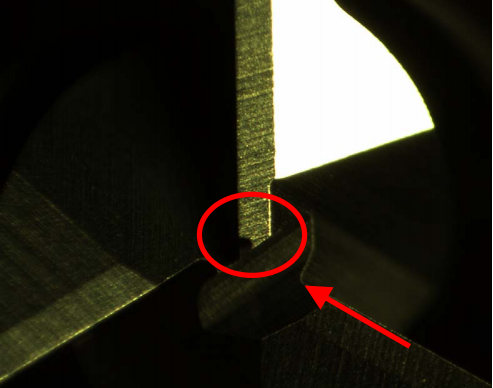
1. Alt Kenar Paraziti
Kusur Açıklaması
Alt kenar paraziti, alt kesme kenarının parçaları taşlama sırasında üst üste geldiğinde veya çarpıştığında meydana gelir ve anormal geometriye neden olur.
Ana Nedenler
- Alt kenar taşlama sırasında aşırı aşırı merkez değeri
Çözümler
- Taşlama programını optimize edin
- Aşırı merkez parametrelerini azaltın
Yüksek Riskli Uygulamalar
- Tüm kesici takım türleri bu sorunla karşılaşabilir
Mühendislik Uyarısı
Makine kurulumu sırasında, alt kenarın şeklini her zaman dikkatle inceleyin. Küçük dikkatsizlikler kolayca uygun olmayan takımlara neden olabilir.
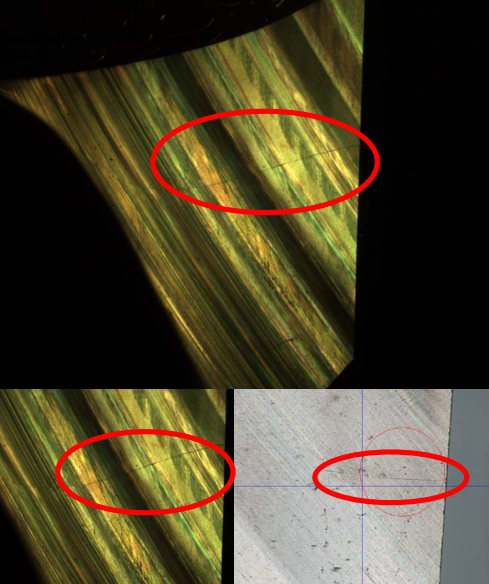
2. Karbür Aletlerde Çatlaklar
Kusur Açıklaması
Çatlaklar genellikle flüt tabanında veya GASH alanında görülür ve ilk bakışta görünmeyebilir.
Ana Nedenler
- Aşırı taşlama derinliği
- Taşlama besleme hızı çok yüksek
- Yetersiz soğutma sıvısı beslemesi
- Karbür malzeme kusurları
Çözümler
- Soğutucu nozul konumunu optimize edin
- Adım adım (katmanlı) taşlama kullanın
- Öğütme ilerleme hızını azaltın
Yüksek Riskli Alanlar
- Pah kırma aletlerinin GASH alanları
- Ø16 mm ve üzeri 2 ağızlı veya 3 ağızlı takımlar
Mühendislik Uyarısı
Çatlaklar genellikle yiv diplerinde veya GASH bölgelerinde başlar. Kusurlu takımların müşterilere ulaşmasını önlemek için dikkatli inceleme kritik önem taşır.
3. Kenar Yontma ve Çentikler
Kusur Açıklaması
Kenar ufalanması, çevresel kenarlar, köşe yarıçapları ve alt kenarlar dahil olmak üzere kesme kenarlarında malzeme kırılması veya soyulması anlamına gelir.

Ana Nedenler
- Aşırı taşlama miktarı
- Yüksek öğütme besleme hızı
- Harici mekanik darbe
- Büyük sert parçacıklı taşlama taşı
- Tekerlek donukluğu
- Karbür malzeme kusurları
Çözümler
- Taşlama taşlarını giydirme ve bileme
- Taşlama kuvvetini ve ilerleme hızını azaltın
- Aletleri taşıma sırasında çarpışmaya karşı korur
Yüksek Riskli Alanlar
- Geniş eğim açılı aletler
- Yiv uç konumlarına yakın çevresel kenarlar
4. Eksik Taşlama
Kusur Açıklaması
Tamamlanmamış taşlama, parlak ve yansıtıcı yüzeyler ile kesme kenarlarında kaldırılmamış malzeme olarak görünür.

Ana Nedenler
- Yetersiz öğütme beslemesi
- Düşük rijitlik nedeniyle takım sapması
- Yetersiz taşlama uzunluğu
Çözümler
- Öğütme besleme miktarını artırın
- Sıkıştırma sertliğini artırın
- Taşlama yolu uzunluğunu uzatın
Yüksek Riskli Alanlar
- Düz olmayan çubuk uçlu alt kenarlar
- Kısa sıkıştırma uzunluğuna sahip çevresel kenarlar
- Kuyruk ucuna yakın boyunlu aletler
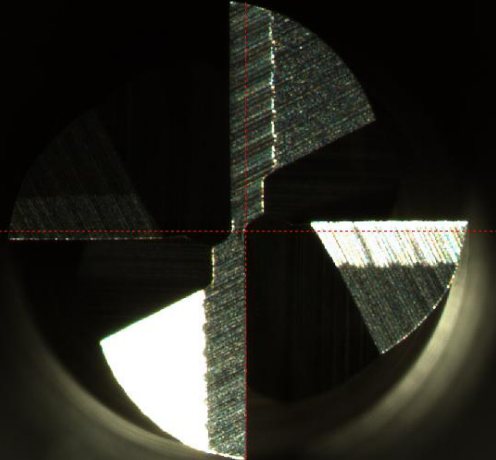
5. Kaba Taşlama Yüzeyi
Kusur Açıklaması
Taşlama izleri açıkça görülebilir, bu da kesme kenarlarında kötü yüzey finisajına neden olur.
Ana Nedenler
- Yanlış taşlama taşı seçimi
- Kum boyutu çok kaba
- Aşırı öğütme beslemesi
- Yetersiz alet sertliği
Çözümler
- Daha ince kumlu taşlama taşları kullanın
- Taşlama besleme hızını azaltın
- Sıkıştırma sertliğini artırın
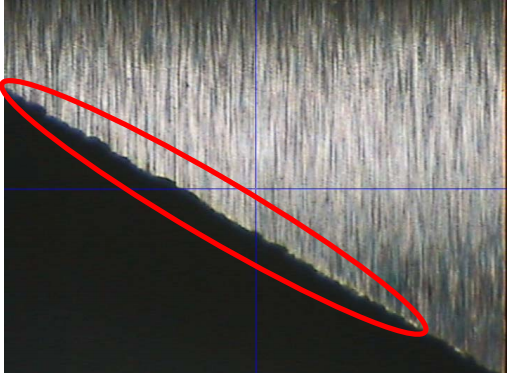
6. Tırtıklı veya Testere Dişli Kesme Kenarları
Kusur Açıklaması
Kesme kenarı, tırtıklı bir kenar profili oluşturan mikro yontma veya taşlama izleri gösterir.
Ana Nedenler
- Kaba taşlama taşı kumları
- Aşırı taşlama besleme hızı
Çözümler
- Daha ince kumlu taşlama taşları seçin
- Taşlama besleme hızını azaltın
Mühendislik İpucu
Düzgün bir kesme kenarı, kesme stabilitesini ve takım ömrünü doğrudan etkiler. Kurulum sırasında görsel denetim çok önemlidir.
7. Yanlış Takım Geometrisi
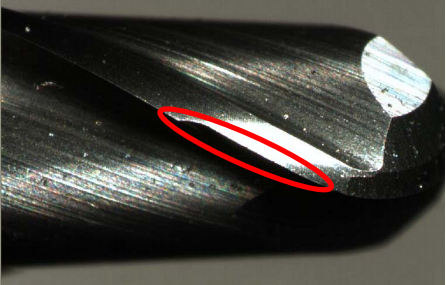
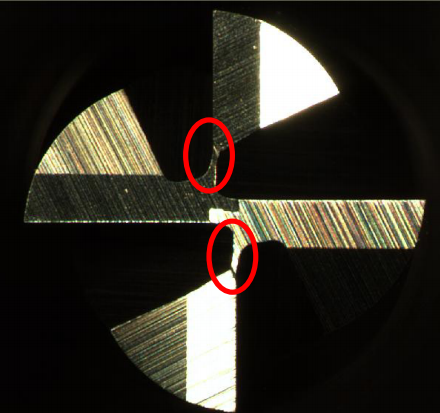
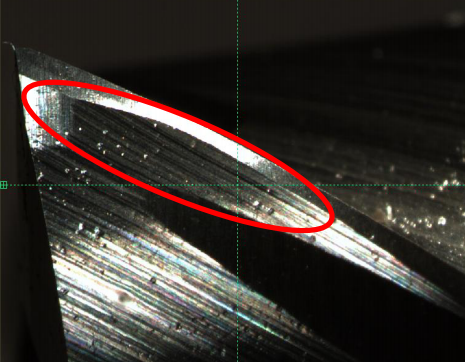

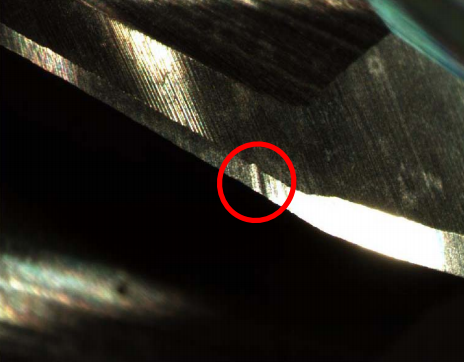
Tipik Sorunlar
- Aşırı kesilmiş GASH alanları
- Yetersiz Yp uzunluğu
- Çevresel kenar paraziti
- Aşırı köşe koruması
- Merkez çıkıntı
- Çevresel kenarlarda yüzey çukurları
Kök Nedenler
- Yanlış taşlama parametreleri
- Program hataları
- Yetersiz süreç doğrulaması
Önleme Tedbirleri
- Taşlama programlarını standartlaştırın
- İlk parça incelemesi sırasında geometriyi doğrulayın
- Süreç kontrolü ve dokümantasyonun güçlendirilmesi
Sonuç
Anlama ve kontrol etme kesici takım taşlama kusurları yüksek kaliteli yekpare karbür takımlar üretmek için gereklidir. Üreticiler taşlama parametrelerini, taş seçimini, soğutma sıvısı tedarikini ve denetim prosedürlerini optimize ederek takım tutarlılığını, yüzey kalitesini ve hizmet ömrünü önemli ölçüde artırabilir.
At HANYANG Aletleri, Her karbür takımın zorlu işleme gereksinimlerini karşılamasını sağlamak için katı taşlama standartları ve sürekli proses optimizasyonu uyguluyoruz. Deneyim odaklı üretim yaklaşımımız, müşterilerin istikrarlı performans ve parça başına daha düşük maliyet elde etmesine yardımcı olur.
Teknik Desteğe veya Araç Optimizasyon Tavsiyesine mi İhtiyacınız Var?
Mühendislik ekibimiz HANYANG Aletleri malzemelerinize ve makinelerinize göre uyarlanmış taşlama ve kesme parametresi önerileri sunar.
📩 Teknik ekibimizle iletişime geçin:
👉 [email protected]
👉 Bize Ulaşın
İç Bağlantı Önerileri
- Karbür Parmak Freze - Hanyang
- Paslanmaz ve Titanyum için Kaplama Seçimi | HANYANG Tools
- İşleme İpuçları - Hanyang