Guía visual de defectos y soluciones en el rectificado de herramientas de corte
Introducción
El rendimiento de la herramienta de corte no viene determinado únicamente por el grado de carburo o el recubrimiento. De hecho, la calidad del rectificado desempeña un papel fundamental en la vida útil de la herramienta, la estabilidad del corte y el acabado superficial. Durante la fabricación de herramientas de metal duro, unos parámetros de rectificado, una selección de muelas o una configuración de máquina inadecuados pueden provocar diversos defectos que reducen significativamente el rendimiento de la herramienta.
En este artículo resumimos los defectos más comunes en el afilado de herramientas de corte, analizar sus causas profundas y proporcionar soluciones prácticas basadas en experiencias reales de producción. Esta guía es especialmente útil para fabricantes, rectificadores de herramientas CNC e ingenieros de calidad que buscan mejorar la consistencia y fiabilidad de las fresas de metal duro.
1. Interferencia en el borde inferior
Descripción del defecto
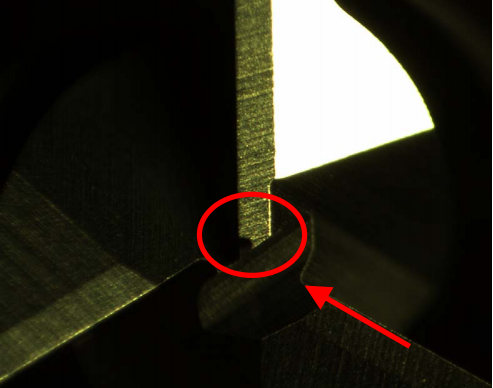
La interferencia del filo inferior se produce cuando partes del filo inferior se solapan o chocan durante el rectificado, dando lugar a una geometría anormal.
Causas principales
- Valor de sobrecentrado excesivo durante el rectificado del borde inferior
Soluciones
- Optimizar el programa de molienda
- Reducir los parámetros de sobrecentrado
Aplicaciones de alto riesgo
- Todos los tipos de herramientas de corte pueden encontrarse con este problema
Advertencia de ingeniería
Durante la preparación de la máquina, inspeccione siempre cuidadosamente la forma del borde inferior. Los pequeños descuidos pueden dar lugar fácilmente a herramientas no conformes.
2. Grietas en herramientas de metal duro
Descripción del defecto
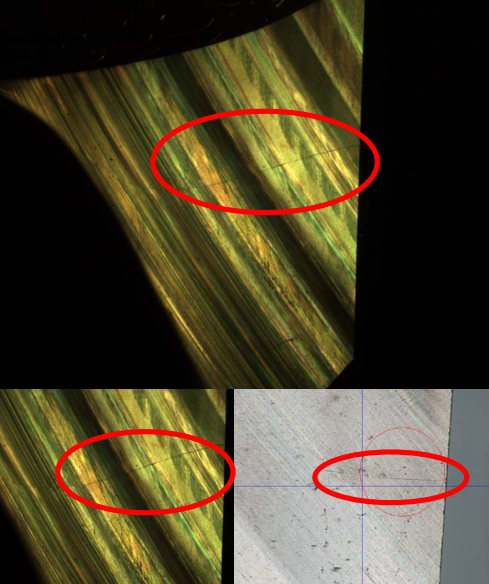
Las grietas suelen aparecer en el fondo de la flauta o en la zona GASH y pueden no ser visibles a primera vista.
Causas principales
- Profundidad de rectificado excesiva
- Avance de molienda demasiado elevado
- Suministro insuficiente de refrigerante
- Defectos del material de carburo
Soluciones
- Optimizar la posición de la boquilla del refrigerante
- Utilizar la molienda paso a paso (por capas)
- Reducir el avance de molienda
Zonas de alto riesgo
- Zonas GASH de las herramientas de biselado
- Ø16 mm y superiores Herramientas de 2 o 3 aristas de corte
Advertencia de ingeniería
Las grietas suelen empezar en los fondos de las estrías o en las zonas GASH. Una inspección cuidadosa es fundamental para evitar que las herramientas defectuosas lleguen a los clientes.
3. Astillado de bordes y muescas
Descripción del defecto
El astillado de bordes se refiere a la rotura o desprendimiento de material en los bordes de corte, incluidos los bordes periféricos, los radios de las esquinas y los bordes inferiores.

Causas principales
- Cantidad excesiva de molienda
- Alta velocidad de avance
- Impacto mecánico externo
- Muela abrasiva con partículas grandes y duras
- Matidez de las ruedas
- Defectos del material de carburo
Soluciones
- Rectificar y afilar muelas
- Reducir la fuerza de rectificado y la velocidad de avance
- Protege las herramientas de colisiones durante la manipulación
Zonas de alto riesgo
- Herramientas con grandes ángulos de desprendimiento
- Bordes periféricos cerca de las posiciones finales de la flauta
4. Rectificado incompleto
Descripción del defecto
El afilado incompleto aparece como material no eliminado en los filos de corte, con superficies brillantes y reflectantes.

Causas principales
- Alimentación de molienda insuficiente
- Desviación de la herramienta por baja rigidez
- Longitud de rectificado insuficiente
Soluciones
- Aumentar la cantidad de alimentación de molienda
- Mejorar la rigidez de sujeción
- Ampliar la longitud del recorrido de rectificado
Zonas de alto riesgo
- Bordes inferiores con extremos de barra desiguales
- Bordes periféricos con longitud de sujeción corta
- Herramientas con cuello cerca de la cola
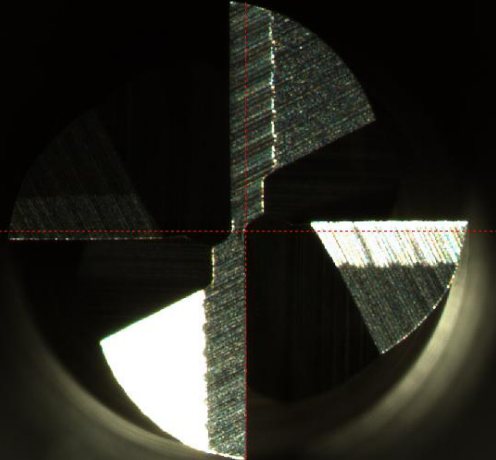
5. Superficie de rectificado rugosa
Descripción del defecto
Las marcas de amolado son claramente visibles, lo que provoca un acabado superficial deficiente en los filos de corte.
Causas principales
- Selección incorrecta de la muela abrasiva
- Tamaño de grano demasiado grueso
- Alimentación excesiva de la molienda
- Rigidez insuficiente de la herramienta
Soluciones
- Utilizar muelas de grano más fino
- Reducir la velocidad de avance del rectificado
- Mejorar la rigidez de sujeción
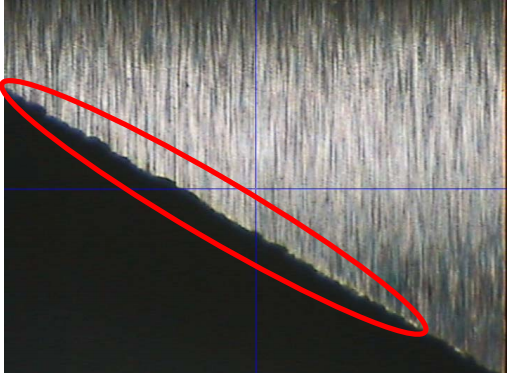
6. Bordes de corte dentados o con dientes de sierra
Descripción del defecto
El filo presenta marcas de microastillado o amolado, formando un perfil de borde dentado.
Causas principales
- Grano grueso de muela
- Avance de rectificado excesivo
Soluciones
- Seleccionar muelas de grano más fino
- Reducir la velocidad de avance del rectificado
Consejo de ingeniería
Un filo de corte liso afecta directamente a la estabilidad del corte y a la vida útil de la herramienta. La inspección visual durante la puesta a punto es esencial.
7. Geometría incorrecta de la herramienta
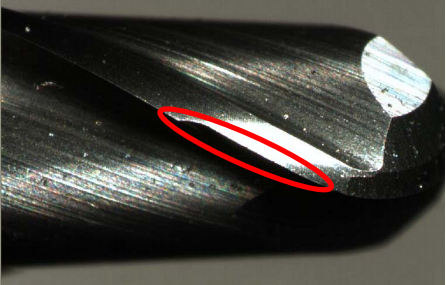
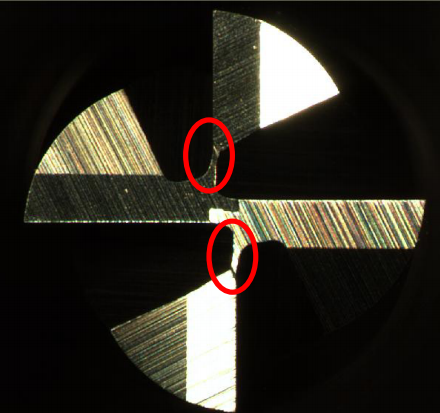
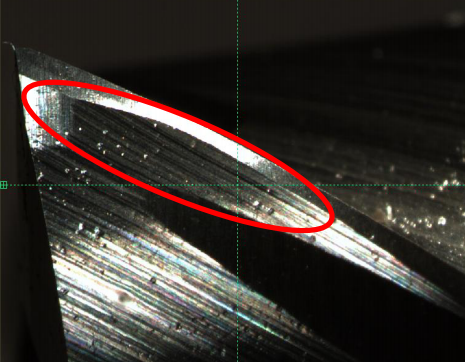

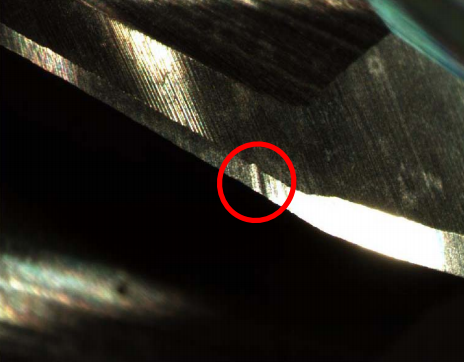
Problemas típicos
- Zonas GASH recortadas
- Longitud Yp insuficiente
- Interferencia del borde periférico
- Protección excesiva de las esquinas
- Saliente central
- Fosas superficiales en los bordes periféricos
Causas profundas
- Parámetros de rectificado incorrectos
- Errores del programa
- Verificación inadecuada del proceso
Medidas de prevención
- Normalizar los programas de rectificado
- Verificar la geometría durante la inspección del primer artículo
- Reforzar el control y la documentación de los procesos
Conclusión
Comprender y controlar defectos de afilado de herramientas de corte es esencial para producir herramientas de metal duro de alta calidad. Mediante la optimización de los parámetros de rectificado, la selección de muelas, el suministro de refrigerante y los procedimientos de inspección, los fabricantes pueden mejorar significativamente la consistencia, la calidad superficial y la vida útil de las herramientas.
En Herramientas HANYANG, Aplicamos estrictas normas de rectificado y una optimización continua de los procesos para garantizar que cada herramienta de metal duro cumpla los exigentes requisitos de mecanizado. Nuestro enfoque de fabricación basado en la experiencia ayuda a los clientes a lograr un rendimiento estable y un menor coste por pieza.
¿Necesita asistencia técnica o asesoramiento sobre optimización de herramientas?
Nuestro equipo de ingenieros de Herramientas HANYANG proporciona recomendaciones de parámetros de rectificado y corte adaptadas a sus materiales y máquinas.
📩 Póngase en contacto con nuestro equipo técnico:
👉 [email protected]
👉 Póngase en contacto con nosotros
Sugerencias de enlaces internos
- Fresas de metal duro - Hanyang
- Selección de revestimientos para acero inoxidable y titanio | HANYANG Tools
- Consejos de mecanizado - Hanyang