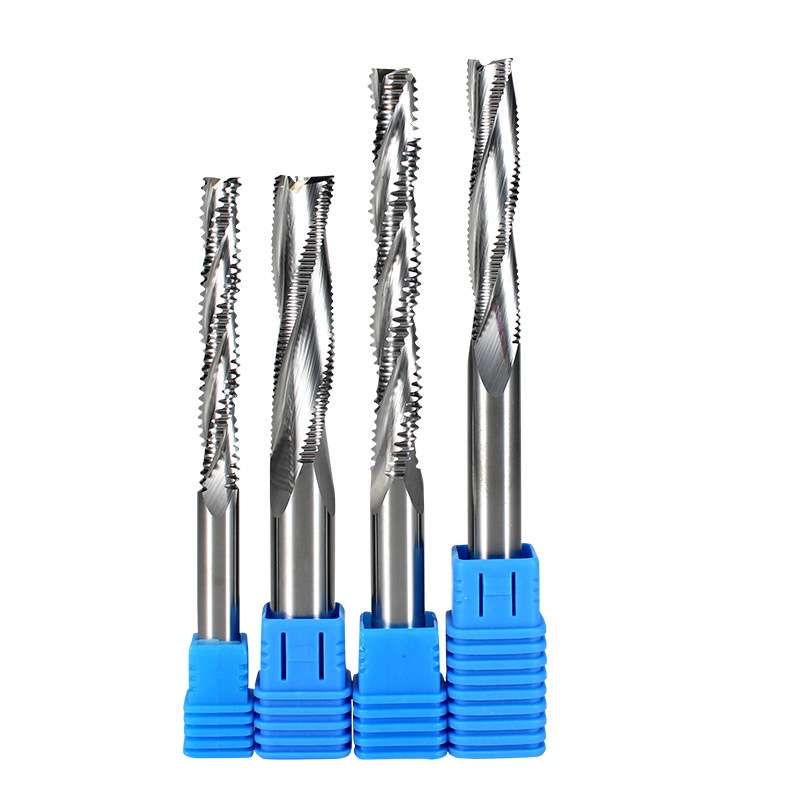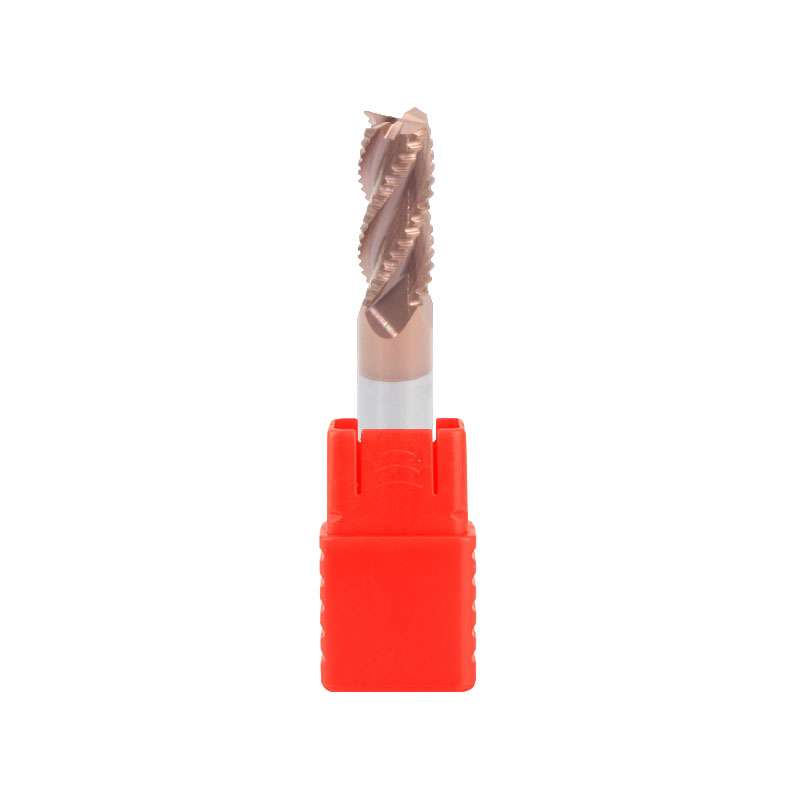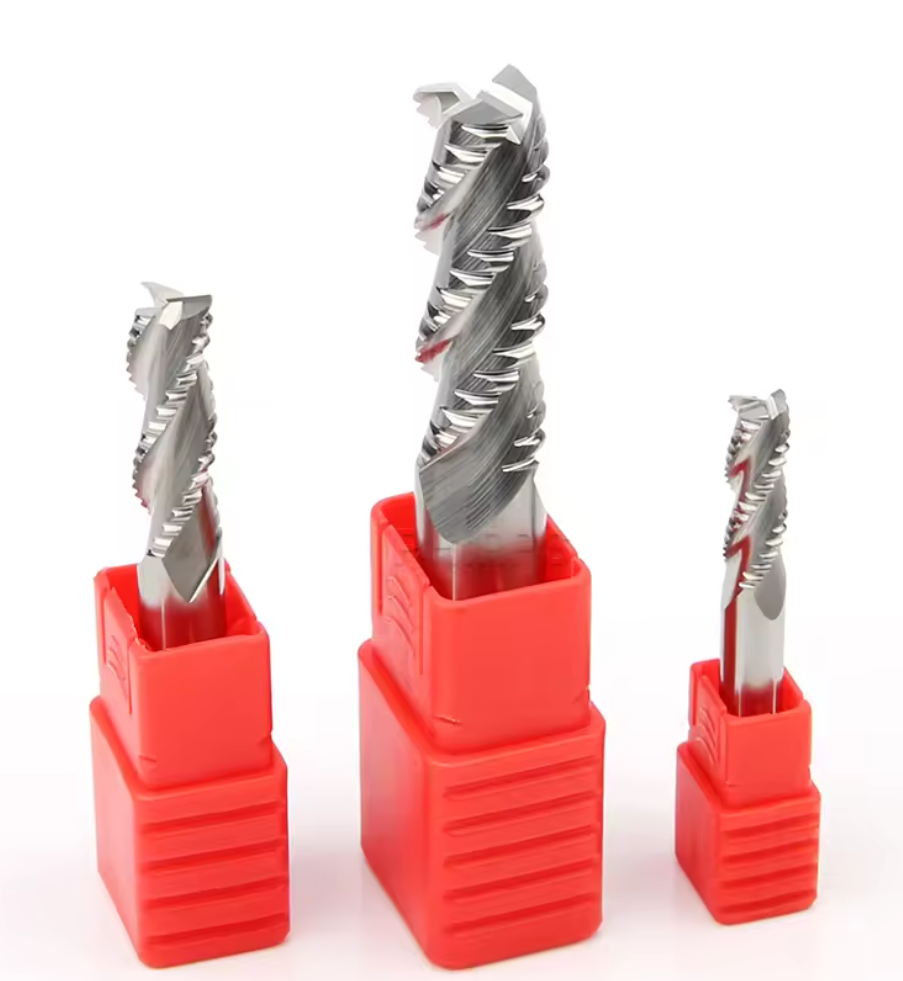
3-Flute Polished Solid Carbide Roughing End Mill for Aluminum
Une qualité constante
Une géométrie constante d'une commande à l'autre.
Commandes flexibles
Petits lots et formats variés disponibles.
Assistance OEM
Marquage, étiquettes et emballages personnalisés.
Modèles standard et sur mesure
Dimensions standard et configurations sur mesure.
3-Flute Roughing End Mill for Aluminum Overview
This 3-flute polished solid carbide roughing end mill is designed for efficient stock removal in aluminum and selected non-ferrous materials. Its serrated wave-edge geometry divides the cutting load and produces shorter chips during high-engagement machining, while the three-flute construction provides additional chip space compared with conventional four-flute steel-cutting tools. Sharp cutting edges and polished flute surfaces support smooth chip evacuation, reduced aluminum adhesion and stable rough slotting, pocketing, side milling and profiling.
3 Flutes
Wave-Edge Roughing
Mirror Polished
Alliages d'aluminium
Aluminum-Roughing Features
Serrated Wave Edge
The roughing profile divides the removed material into shorter chips and helps control the cutting load during high-engagement machining.
Three-Flute Chip Space
The three-flute construction balances tool-core rigidity, cutting contacts and flute space for evacuating larger aluminum chips.
Polished Flute Surface
Polished flute surfaces reduce friction and support smooth chip flow, helping limit aluminum adhesion and chip recutting.
Sharp Aluminum Geometry
Application-matched rake and relief geometry reduce cutting resistance during rough slotting, pocketing and side milling.
Applications & Materials
Recommended for rough slotting, pocket roughing, side milling, profiling and high-engagement stock removal in aluminum components. The tool can be used on CNC machining centers, milling machines and other suitable production equipment with effective chip evacuation and secure toolholding.
N Aluminum Alloys
N Copper Alloys
N Other Non-Ferrous
Détails du produit
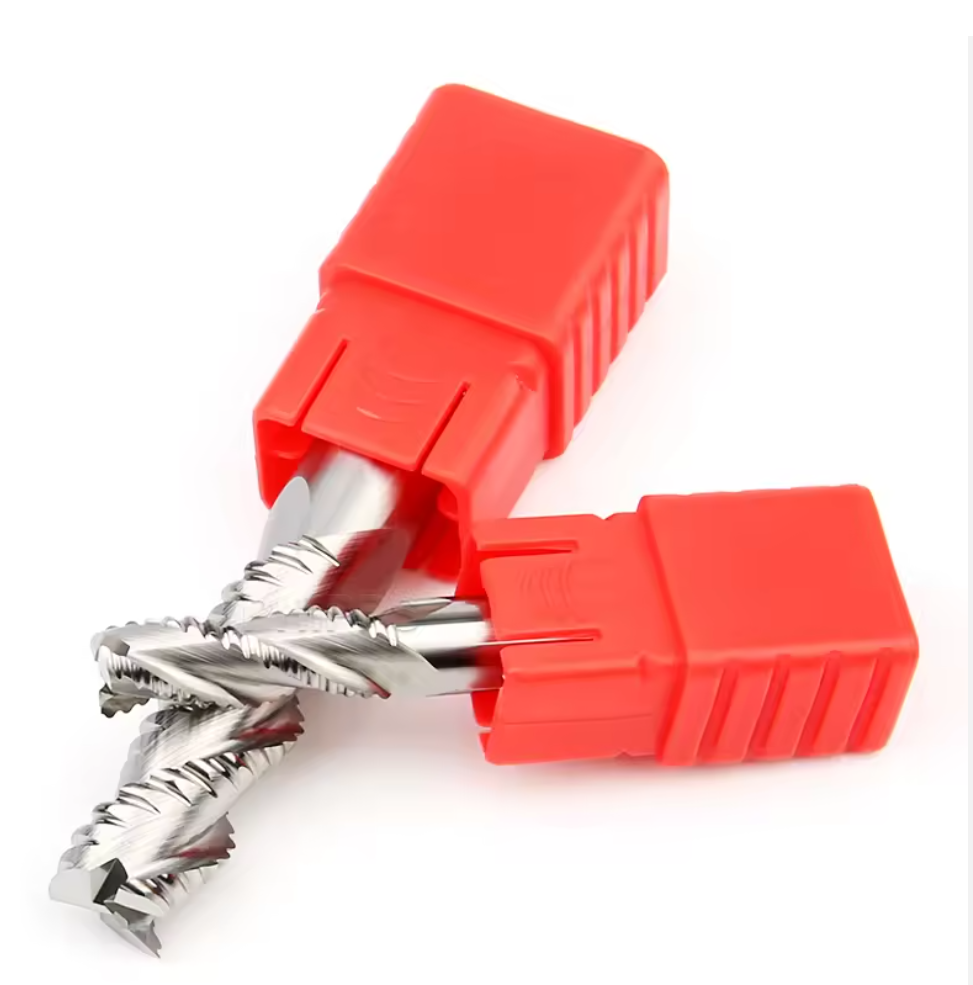
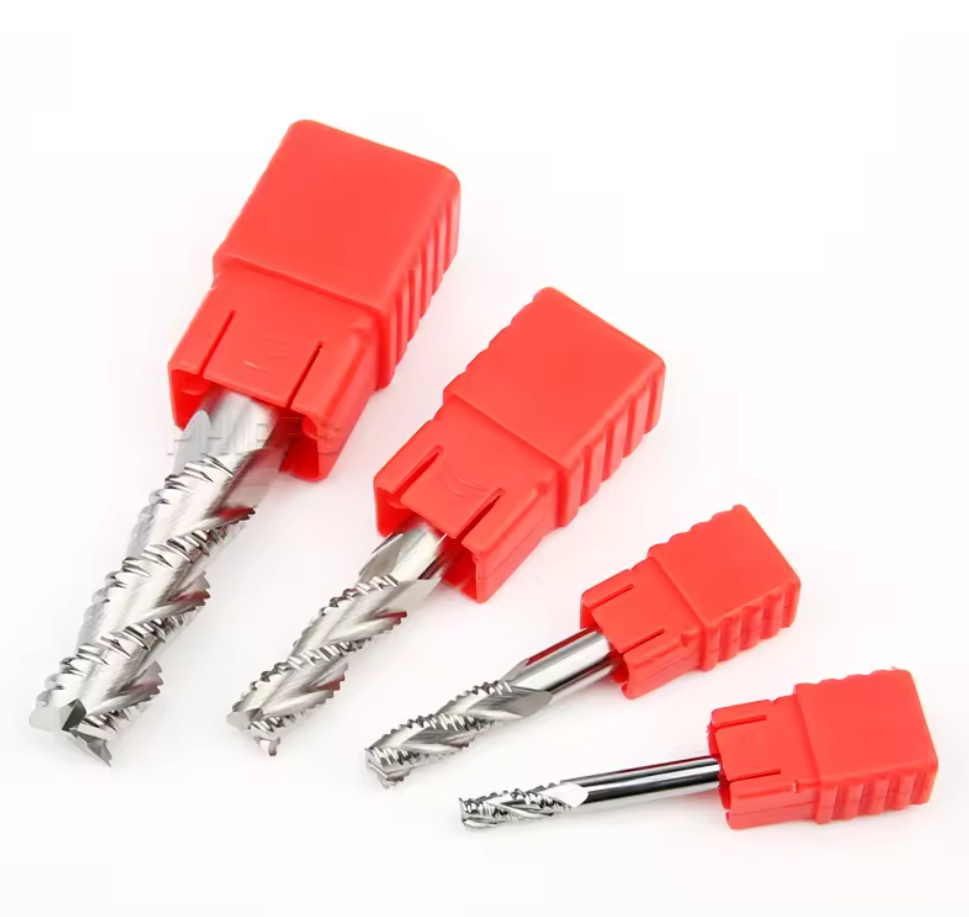
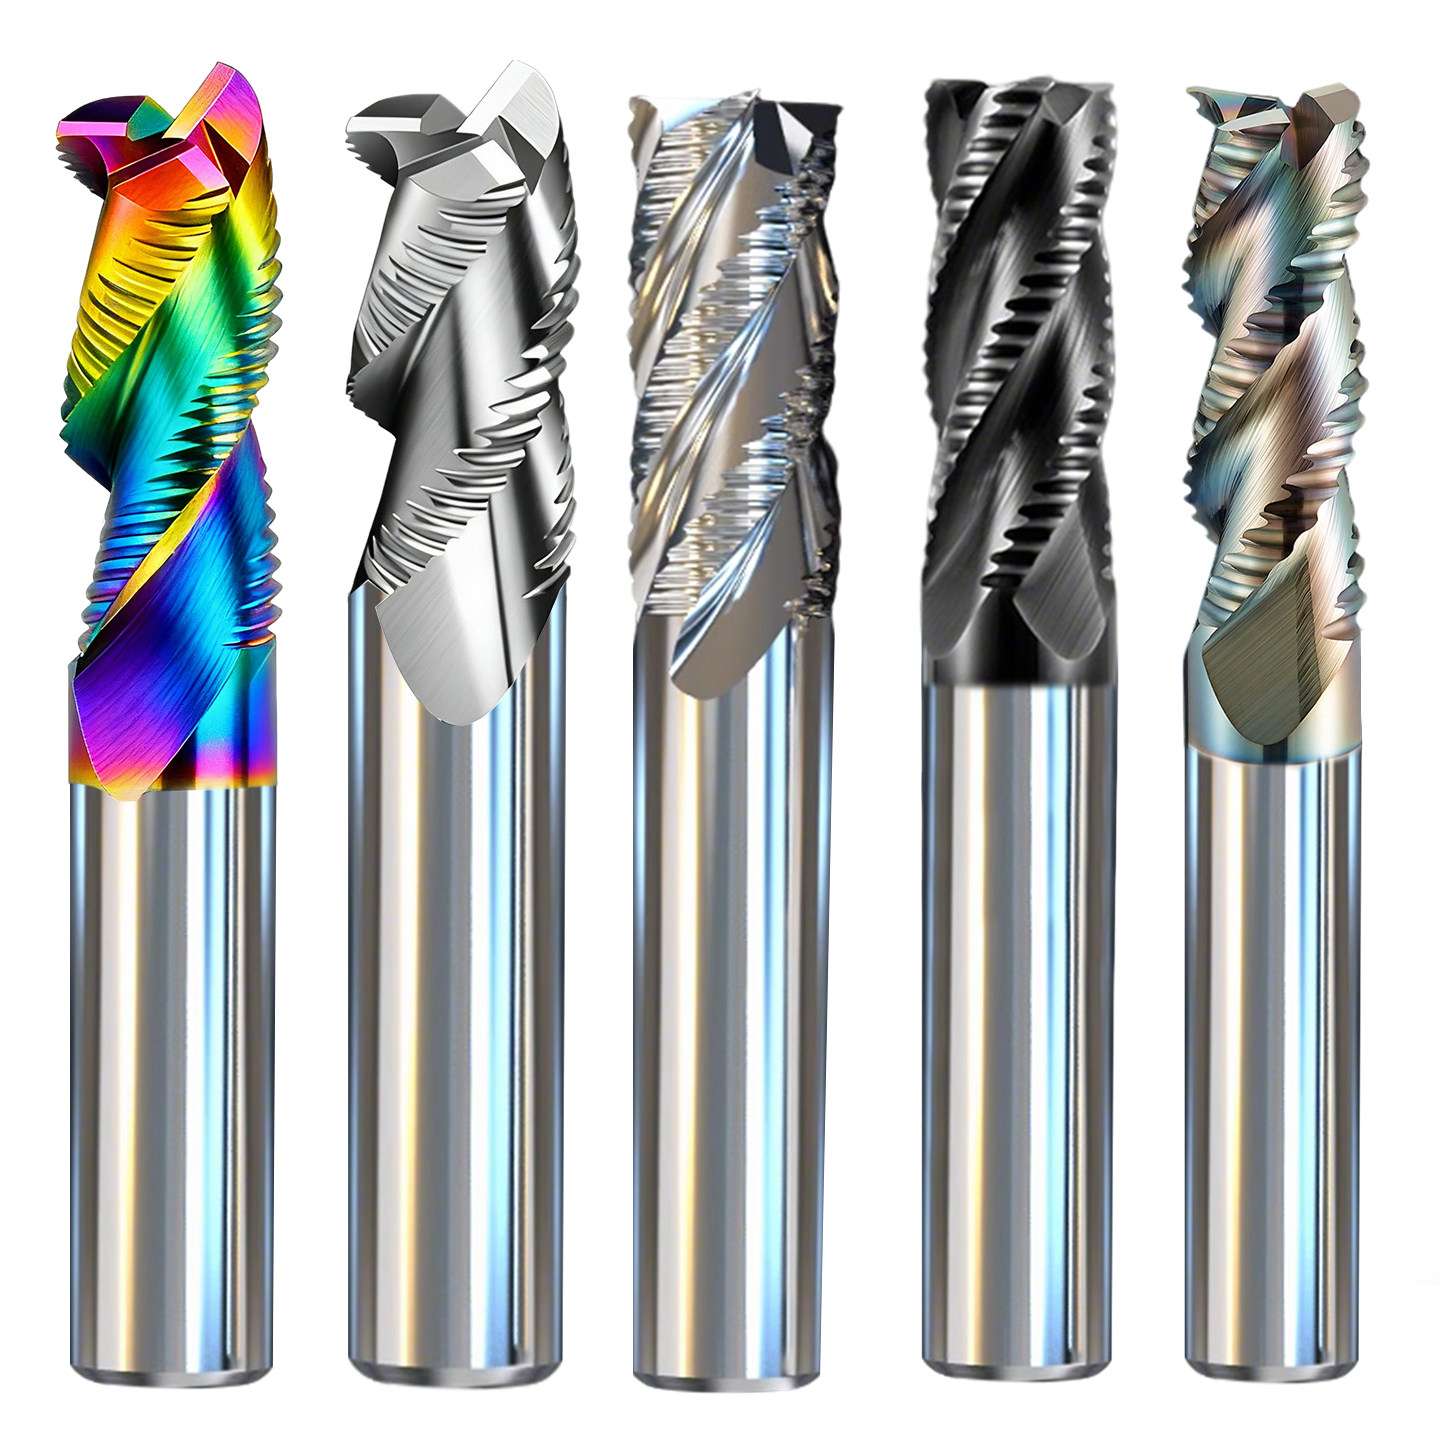
Aluminum Roughing End Mill Specifications
Technical configuration and standard reference sizes for the 3-flute polished solid carbide roughing end mill for aluminum. Dimensions are shown in millimeters. The cutting geometry combines a serrated roughing edge, generous flute space and polished flute surfaces for chip control and efficient stock removal in aluminum and selected non-ferrous materials.
| PARAMÈTRE | STANDARD CONFIGURATION |
|---|---|
| Product Type | Solid carbide roughing end mill for aluminum |
| Cutting Profile | Serrated wave-edge geometry for rough machining and controlled chip formation |
| Substrate | Fine-grain solid carbide selected for cutting-edge sharpness and tool rigidity |
| Nombre de flûtes | 3 flutes with additional chip space for aluminum roughing |
| End Profile | Flat / square end for rough slotting, pocketing and shoulder machining |
| Flute Finish | Polished flute surfaces for reduced friction, smoother chip flow and controlled aluminum adhesion |
| Cutting Diameter | Ø1–Ø20 mm reference range |
| Diamètre de la tige | Ø4–Ø20 mm or drawing-defined configuration |
| Longueur totale | 50–100 mm standard reference sizes; extended lengths can be reviewed separately |
| Surface Treatment | Polished uncoated configuration as standard; DLC coating available after application review |
| Matériaux appropriés | Aluminum, wrought aluminum alloys, cast aluminum and selected copper alloys or other non-ferrous materials |
| Main Applications | Rough slotting, pocket roughing, side milling, profiling and high-engagement stock removal |
| Compatibilité des machines | CNC machining centers and milling machines with effective chip evacuation |
Standard Reference Sizes
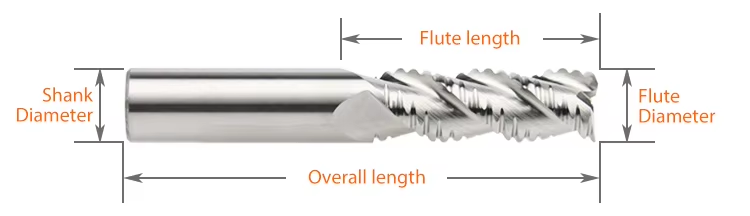
D = cutting diameter, L1 = flute length, d = shank diameter and L = overall length. The original dimensional combinations are retained below. Final availability should be confirmed according to the required diameter, cutting length and order quantity.
| CARACTÉRISTIQUES TECHNIQUES | D | L1 | d | L | FLUTES |
|---|---|---|---|---|---|
| D1–D4 × L1 × d4 × 50L | 1–4 | 3 / 6 / 9 / 12 | 4 | 50 | 3 |
| D4 × 16 × d4 × 75L | 4 | 16 | 4 | 75 | 3 |
| D4 × 20 × d4 × 100L | 4 | 20 | 4 | 100 | 3 |
| D6 × 15 × d6 × 50L | 6 | 15 | 6 | 50 | 3 |
| D6 × 24 × d6 × 75L | 6 | 24 | 6 | 75 | 3 |
| D6 × 30 × d6 × 100L | 6 | 30 | 6 | 100 | 3 |
| D8 × 20 × d8 × 60L | 8 | 20 | 8 | 60 | 3 |
| D8 × 25 × d8 × 75L | 8 | 25 | 8 | 75 | 3 |
| D8 × 35 × d8 × 100L | 8 | 35 | 8 | 100 | 3 |
| D10 × 25 × d10 × 75L | 10 | 25 | 10 | 75 | 3 |
| D10 × 40 × d10 × 100L | 10 | 40 | 10 | 100 | 3 |
| D12 × 35 × d12 × 75L | 12 | 35 | 12 | 75 | 3 |
| D12 × 45 × d12 × 100L | 12 | 45 | 12 | 100 | 3 |
| D14 × 45 × d14 × 100L | 14 | 45 | 14 | 100 | 3 |
| D16 × 45 × d16 × 100L | 16 | 45 | 16 | 100 | 3 |
| D18 × 45 × d18 × 100L | 18 | 45 | 18 | 100 | 3 |
| D20 × 45 × d20 × 100L | 20 | 45 | 20 | 100 | 3 |
Aluminum Cutting Configuration
The carbide substrate, three-flute geometry and polished flute surface work together to provide sharp cutting and sufficient chip space for aluminum roughing.
| CONFIGURATION | APPLICATION FUNCTION |
|---|---|
| Fine-Grain Carbide | Provides tool rigidity and supports a sharp cutting edge during high-engagement aluminum machining |
| Three-Flute Geometry | Balances cutting-edge count, tool-core strength and flute space for evacuating larger aluminum chips |
| Serrated Roughing Edge | Produces shorter chips and distributes the cutting load during rough slotting, pocketing and profiling |
| Polished Flute Surface | Supports smooth chip flow and helps limit friction, aluminum adhesion and chip recutting |
Surface Treatment Options
Surface treatment should be selected according to the aluminum grade, silicon content, cutting engagement, coolant method and required production volume.
| SURFACE TREATMENT | SELECTION GUIDANCE |
|---|---|
| Polished Uncoated | Standard choice for maintaining a sharp cutting edge, reducing friction and supporting smooth chip evacuation in common aluminum alloys |
| DLC-Coated Option | Available after technical review when lower friction, reduced material adhesion or additional wear resistance is required |
| Other Coatings | Alternative coatings should be confirmed according to the exact non-ferrous material and must not reduce the required cutting-edge sharpness |
Polished uncoated geometry is the standard positioning for this product. DLC coating is an optional configuration rather than the default specification.
Aluminum Roughing End Mill Customization
Cutting diameter, serrated roughing-tooth profile, flute length, shank diameter, overall length, helix angle, cutting-edge geometry and surface treatment can be configured for aluminum-roughing applications. The standard design combines three flutes with polished chip channels and sharp cutting edges for controlled chip formation and efficient chip evacuation. Standard, long-flute, extended-length and drawing-defined configurations can be reviewed according to the aluminum grade, machining depth, tool engagement, spindle capability and required production efficiency.
| PARAMÈTRE | CAPACITÉS DE FABRICATION |
|---|---|
| Cutting Diameter | Reference cutting diameters from Ø1–Ø20 mm, with intermediate and drawing-defined non-standard diameters available after technical review |
| Nombre de flûtes | Standard 3-flute construction balancing tool-core rigidity, cutting contacts and flute space for aluminum chip evacuation |
| Roughing-Tooth Profile | Serrated wave-edge pitch and tooth profile can be adjusted according to the cutting diameter, required chip size, cutting load and remaining finishing allowance |
| Longueur de la cannelure | Standard, long-flute and drawing-defined cutting lengths can be reviewed according to the axial depth, workpiece geometry and required machining reach |
| Longueur totale | Reference overall lengths of 50, 60, 75 and 100 mm, with selected extended-length configurations available for deep or less accessible features |
| Configuration de la tige | Precision cylindrical shanks from Ø4–Ø20 mm, with custom shank diameter, reduced-neck geometry and clamping length reviewed according to the holder and tool overhang |
| Helix Geometry | Application-matched helix geometry selected according to the aluminum grade, cutting engagement, chip formation and required balance between edge strength and chip evacuation |
| End Geometry | Flat square-end geometry for rough slotting, pocketing and shoulder machining, with center-cutting capability confirmed by the selected configuration |
| Cutting-Edge Geometry | Sharp rake angle, relief geometry, end-face grinding and edge preparation can be matched to the aluminum grade, silicon content and cutting load |
| Flute Polishing | Polished flute surfaces support smooth chip flow and help limit friction, aluminum adhesion and chip recutting during continuous rough machining |
| Surface Treatment | Polished uncoated geometry is the standard configuration; DLC coating can be reviewed for lower friction and additional wear resistance |
| Matériaux des pièces à usiner | Configurations can be reviewed for wrought aluminum, cast aluminum, aluminum alloys and selected copper alloys or other non-ferrous materials |
| Roughing Applications | Geometry can be configured for rough slotting, pocket roughing, side milling, profiling and high-engagement stock-removal operations |
| Coolant Method | Air blast, mist or aluminum-compatible coolant can be selected according to the machining engagement, chip volume and production conditions |
| Tolérance dimensionnelle | Drawing-defined control of cutting diameter, flute length, shank diameter, overall length, runout and roughing-edge geometry, with critical tolerances confirmed before production |
| Fabrication pour compte de tiers (OEM) et marques de distributeur | Customer logos, tool codes, dimensions, surface identification and batch numbers can be laser marked; custom labels, protective tubes and private-label packaging are also available |
Services OEM et de marque de distributeur
Des options de fabrication OEM et d'approvisionnement sous marque de distributeur sont proposées aux distributeurs industriels, aux marques d'outillage et aux clients ayant des commandes récurrentes. Le marquage laser, le contenu des étiquettes, l'emballage de protection et la finition du revêtement peuvent être personnalisés conformément au cahier des charges approuvé et aux exigences de la commande.

Gravure au laser
Les logos personnalisés, les codes d'outils, les dimensions de coupe, l'identification du revêtement et les numéros de lot peuvent être marqués en fonction de la surface disponible sur la tige.
Étiquettes et emballages personnalisés
Il est possible de consulter les tubes de protection individuels, les étiquettes des produits, les détails techniques, les tubes d'emballage colorés et les emballages sous marque de distributeur.
Conditions commerciales
La quantité minimale de commande (MOQ), l'évaluation des échantillons, les essais de dimensions personnalisées, les commandes répétées et les programmes d'approvisionnement planifiés sont confirmés en fonction de la configuration choisie.
Processus technique
Un processus de contrôle structuré est mis en œuvre afin de vérifier la conformité des fraises à bout carré standard, sur mesure et de marque propre avant leur mise en production.
Demande de renseignements
Veuillez indiquer le matériau, la dureté, l'opération de fraisage, les dimensions, les tolérances et la quantité.
Ingénierie
Vérifier la géométrie de la canule, l'angle d'hélice, la préparation des bords, le revêtement, ainsi que les paramètres ap et ae.
Commercial
Confirmez le devis, la quantité minimale de commande (MOQ), les exigences relatives aux échantillons, le calendrier de production et les conditions de livraison.
Production
Rectification CNC, usinage des faces d'extrémité, préparation des arêtes, revêtement et marquage laser.
Contrôle qualité
Vérifiez le diamètre, la longueur de la rainure, la tige, le faux-rond, la géométrie de l'extrémité carrée et les arêtes de coupe.
Qualité, contrôle et livraison
Nos fraises à bout carré en carbure monobloc font l'objet d'un contrôle comprenant la vérification des matériaux, la rectification de précision, des mesures en cours de fabrication et un contrôle final. Les dimensions clés, la géométrie du bout carré, l'état des arêtes de coupe, l'aspect du revêtement et l'identification du produit sont vérifiés conformément au cahier des charges ou au plan approuvé avant l'emballage.

Contrôle qualité en trois étapes
Des points de contrôle sont mis en place tout au long du processus de fabrication afin de garantir la cohérence dimensionnelle et de faciliter le suivi des commandes récurrentes.
Contrôle des entrées de marchandises
La qualité du substrat en carbure, les dimensions des ébauches et les informations relatives au matériau fourni sont vérifiées par rapport aux exigences de production.
Contrôle du broyage en cours de fabrication
Le diamètre de coupe, la géométrie des goujures, la longueur des goujures, le profil de l'extrémité carrée et les dimensions de la tige sont contrôlés pendant le meulage CNC.
Inspection finale des outils
Les outils finis font l'objet d'un contrôle portant sur les cotes spécifiées, le faux-rond, l'état des arêtes de coupe, l'aspect du revêtement, le marquage et l'identification sur l'emballage.
Caractéristiques clés d'inspection
Les exigences en matière d'inspection sont définies conformément au cahier des charges standard du produit ou au plan personnalisé approuvé.
| POINT D'INSPECTION | POINT FORT : LE CONTRÔLE | BASE DE CONFIRMATION |
|---|---|---|
| Diamètre de coupe (DC) | Diamètre et homogénéité dimensionnelle | Cahier des charges standard ou plan homologué |
| Longueur de la flûte (APMX) | Longueur de coupe effective | Dimensions du produit confirmées ou exigences relatives au dessin |
| Diamètre de la tige (DCON) | Dimensions de la section de serrage et état de surface | Spécifications applicables à la tige |
| Longueur totale (OAL) | Longueur totale de l'outil | Matrice aux dimensions standard ou plan homologué |
| Faux-rond radial | Concentricité entre la partie coupante et la tige | Exigence d'inspection convenue |
| Géométrie à extrémité carrée | Profil de la face d'extrémité, état des angles et forme de la coupe centrale | Configuration de l'outil sélectionnée |
| Profil cannelé et hélicoïdal | Nombre de cannelures, forme de l'hélice et régularité de l'affûtage | Configuration de fabrication approuvée |
| Techniques de découpe et de revêtement | État des bords, défauts visibles et aspect du revêtement | Exigences de production spécifiques à l'application |
| Marquage et identification | Code de l'outil, dimensions et informations sur le lot, le cas échéant | Confirmation de la commande et spécifications d'emballage |
Mesure et traçabilité des lots
Les systèmes de mesure optique, les équipements de contrôle des outils et les jauges dimensionnelles adaptées sont choisis en fonction de la caractéristique à contrôler.
Mesure optique
Vérification du profil et des cotes des éléments de découpe spécifiés.
Vérification du faux-rond
Contrôle de la concentricité sur la base des exigences convenues pour le produit.
Inspection des bords
Examen approfondi de l'état de la face d'extrémité, des angles et du tranchant.
Identification des lots
Les informations relatives à la commande, au produit et au lot sont associées lorsque cela est nécessaire pour assurer la continuité de l'approvisionnement.
Procédé d'emballage de protection
Les fraises finies sont protégées afin de limiter le contact entre les arêtes de coupe et de garantir une identification claire des produits pendant le stockage et le transport.

Emballage pour commandes en gros et exportation
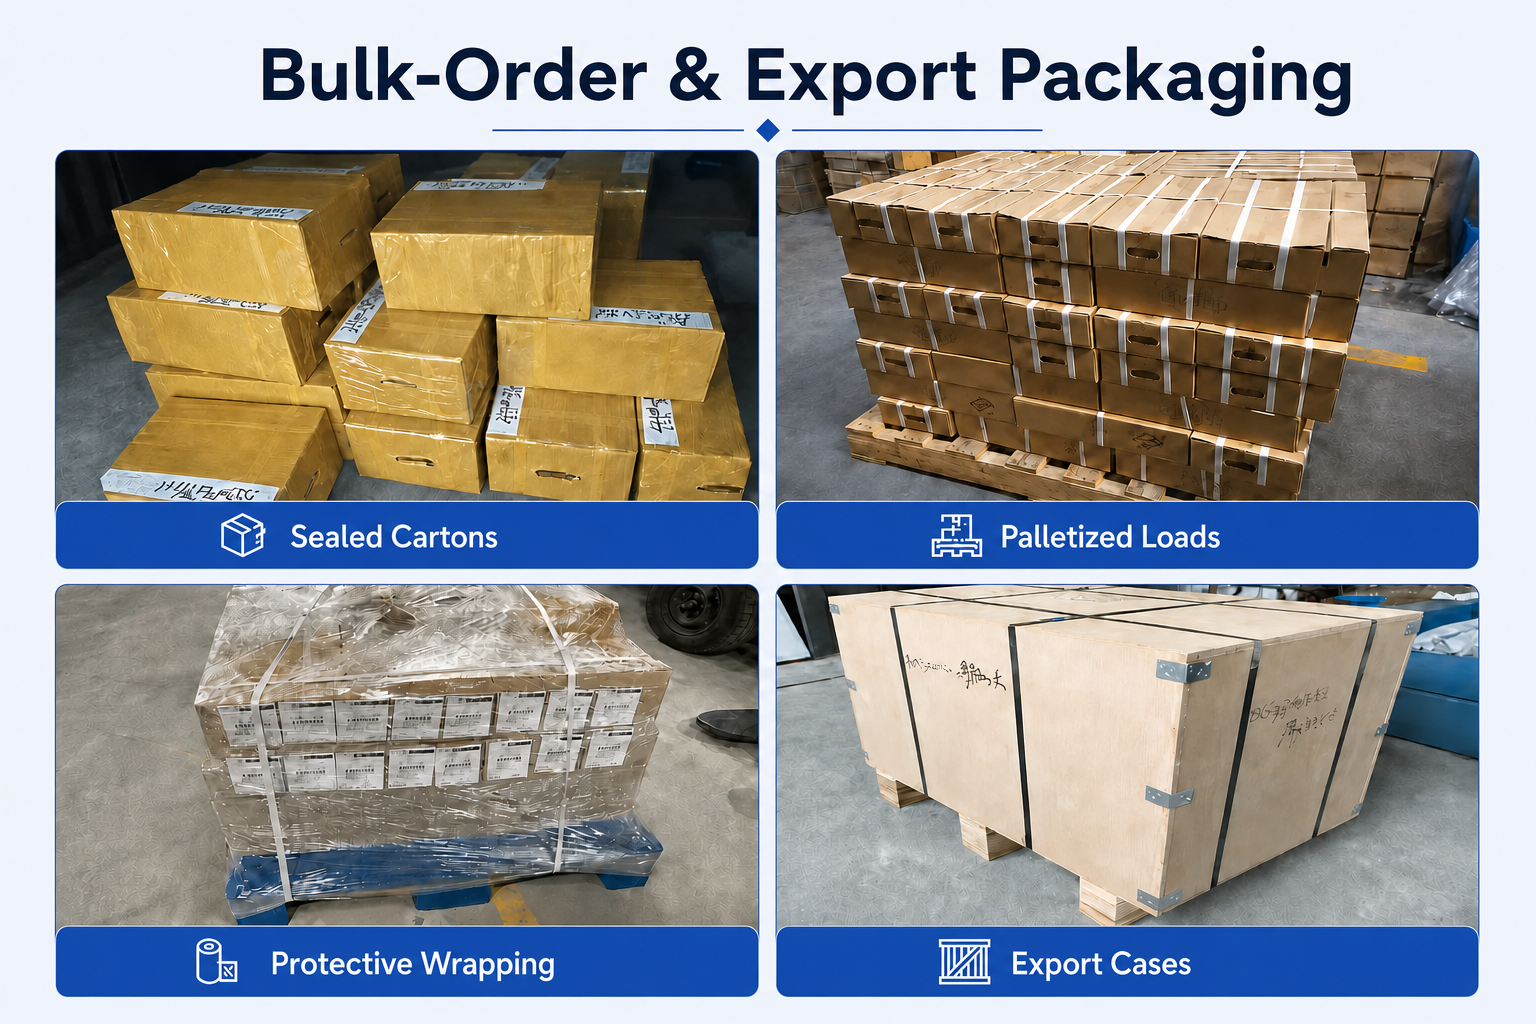
Les expéditions en vrac peuvent être organisées à l'aide de cartons renforcés, d'emballages de protection, d'un chargement sur palettes ou de caisses d'exportation, en fonction de la quantité commandée, du poids de l'envoi et des exigences de transport convenues.
Coordination des livraisons
La finalisation de la production, le mode d'emballage et les modalités d'expédition sont confirmés conformément à la commande validée. Les options d'expédition (par coursier, par avion, par voie maritime ou selon les instructions du client) peuvent être examinées en fonction du volume de l'envoi et de sa destination. Le délai de livraison définitif est confirmé une fois que les spécifications du produit, la quantité et les exigences d'emballage ont été validées.
FAQ et téléchargements
Review common product, application and ordering questions for the 3-flute polished solid carbide roughing end mill for aluminum, then access the current end mill catalog and starting cutting-data guide.
FAQ sur les produits et leurs applications
Selection and application guidance for efficient aluminum roughing.
What materials is this roughing end mill designed to machine?
It is primarily designed for wrought aluminum, cast aluminum and common aluminum alloys. Selected copper alloys and other non-ferrous materials may also be machined after reviewing the material grade, cutting load and required surface condition.
Why does this aluminum roughing end mill use three flutes?
The three-flute construction balances cutting-edge count, tool-core rigidity and flute space. Compared with a four-flute steel-cutting tool, it provides more room for evacuating larger aluminum chips while maintaining multiple cutting contacts for stable rough machining.
What is the purpose of the serrated wave edge?
The serrated wave-edge geometry divides the removed material into shorter chips and interrupts the cutting load. This supports chip control during rough slotting, pocketing, side milling and other high-engagement stock-removal operations.
What are the benefits of the polished flute surface?
Polished flute surfaces reduce friction and provide a smoother path for chip evacuation. This helps limit aluminum adhesion, chip recutting and heat accumulation around the cutting zone during continuous rough machining.
Can this roughing end mill produce the final finished surface?
The serrated cutting profile normally leaves a visible wave pattern on the machined surface. When a smooth final surface or close finished dimension is required, leave suitable finishing stock and complete the operation with a polished smooth-edge finishing end mill.
Can this cutter perform full-width slotting?
It can be used for rough slotting when the axial depth, feed and chip evacuation are properly controlled. For deep full-width slots, reduce the cutting engagement when necessary and use effective air blast, mist or aluminum-compatible coolant to prevent chip packing.
Should I choose polished uncoated or DLC-coated?
Polished uncoated geometry is the standard choice for maintaining a sharp edge and smooth chip flow in common aluminum alloys. DLC coating can be reviewed when lower friction, reduced material adhesion or additional wear resistance is required, particularly for repetitive or abrasive non-ferrous machining.
Is this roughing end mill suitable for steel?
This product is optimized for aluminum and selected non-ferrous materials. For carbon steel, alloy steel or pre-hardened steel, choose a steel-specific roughing end mill with the appropriate carbide grade, edge preparation and heat-resistant coating.
FAQ sur les commandes et la personnalisation
Information for distributors, tooling brands and customers requesting standard or drawing-based aluminum roughing end mills.
What standard sizes are available?
The reference range covers selected cutting diameters from Ø1–Ø20 mm with standard, long-flute and selected extended-length configurations. Final availability should be confirmed by cutting diameter, flute length, shank diameter, overall length and surface treatment.
Can non-standard dimensions or roughing geometry be manufactured?
Yes. Cutting diameter, flute length, shank diameter, overall length, reduced-neck geometry, roughing-tooth profile, helix geometry, corner radius and surface treatment can be reviewed according to the drawing and machining application.
Can I order samples before placing a bulk order?
Yes. Samples can be reviewed according to the required diameter, flute length, polished or DLC-coated surface and quantity. For a non-standard tool, the approved drawing, tolerance requirements, sample quantity and delivery cost must be confirmed before production.
What is the lead time?
Available standard configurations can normally be shipped within 1–3 working days after order confirmation. Lead time for custom dimensions, special roughing geometry, DLC coating or non-standard production requirements is confirmed according to the drawing, quantity and current production schedule.
Proposez-vous le marquage OEM et le conditionnement sous marque de distributeur ?
Yes. Customer logos, tool codes, cutting dimensions, surface-treatment identification and batch numbers can be laser marked according to the available shank area. Custom labels, protective tubes and private-label packaging can also be supplied.
What information is required for an accurate quotation?
Please provide the aluminum grade, silicon content, cutting diameter, flute length, shank diameter, overall length, roughing operation, axial depth ap, radial engagement ae, spindle speed, holder type, air or coolant method, surface-treatment preference, dimensional tolerance and order quantity.
Téléchargements techniques
Access current product-range information and starting cutting references for solid carbide aluminum roughing end mill selection.
Solid Carbide End Mills Catalog
Aluminum end mill families, flute options, surface treatments and reference sizes.
Guide des vitesses et des avances des fraises en bout
Starting cutting speeds, chip loads, engagement guidance and adjustment notes.
Cutting data are starting references only. Adjust the values according to the exact tool diameter, aluminum grade, flute length, axial and radial engagement, tool overhang, holder condition, spindle capability and chip-evacuation method.
Vous avez besoin d'informations sur les tailles, les prix ou les options personnalisées ?
Veuillez nous indiquer le type d'outil requis, ses dimensions, les quantités, le matériau de la pièce à usiner ainsi que toute exigence spécifique à un équipementier ou toute demande sur mesure. Nous vous confirmerons les caractéristiques techniques adaptées, la disponibilité, le délai de livraison et les détails du devis.
Les croquis, les listes de dimensions et les photos de référence sont les bienvenus.