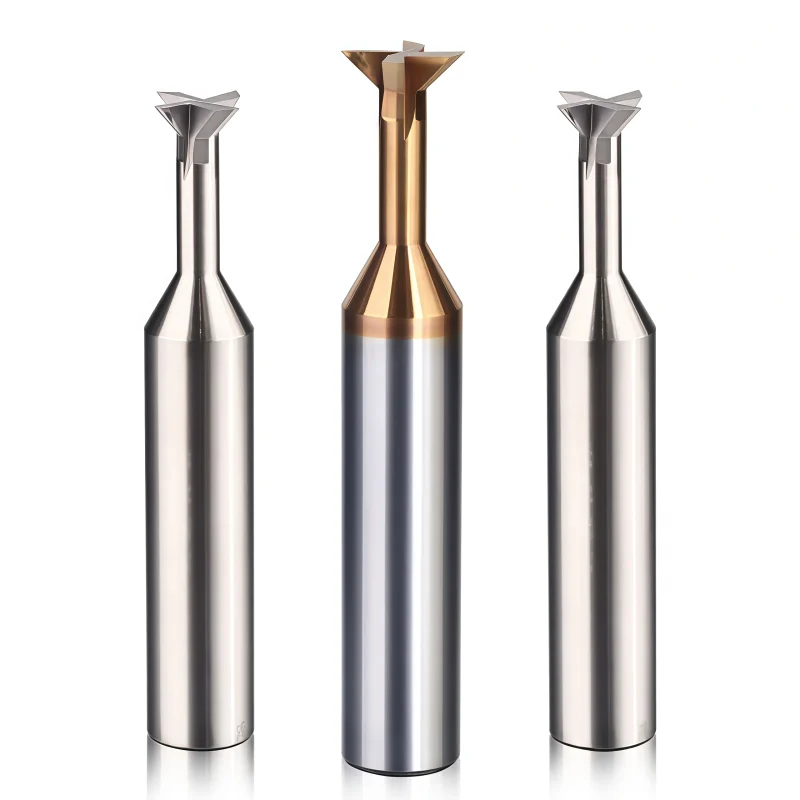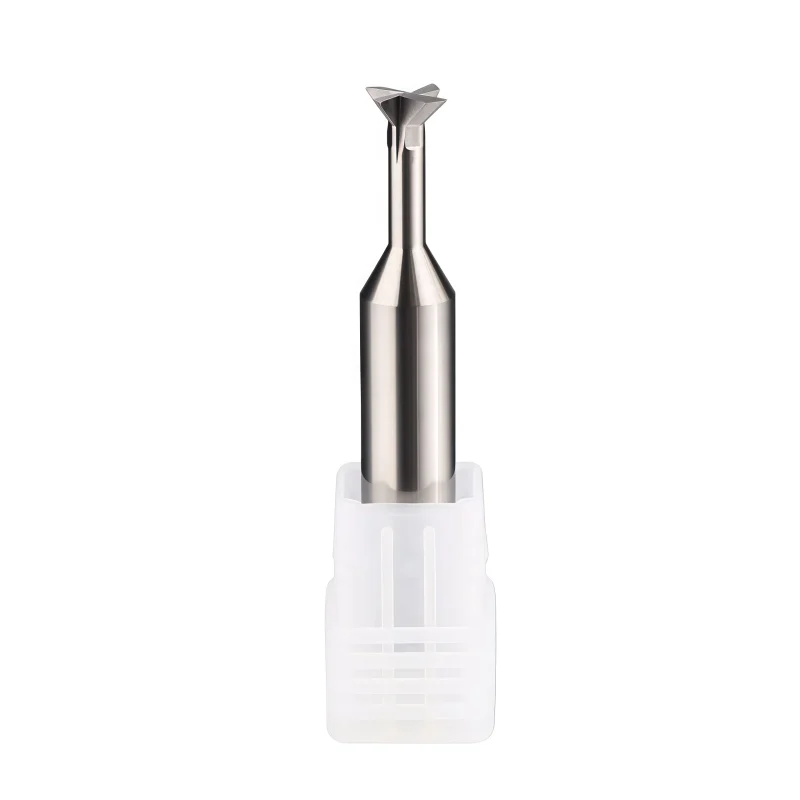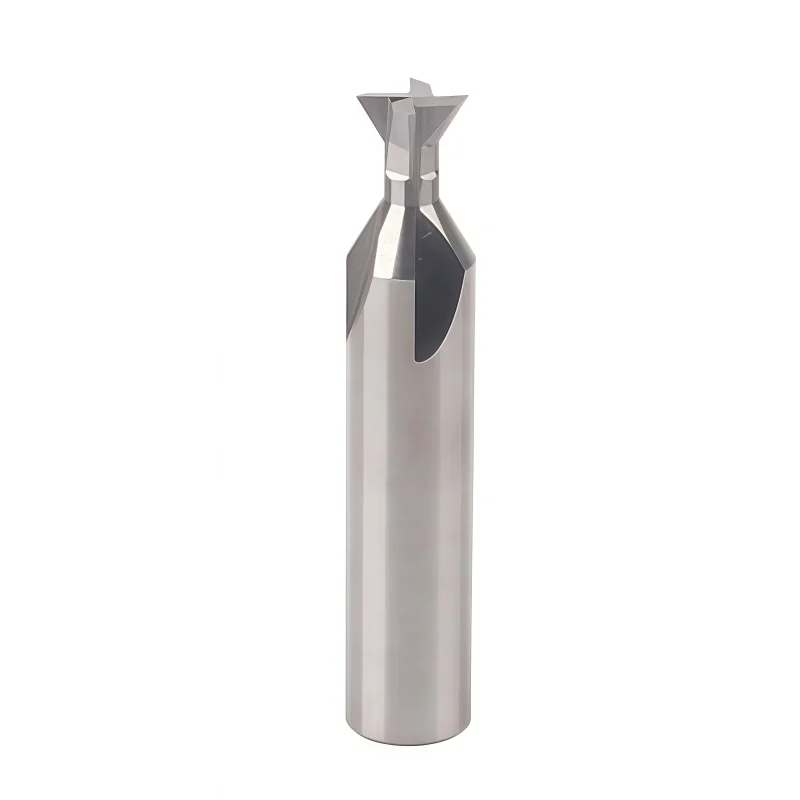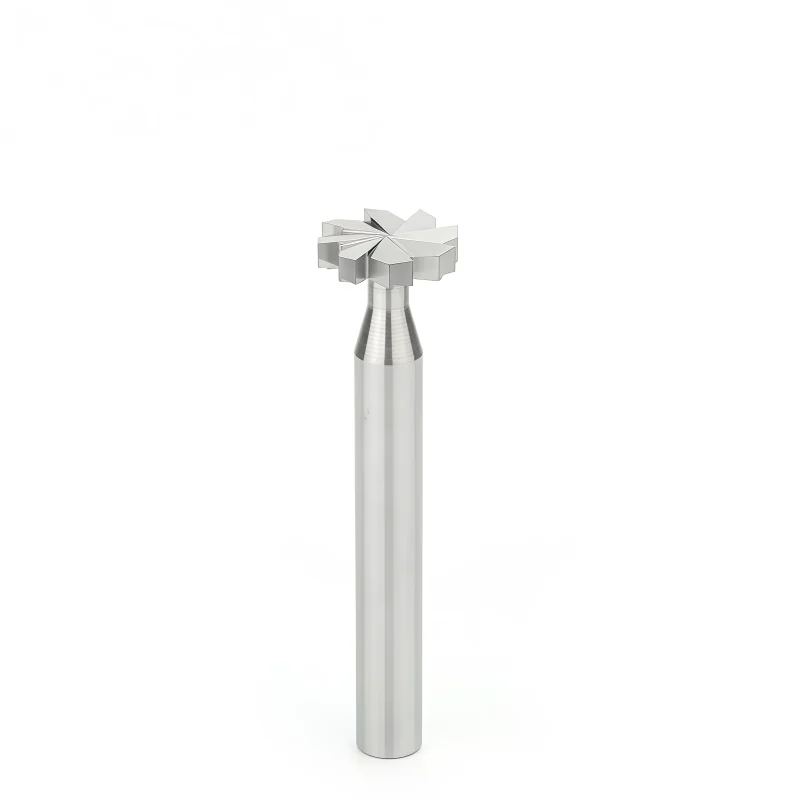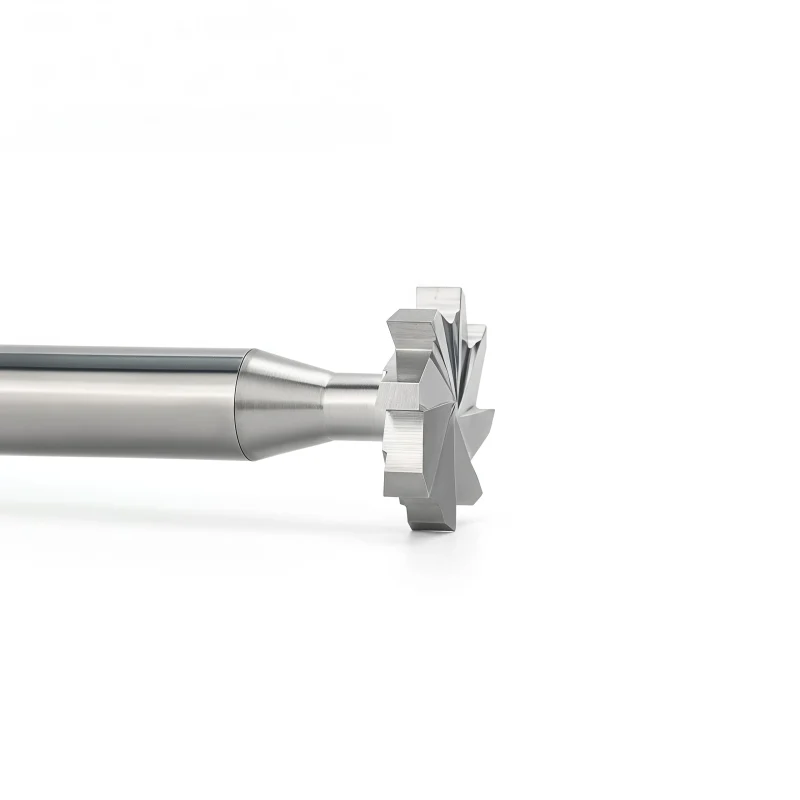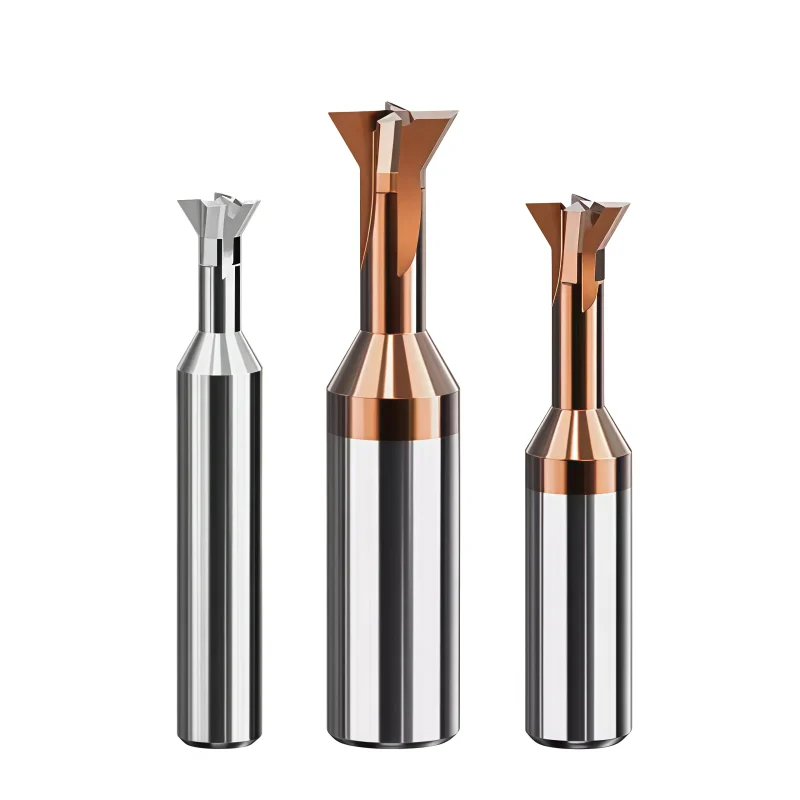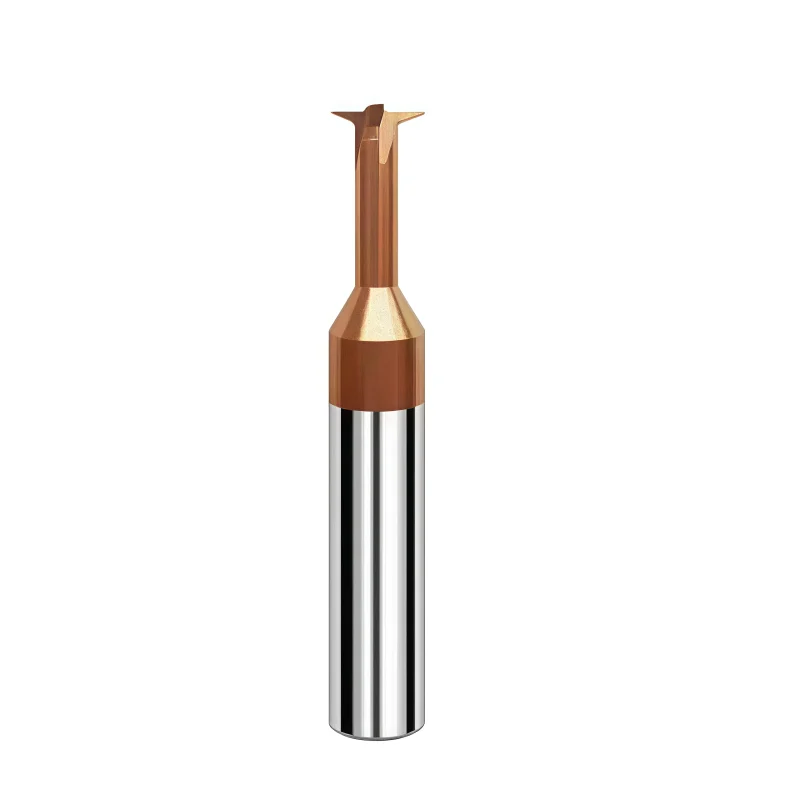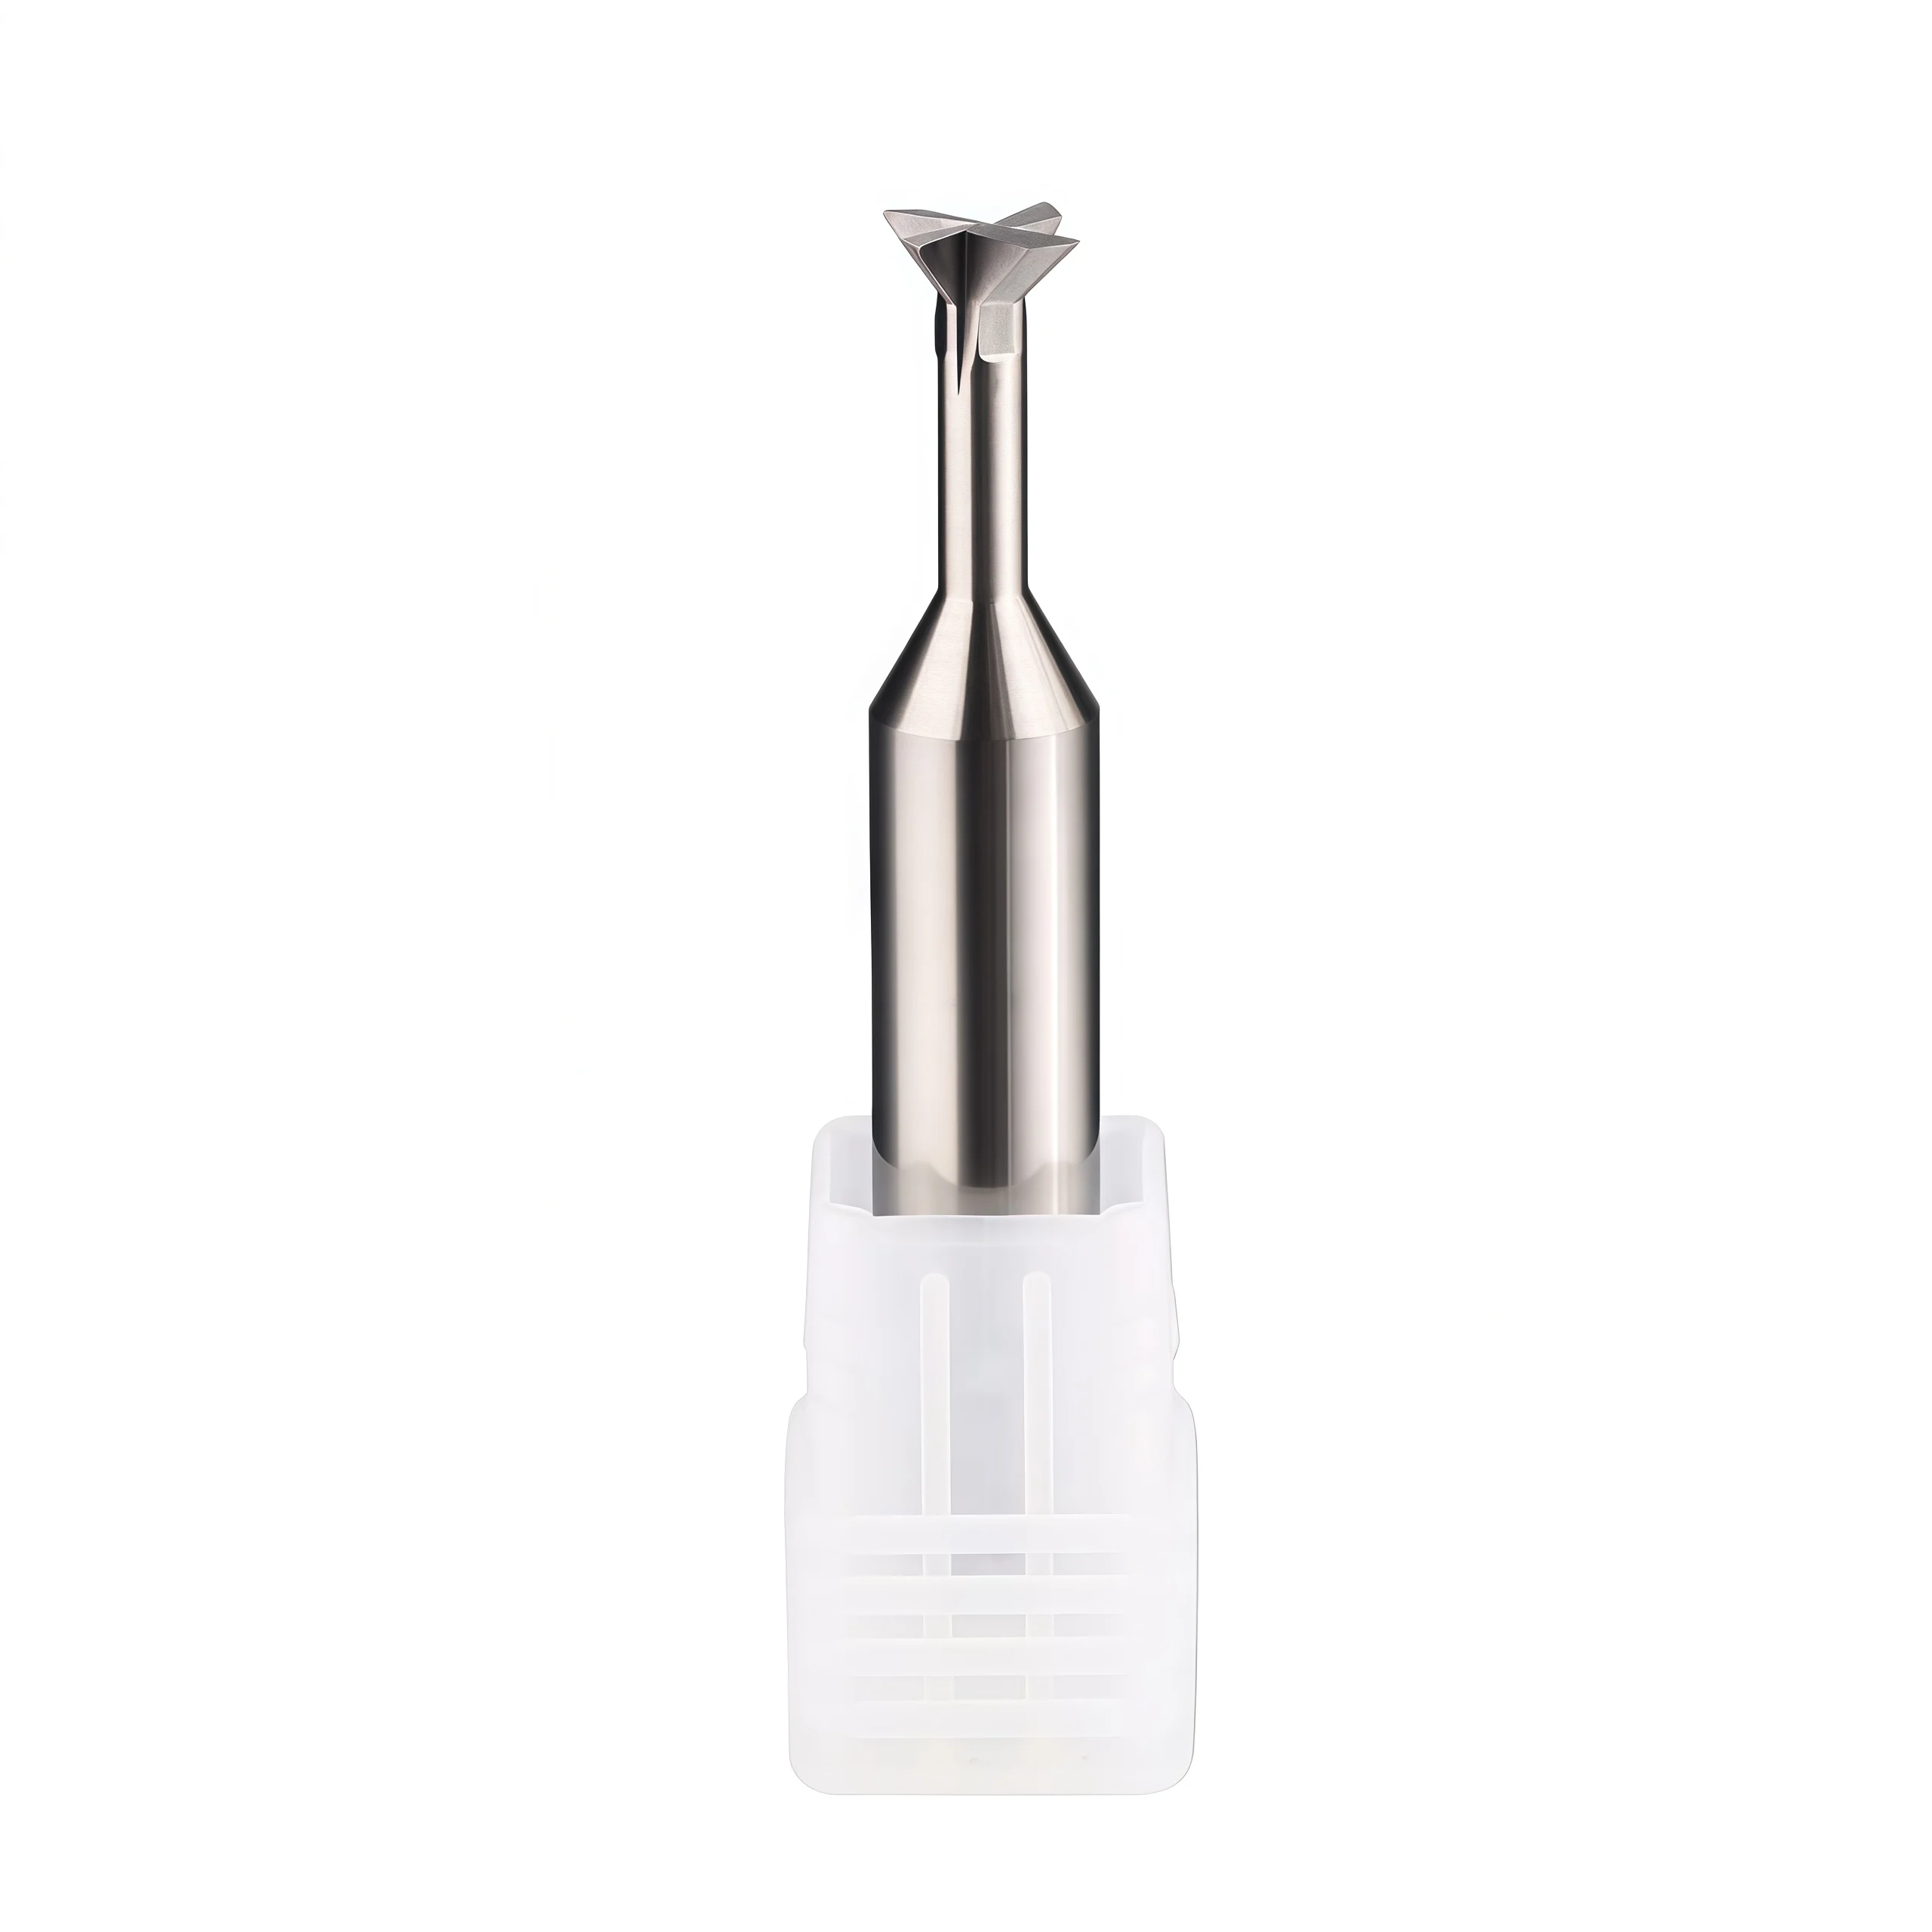
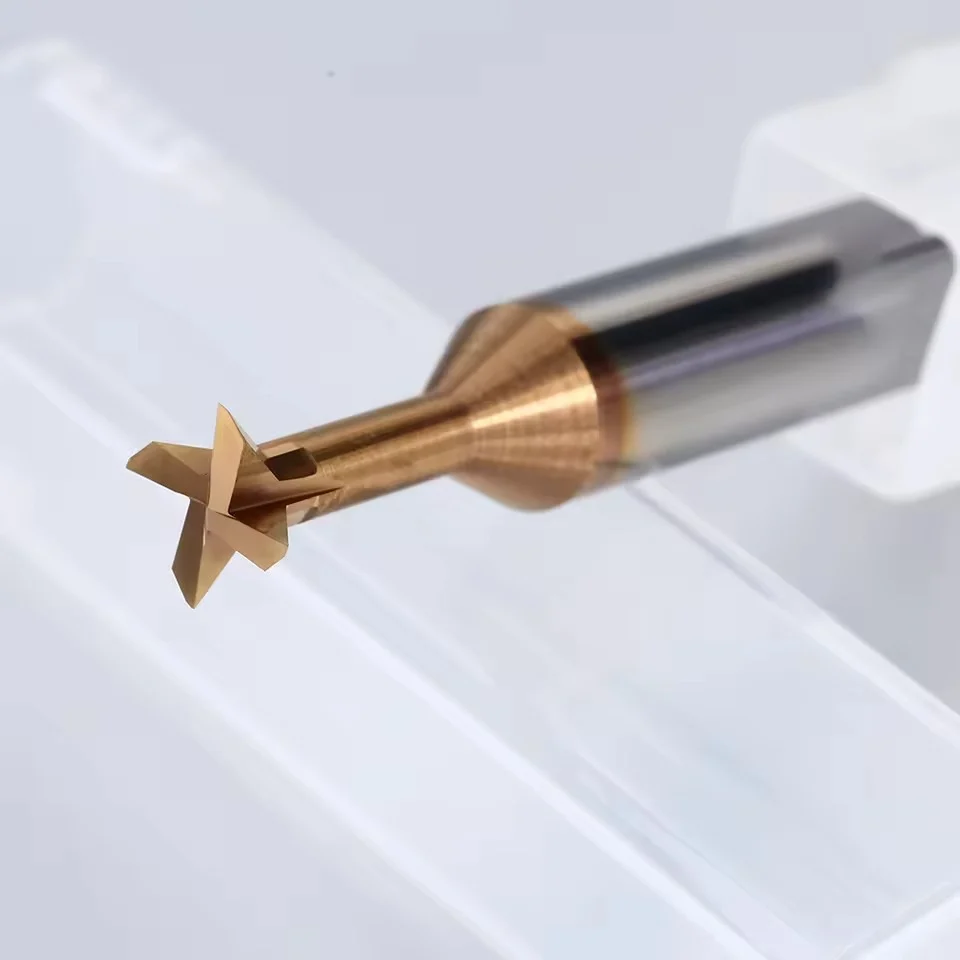
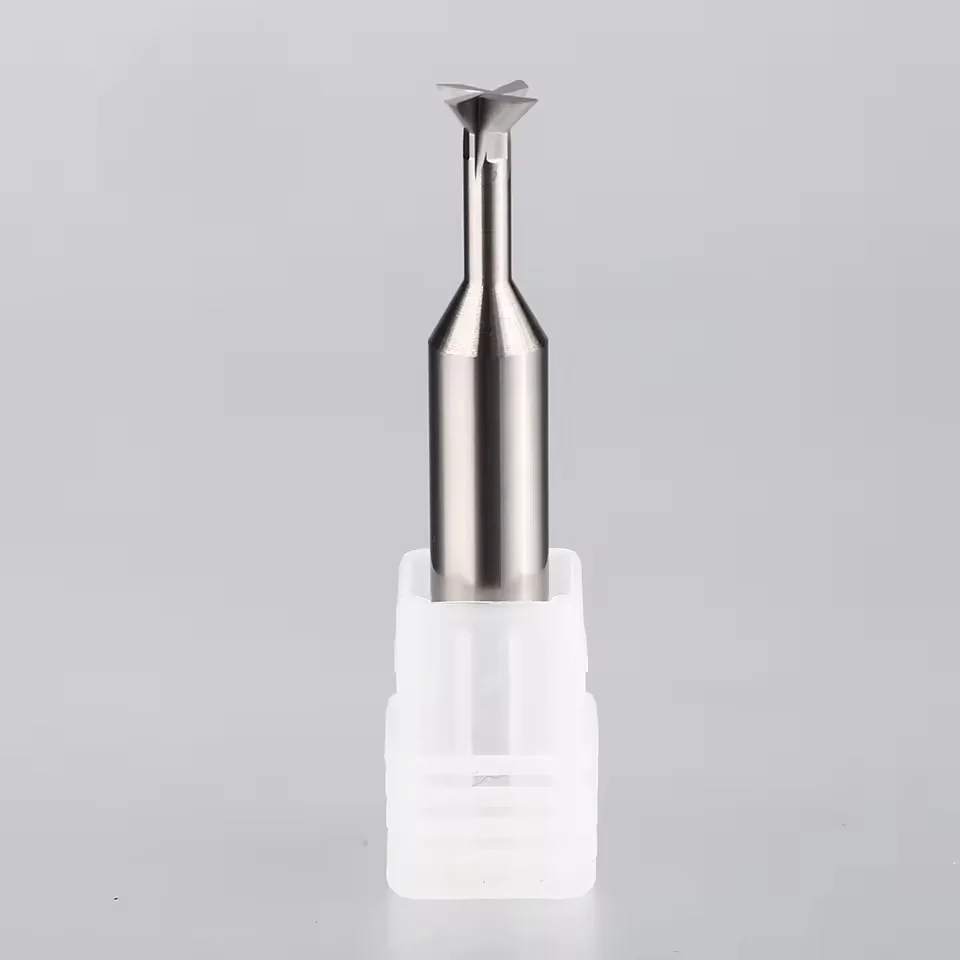
Fraise à queue d'aronde en carbure monobloc à 4 dents, à 45°, pour l'aluminium et l'acier inoxydable
Fraise à queue d'aronde en carbure monobloc à 4 cannelures de 45°, destinée à l'aluminium et à l'acier inoxydable, conçue pour l'usinage de rainures en queue d'aronde, de contre-dépouilles angulaires, de dispositifs de verrouillage et de profils en creux. Des options de préparation des arêtes et de revêtement spécifiques au matériau peuvent être sélectionnées en fonction de la nuance de la pièce et des conditions d'usinage.
- ◆Profil de coupe à 45° pour rainures en queue d'aronde et contre-dépouilles inclinées
- ◆Géométrie à 4 dents en carbure monobloc pour un fraisage de profil stable et un engagement de coupe contrôlé
- ◆Configurations spécifiques aux matériaux disponibles pour l'usinage de l'aluminium et de l'acier inoxydable
Une qualité constante
Une géométrie constante d'une commande à l'autre.
Commandes flexibles
Petits lots et formats variés disponibles.
Assistance OEM
Marquage, étiquettes et emballages personnalisés.
Modèles standard et sur mesure
Dimensions standard et configurations sur mesure.
Présentation de la fraise à queue d'aronde à 4 cannelures de 45°
Cette fraise à queue d'aronde en carbure monobloc à 4 cannelures et à angle de 45° est conçue pour le rainurage de précision en queue d'aronde, les contre-dépouilles angulaires et l'usinage de profils en creux sur des composants en aluminium et en acier inoxydable. La géométrie de coupe fixe à 45° permet d'obtenir des rainures en queue d'aronde symétriques, tandis que la structure en carbure monobloc à 4 cannelures assure un engagement de coupe contrôlé pour les applications de fraisage CNC. Les dimensions de l'outil, la préparation des arêtes de coupe et le revêtement doivent être choisis en fonction du matériau de la pièce, de la profondeur de la rainure, du jeu d'entrée et de la précision dimensionnelle requise.
45°
4 cannelures
Carbure à grains fins
Aluminium / Inox
Géométrie de coupe en queue d'aronde à 45°
Profilé fixe à 45°
Le profil de coupe symétrique à 45° est conçu pour les rainures en queue d'aronde standard, les éléments de guidage inclinés et les profils de verrouillage mécaniques.
Découpe de formes à 4 cannelures
Les quatre arêtes de coupe assurent un engagement répété lors du rainurage en queue d'aronde et de l'usinage des profils latéraux, tout en conservant une structure de coupe compacte.
Configuration spécifique au matériau
Il est possible de choisir séparément des procédés de préparation et de revêtement de pointe pour l'aluminium et l'acier inoxydable, plutôt que d'utiliser une configuration identique pour les deux matériaux.
Avantages spécifiques à l'application
Angle de queue d'aronde défini
Conçu autour d'une série de rainures en queue d'aronde à 45° certifiée, garantissant une géométrie constante des rainures inclinées.
Structure à 4 cannelures
Les quatre arêtes de coupe permettent un fraisage de forme contrôlé et un engagement répété des arêtes de coupe.
Configuration en aluminium
La géométrie et le traitement de surface peuvent être choisis en fonction des exigences en matière de formation des copeaux d'aluminium et de contrôle de l'adhérence.
Configuration en acier inoxydable
Le revêtement et la préparation du tranchant peuvent être adaptés en fonction de la nuance d'acier inoxydable et des conditions de coupe.
Opérations d'usinage recommandées
RECOMMANDÉ
RECOMMANDÉ
RECOMMANDÉ
CONVENABLE
Compatibilité avec les matériaux des pièces à usiner
| GROUPE DE MATÉRIAUX | GUIDE DE CONFIGURATION | NIVEAU |
|---|---|---|
| N Alliages d'aluminium |
Sélection de la géométrie de coupe et de la configuration de la surface pour l'évacuation des copeaux d'aluminium et le contrôle de l'adhérence | Primaire |
| M Acier inoxydable |
Choisir le revêtement et la préparation des arêtes en fonction de la nuance d’acier inoxydable, des conditions d’engagement et des conditions de refroidissement | Primaire |
Remarque concernant le choix des matériaux :
L'aluminium et l'acier inoxydable présentent des caractéristiques différentes en matière de coupe et de formation des copeaux. La préparation des arêtes, le revêtement et les paramètres d'usinage doivent donc être choisis séparément pour chaque matériau, plutôt que de considérer une seule configuration d'outil comme universellement optimisée pour les deux.
Détails du produit
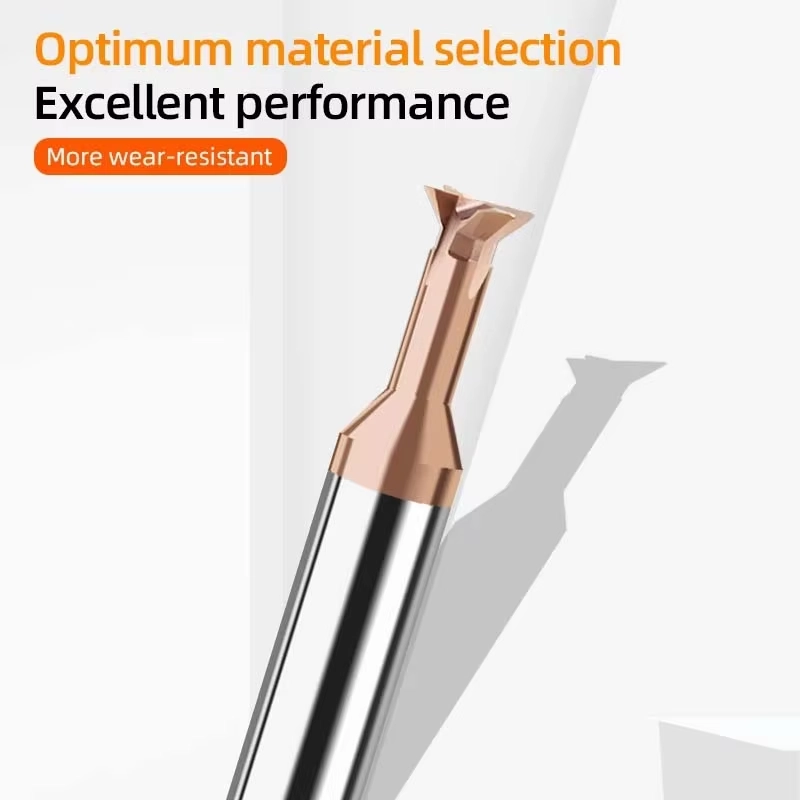
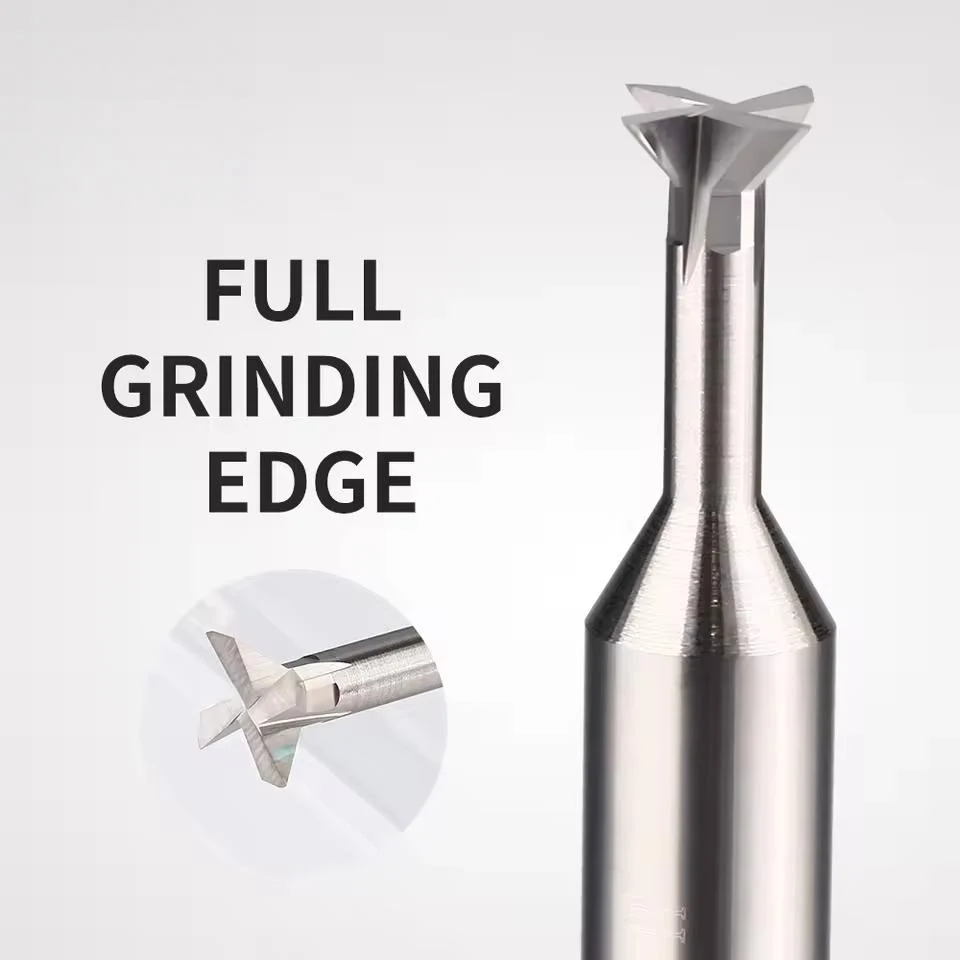
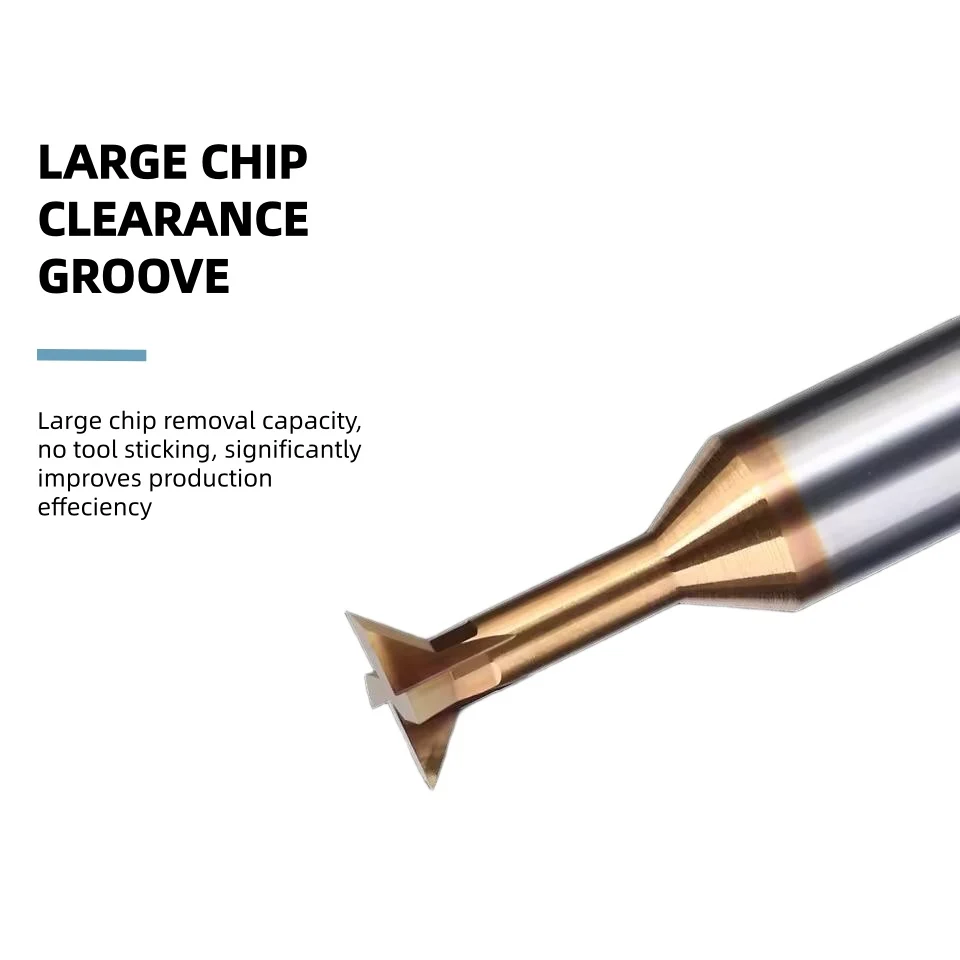
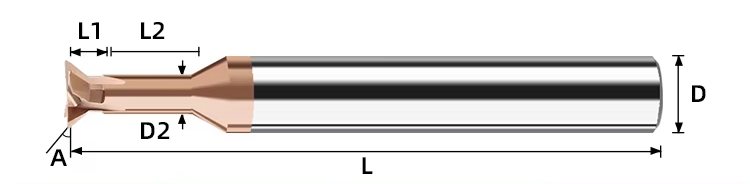
Dimensions de la fraise à queue d'aronde à 45°
La série de fraises à queue d'aronde standard à 45° est choisie en fonction du diamètre mineur requis, du diamètre de référence, de l'angle de la queue d'aronde et de la longueur hors tout. Ces dimensions doivent être adaptées au profil de la rainure finie, au jeu d'entrée et à la profondeur d'usinage, plutôt que de choisir la fraise uniquement en fonction de son diamètre.
Configuration technique
| PARAMÈTRE | CONFIGURATION DE RÉFÉRENCE |
|---|---|
| Type d'outil | Fraise à queue d'aronde en carbure monobloc |
| Angle d'assemblage à queue d'aronde | Profil standard à 45° |
| Nombre de flûtes | 4 cannelures |
| Matériau de l'outil | Carbure de tungstène à grains fins |
| Angle de l'hélice | Aucune / configuration de découpe en ligne droite |
| Tige / Diamètre de référence | Capacité de production annoncée : 1,5 à 12 mm ; dimensions sur mesure disponibles |
| Longueur totale | Plage indiquée : 50 à 75 mm ; la matrice standard actuelle utilise 50 / 60 mm |
| Tolérance de référence | De 0 à ±0,01 mm, conformément au cahier des charges du produit en vigueur |
| Options de revêtement | AlTiN / TiAlN / TiSiN / AlTiSiN / TiN / configuration spécifique à l'application |
| Matières premières | Alliages d'aluminium / Acier inoxydable |
| Opérations principales | Rainurage en queue d'aronde à 45° / Contre-dépouille angulaire / Rainures de guidage / Profilage en creux |
| Options personnalisées | Diamètre mineur, diamètre majeur/de référence, angle de profil, longueur totale, géométrie de coupe, revêtement, marquage laser et conditionnement |
Tableau des dimensions standard à 45°
Configurations de référence normalisées et documentées pour la série de fraises à queue d'aronde à 45°. Toutes les dimensions sont exprimées en millimètres.
| CARACTÉRISTIQUES TECHNIQUES | D1 | D2 | L2 | ANGLE |
|---|---|---|---|---|
| D1,5 × 45° × D4 × 50L | 1.5 | 4 | 50 | 45° |
| D2,0 × 45° × D4 × 50L | 2.0 | 4 | 50 | 45° |
| D2,5 × 45° × D4 × 50L | 2.5 | 4 | 50 | 45° |
| D3,0 × 45° × D4 × 50 L | 3.0 | 4 | 50 | 45° |
| D4,0 × 45° × D4 × 50 L | 4.0 | 4 | 50 | 45° |
| D5,0 × 45° × D5 × 50L | 5.0 | 5 | 50 | 45° |
| D6,0 × 45° × D6 × 50L | 6.0 | 6 | 50 | 45° |
| D8,0 × 45° × D8 × 50 L | 8.0 | 8 | 50 | 45° |
| D10,0 × 45° × D10 × 60L | 10.0 | 10 | 60 | 45° |
| D12,0 × 45° × D12 × 60L | 12.0 | 12 | 60 | 45° |
Guide de fraisage pour rainures en queue d'aronde à 45°
- Sélection du profil : Vérifiez la largeur de la queue d'aronde à 45°, le petit diamètre et la profondeur de la rainure requis avant de choisir la taille de l'outil.
- Autorisation d'entrée : Veillez à laisser un espace suffisant pour que la fraise profilée puisse passer avant de venir en prise avec les parois latérales inclinées.
- Applications de l'aluminium : Examiner la géométrie et la configuration de surface de pointe en fonction des conditions d'évacuation des copeaux et d'adhérence du matériau.
- Applications de l'acier inoxydable : Choisissez le revêtement, les paramètres de coupe et la stratégie de lubrification en fonction de la nuance d'acier inoxydable utilisée et des conditions d'usinage.
- Charge de découpe : Les fraises à queue d'aronde présentent un engagement latéral important ; il convient donc d'éviter toute charge excessive sur l'ensemble du profil lorsque la rainure est profonde ou que la rigidité de la machine est limitée.
- Rainures profondes : Pour les rainures en queue d'aronde plus profondes, privilégiez une stratégie de fraisage par étapes contrôlées plutôt que de tenter de réaliser l'ensemble du profil en un seul passage.
Personnalisation d'une fraise à queue d'aronde à 4 cannelures de 45°
Le diamètre mineur, le diamètre de référence, la longueur totale, le jeu au niveau du col, les dimensions de la tige, le profil en queue d'aronde à 45°, la préparation des arêtes de coupe et le revêtement peuvent être configurés pour l'usinage de l'aluminium et de l'acier inoxydable. Ce produit adopte une conception en carbure monobloc à 4 cannelures avec un profil en queue d'aronde standard à 45°, tandis que des dimensions non standard et une géométrie spécifique à l'application peuvent être étudiées en fonction du matériau de la pièce, de la largeur et de la profondeur de la rainure, du jeu d'entrée et de la précision dimensionnelle requise.
| PARAMÈTRE | CAPACITÉS DE FABRICATION |
|---|---|
| Angle d'assemblage à queue d'aronde | Le profil à 45° est le profil standard de cette gamme de produits. D'autres angles d'assemblage en queue d'aronde peuvent être envisagés en tant qu'outils non standard, en fonction de la géométrie requise de la pièce. |
| Diamètre mineur (D1) | Les dimensions standard de référence D1, comprises entre 1,5 mm et 12 mm, sont répertoriées dans la série actuelle à 45°, les dimensions non standard étant évaluées en fonction de la rainure en queue d'aronde finie. |
| Diamètre de référence (D2) | Le modèle D2 peut être adapté à la géométrie de la fraise requise, au jeu d'entrée et aux dimensions des composants ; il est disponible en configurations standard ou définies par plan. |
| Nombre de flûtes | Configuration standard à 4 dents en carbure monobloc pour le rainurage en queue d'aronde à 45°, les contre-dépouilles inclinées et l'usinage de profils en creux. |
| Dégagement au niveau du col et de la découpe | Le diamètre du col, le dégagement et la portée peuvent être déterminés en fonction de la profondeur de la rainure, du diamètre de la fraise, du dégagement par rapport à la paroi adjacente et de l'espace nécessaire derrière le profil en queue d'aronde. |
| Configuration de la tige | Tige cylindrique droite avec un diamètre de tige standard ou défini par plan, et des cotes de serrage adaptées à la taille de la fraise et aux exigences du porte-outil. |
| Longueur totale | Les longueurs totales standard et sur mesure peuvent être déterminées dans la plage indiquée de 50 à 75 mm, sous réserve de la profondeur d'usinage, du jeu du porte-outil et de la rigidité de l'outil. |
| Géométrie du profil à 45° | Le profil de coupe à 45° ainsi obtenu peut être adapté à la largeur, à la profondeur et à la géométrie de verrouillage requises pour la rainure en queue d'aronde ; des cotes définies par des plans sont disponibles pour les outils sur mesure. |
| Une préparation à la pointe de la technologie | Les paramètres de préparation et de géométrie de dépouille de pointe peuvent être examinés séparément pour l’aluminium et l’acier inoxydable, en fonction de la formation des copeaux, de la charge de coupe et de l’état de surface requis. |
| Choix du revêtement | Les revêtements AlTiN, TiAlN, TiSiN, AlTiSiN, TiN ainsi que les options de revêtement spécifiques à certaines applications peuvent être étudiés en fonction du matériau réel de la pièce et des conditions d'usinage. |
| Configuration en aluminium | La géométrie de coupe et la configuration de la surface peuvent être adaptées en fonction de la nuance d'aluminium, de l'évacuation des copeaux, de la profondeur de la rainure et des conditions d'adhérence du matériau. |
| Configuration en acier inoxydable | La préparation des arêtes, le revêtement et la géométrie de coupe peuvent être adaptés en fonction de la nuance d'acier inoxydable, de la profondeur de rainure, du mode de refroidissement et de la stabilité d'usinage. |
| Application d'usinage | La géométrie de l'outil peut être vérifiée pour le rainurage en queue d'aronde à 45°, les contre-dépouilles inclinées, les rainures de guidage, les éléments de verrouillage et l'usinage de profils en creux. |
| Tolérance dimensionnelle | Les exigences définies dans les plans peuvent être vérifiées pour les paramètres D1, D2, l'angle de la queue d'aronde, le diamètre de la tige, la longueur totale, la géométrie du col et le profil de coupe fini. |
| Correspondance des outils de remplacement | Les fraises à queue d'aronde existantes peuvent être examinées à partir d'un plan d'outillage détaillé, d'un plan de pièce ou d'un échantillon physique lorsqu'un profil de remplacement équivalent est nécessaire. |
| Fabrication pour compte de tiers (OEM) et marques de distributeur | Le marquage au laser, les codes d'outillage personnalisés, les marques de distributeur et les emballages peuvent faire l'objet d'une évaluation pour les distributeurs, les marques d'outillage et les clients OEM. |
Services OEM et de marque de distributeur
Des options de fabrication OEM et d'approvisionnement sous marque de distributeur sont proposées aux distributeurs industriels, aux marques d'outillage et aux clients ayant des commandes récurrentes. Le marquage laser, le contenu des étiquettes, l'emballage de protection et la finition du revêtement peuvent être personnalisés conformément au cahier des charges approuvé et aux exigences de la commande.

Gravure au laser
Les logos personnalisés, les codes d'outils, les dimensions de coupe, l'identification du revêtement et les numéros de lot peuvent être marqués en fonction de la surface disponible sur la tige.
Étiquettes et emballages personnalisés
Il est possible de consulter les tubes de protection individuels, les étiquettes des produits, les détails techniques, les tubes d'emballage colorés et les emballages sous marque de distributeur.
Conditions commerciales
La quantité minimale de commande (MOQ), l'évaluation des échantillons, les essais de dimensions personnalisées, les commandes répétées et les programmes d'approvisionnement planifiés sont confirmés en fonction de la configuration choisie.
Processus technique
Un processus de contrôle structuré est mis en œuvre afin de vérifier la conformité des fraises à bout carré standard, sur mesure et de marque propre avant leur mise en production.
Demande de renseignements
Veuillez indiquer le matériau, la dureté, l'opération de fraisage, les dimensions, les tolérances et la quantité.
Ingénierie
Vérifier la géométrie de la canule, l'angle d'hélice, la préparation des bords, le revêtement, ainsi que les paramètres ap et ae.
Commercial
Confirmez le devis, la quantité minimale de commande (MOQ), les exigences relatives aux échantillons, le calendrier de production et les conditions de livraison.
Production
Rectification CNC, usinage des faces d'extrémité, préparation des arêtes, revêtement et marquage laser.
Contrôle qualité
Vérifiez le diamètre, la longueur de la rainure, la tige, le faux-rond, la géométrie de l'extrémité carrée et les arêtes de coupe.
Qualité, contrôle et livraison
Nos fraises à bout carré en carbure monobloc font l'objet d'un contrôle comprenant la vérification des matériaux, la rectification de précision, des mesures en cours de fabrication et un contrôle final. Les dimensions clés, la géométrie du bout carré, l'état des arêtes de coupe, l'aspect du revêtement et l'identification du produit sont vérifiés conformément au cahier des charges ou au plan approuvé avant l'emballage.

Contrôle qualité en trois étapes
Des points de contrôle sont mis en place tout au long du processus de fabrication afin de garantir la cohérence dimensionnelle et de faciliter le suivi des commandes récurrentes.
Contrôle des entrées de marchandises
La qualité du substrat en carbure, les dimensions des ébauches et les informations relatives au matériau fourni sont vérifiées par rapport aux exigences de production.
Contrôle du broyage en cours de fabrication
Le diamètre de coupe, la géométrie des goujures, la longueur des goujures, le profil de l'extrémité carrée et les dimensions de la tige sont contrôlés pendant le meulage CNC.
Inspection finale des outils
Les outils finis font l'objet d'un contrôle portant sur les cotes spécifiées, le faux-rond, l'état des arêtes de coupe, l'aspect du revêtement, le marquage et l'identification sur l'emballage.
Caractéristiques clés d'inspection
Les exigences en matière d'inspection sont définies conformément au cahier des charges standard du produit ou au plan personnalisé approuvé.
| POINT D'INSPECTION | POINT FORT : LE CONTRÔLE | BASE DE CONFIRMATION |
|---|---|---|
| Diamètre de coupe (DC) | Diamètre et homogénéité dimensionnelle | Cahier des charges standard ou plan homologué |
| Longueur de la flûte (APMX) | Longueur de coupe effective | Dimensions du produit confirmées ou exigences relatives au dessin |
| Diamètre de la tige (DCON) | Dimensions de la section de serrage et état de surface | Spécifications applicables à la tige |
| Longueur totale (OAL) | Longueur totale de l'outil | Matrice aux dimensions standard ou plan homologué |
| Faux-rond radial | Concentricité entre la partie coupante et la tige | Exigence d'inspection convenue |
| Géométrie à extrémité carrée | Profil de la face d'extrémité, état des angles et forme de la coupe centrale | Configuration de l'outil sélectionnée |
| Profil cannelé et hélicoïdal | Nombre de cannelures, forme de l'hélice et régularité de l'affûtage | Configuration de fabrication approuvée |
| Techniques de découpe et de revêtement | État des bords, défauts visibles et aspect du revêtement | Exigences de production spécifiques à l'application |
| Marquage et identification | Code de l'outil, dimensions et informations sur le lot, le cas échéant | Confirmation de la commande et spécifications d'emballage |
Mesure et traçabilité des lots
Les systèmes de mesure optique, les équipements de contrôle des outils et les jauges dimensionnelles adaptées sont choisis en fonction de la caractéristique à contrôler.
Mesure optique
Vérification du profil et des cotes des éléments de découpe spécifiés.
Vérification du faux-rond
Contrôle de la concentricité sur la base des exigences convenues pour le produit.
Inspection des bords
Examen approfondi de l'état de la face d'extrémité, des angles et du tranchant.
Identification des lots
Les informations relatives à la commande, au produit et au lot sont associées lorsque cela est nécessaire pour assurer la continuité de l'approvisionnement.
Procédé d'emballage de protection
Les fraises finies sont protégées afin de limiter le contact entre les arêtes de coupe et de garantir une identification claire des produits pendant le stockage et le transport.

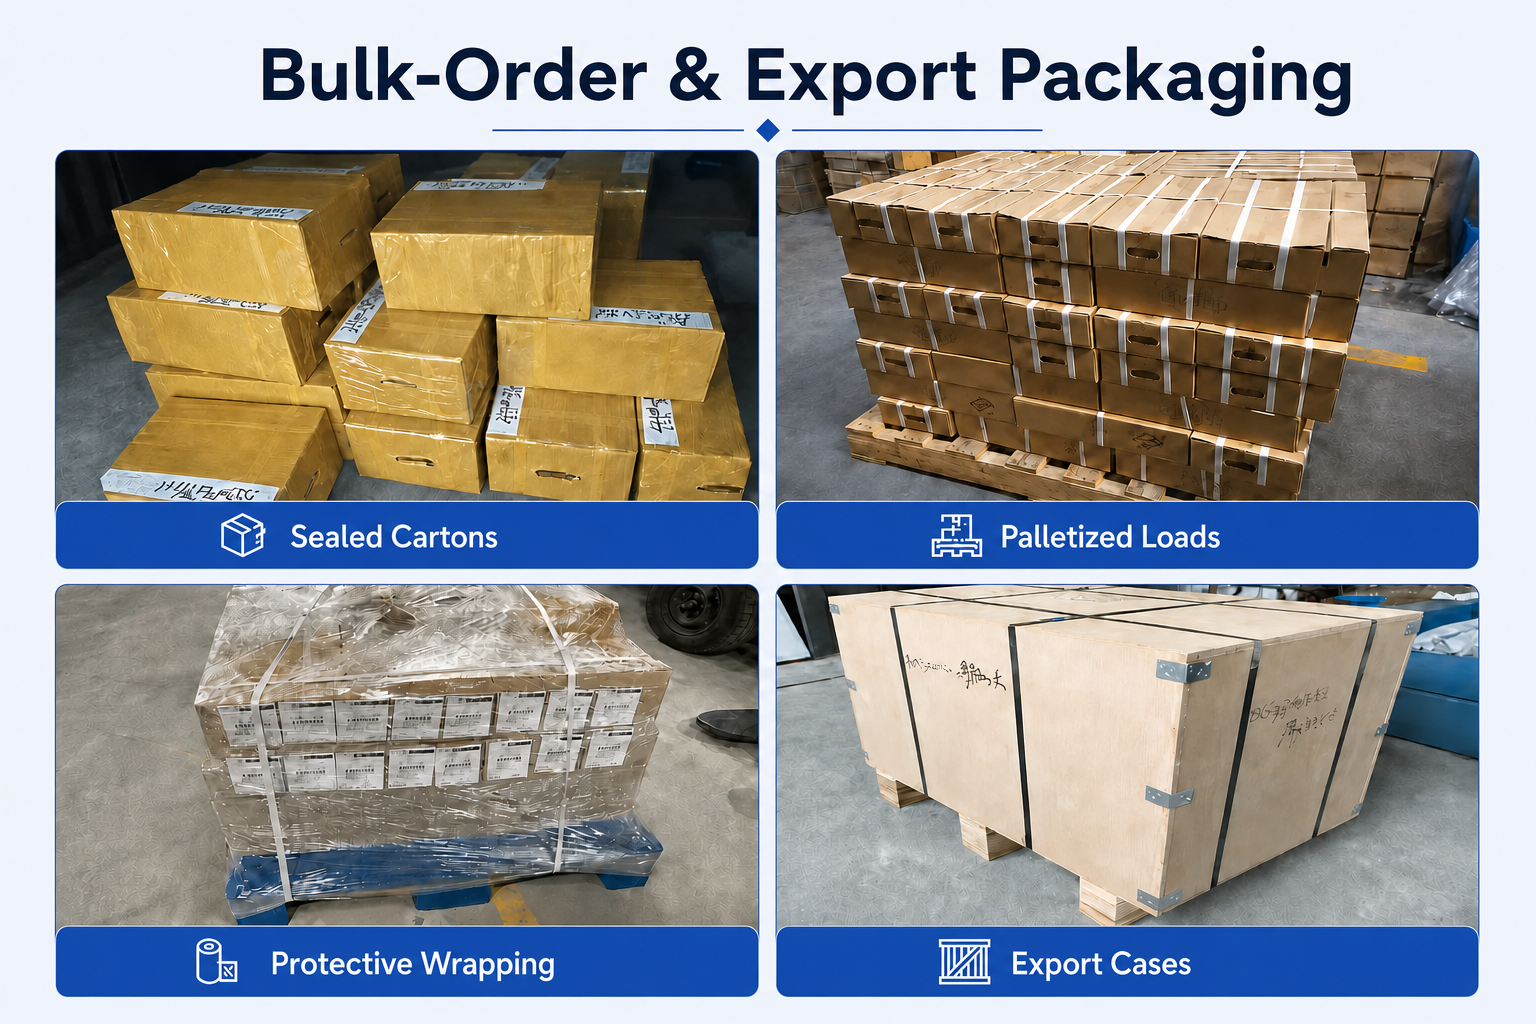
Emballage pour commandes en gros et exportation
Les expéditions en vrac peuvent être organisées à l'aide de cartons renforcés, d'emballages de protection, d'un chargement sur palettes ou de caisses d'exportation, en fonction de la quantité commandée, du poids de l'envoi et des exigences de transport convenues.
Coordination des livraisons
La finalisation de la production, le mode d'emballage et les modalités d'expédition sont confirmés conformément à la commande validée. Les options d'expédition (par coursier, par avion, par voie maritime ou selon les instructions du client) peuvent être examinées en fonction du volume de l'envoi et de sa destination. Le délai de livraison définitif est confirmé une fois que les spécifications du produit, la quantité et les exigences d'emballage ont été validées.
FAQ sur les produits et leurs applications
Questions fréquentes concernant la fraise en carbure monobloc à 4 dents à 45° pour l'aluminium, l'acier inoxydable, le rainurage en queue d'aronde et la contre-dépouille angulaire.
À quoi sert cette fraise à queue d'aronde à 45° ?
L'angle de l'assemblage à queue d'aronde est-il fixé à 45° ?
Combien de cannelures cette fraise comporte-t-elle ?
Cette configuration peut-elle être utilisée aussi bien pour l'aluminium que pour l'acier inoxydable ?
Quelles sont les options de revêtement disponibles ?
La fraise nécessite-t-elle une fente d'accès pré-usinée ?
Comment usiner des rainures en queue d'aronde profondes ?
FAQ sur les commandes et la personnalisation
Informations relatives aux commandes destinées aux distributeurs, aux fournisseurs d'outillage et aux clients OEM ayant besoin de fraises à queue d'aronde à 45° standard ou sur mesure.
Les dimensions de la fraise peuvent-elles être personnalisées ?
Pouvez-vous réaliser d'autres angles d'assemblage en queue d'aronde ?
Pouvez-vous fabriquer des lames de rechange à partir de plans ou d'échantillons ?
Proposez-vous le marquage OEM et le conditionnement sous marque de distributeur ?
Quel est le délai de livraison habituel ?
Quelles informations dois-je fournir pour obtenir un devis ?
Téléchargements techniques
Documents de référence pour le choix des fraises en carbure monobloc et la vérification des données d'usinage.
Catalogue de fraises en carbure monobloc
Découvrez les fraises à queue d'aronde et les outils de fraisage spécialisés en carbure monobloc associés.
Guide des vitesses et des avances des fraises en bout
À utiliser comme référence générale avant de valider les paramètres définitifs de fraisage en queue d'aronde.
Vous avez besoin d'informations sur les tailles, les prix ou les options personnalisées ?
Veuillez nous indiquer le type d'outil requis, ses dimensions, les quantités, le matériau de la pièce à usiner ainsi que toute exigence spécifique à un équipementier ou toute demande sur mesure. Nous vous confirmerons les caractéristiques techniques adaptées, la disponibilité, le délai de livraison et les détails du devis.
Les croquis, les listes de dimensions et les photos de référence sont les bienvenus.