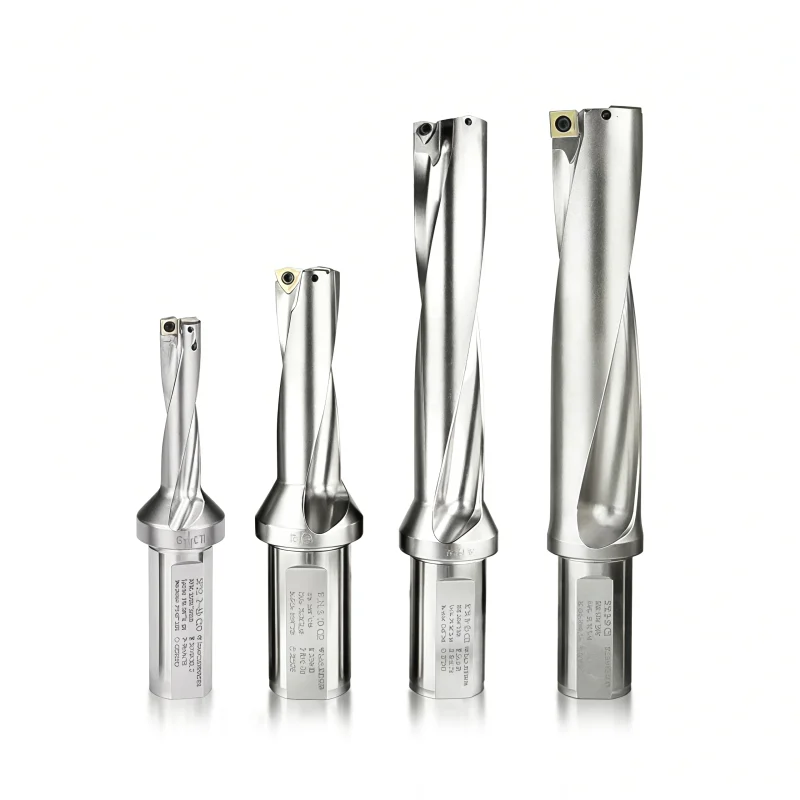
심공 가공용 2D–5D 인덱서블 U-드릴
Indexable U-drills for CNC holemaking in 2×D to 5×D configurations. WC- and SP-style drill bodies use replaceable center and peripheral inserts. Select the body by hole diameter and required depth, then confirm insert compatibility, shank and coolant connection.
표준 및 맞춤형 크기
표준 규격과 맞춤형 규격을 모두 제공합니다.
안정적인 반복 공급
재주문 시 일관된 사양.
OEM 및 자체 브랜드
표기, 라벨 및 포장 옵션을 선택할 수 있습니다.
유연한 주문
견본, 다양한 규격 및 소량 주문이 가능합니다.
◆Indexable Insert Drills – 2D to 5D Configurations
Each U-drill body holds replaceable cutting inserts for CNC drilling. Match the body diameter and usable drilling depth to the required hole, then select compatible inserts for the workpiece material and cutting position. Insert codes, holder fit and coolant requirements must be confirmed for each body model.
참조 차트에는 14~60mm 범위의 WC 드릴 직경 그룹과 13~52mm 범위의 SP 그룹이 표시되어 있습니다. 이 차트는 모든 직경에 대해 모든 깊이 비율이 제공된다는 것을 의미하지는 않습니다.
주요 구성
WC 및 SP 드릴 본체 선정
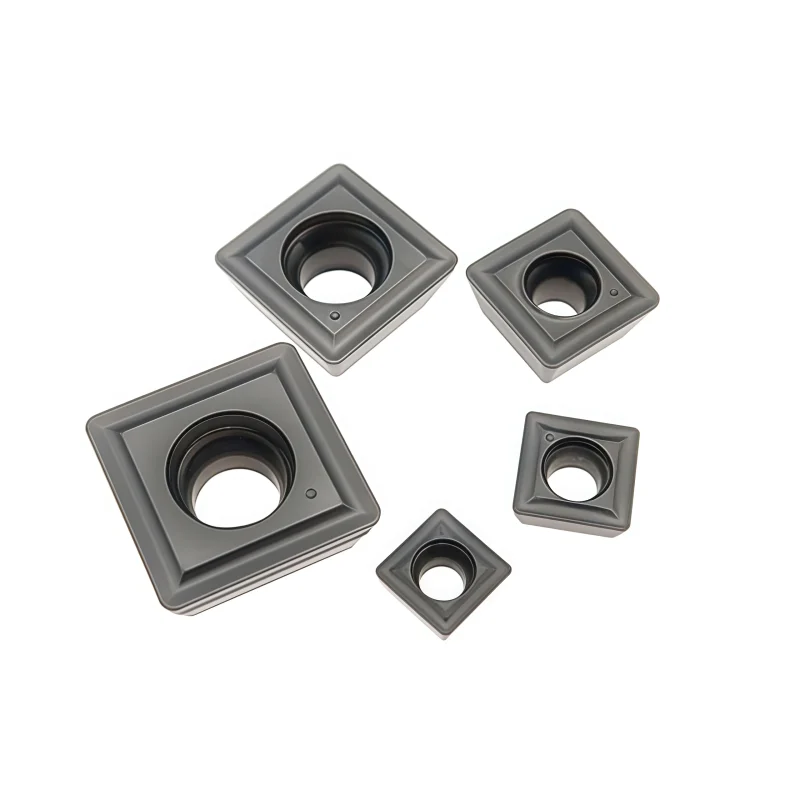
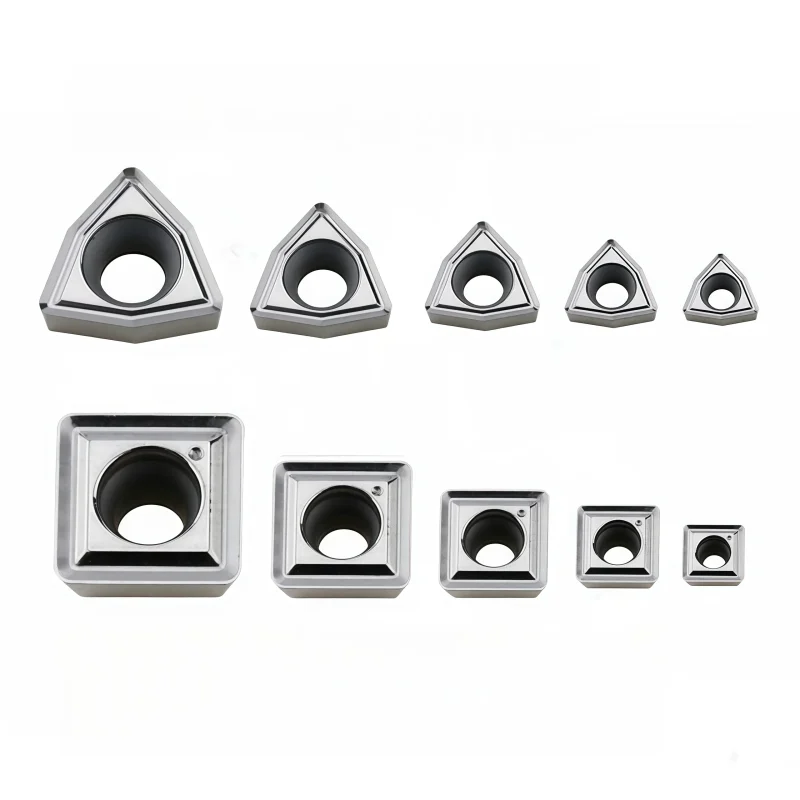
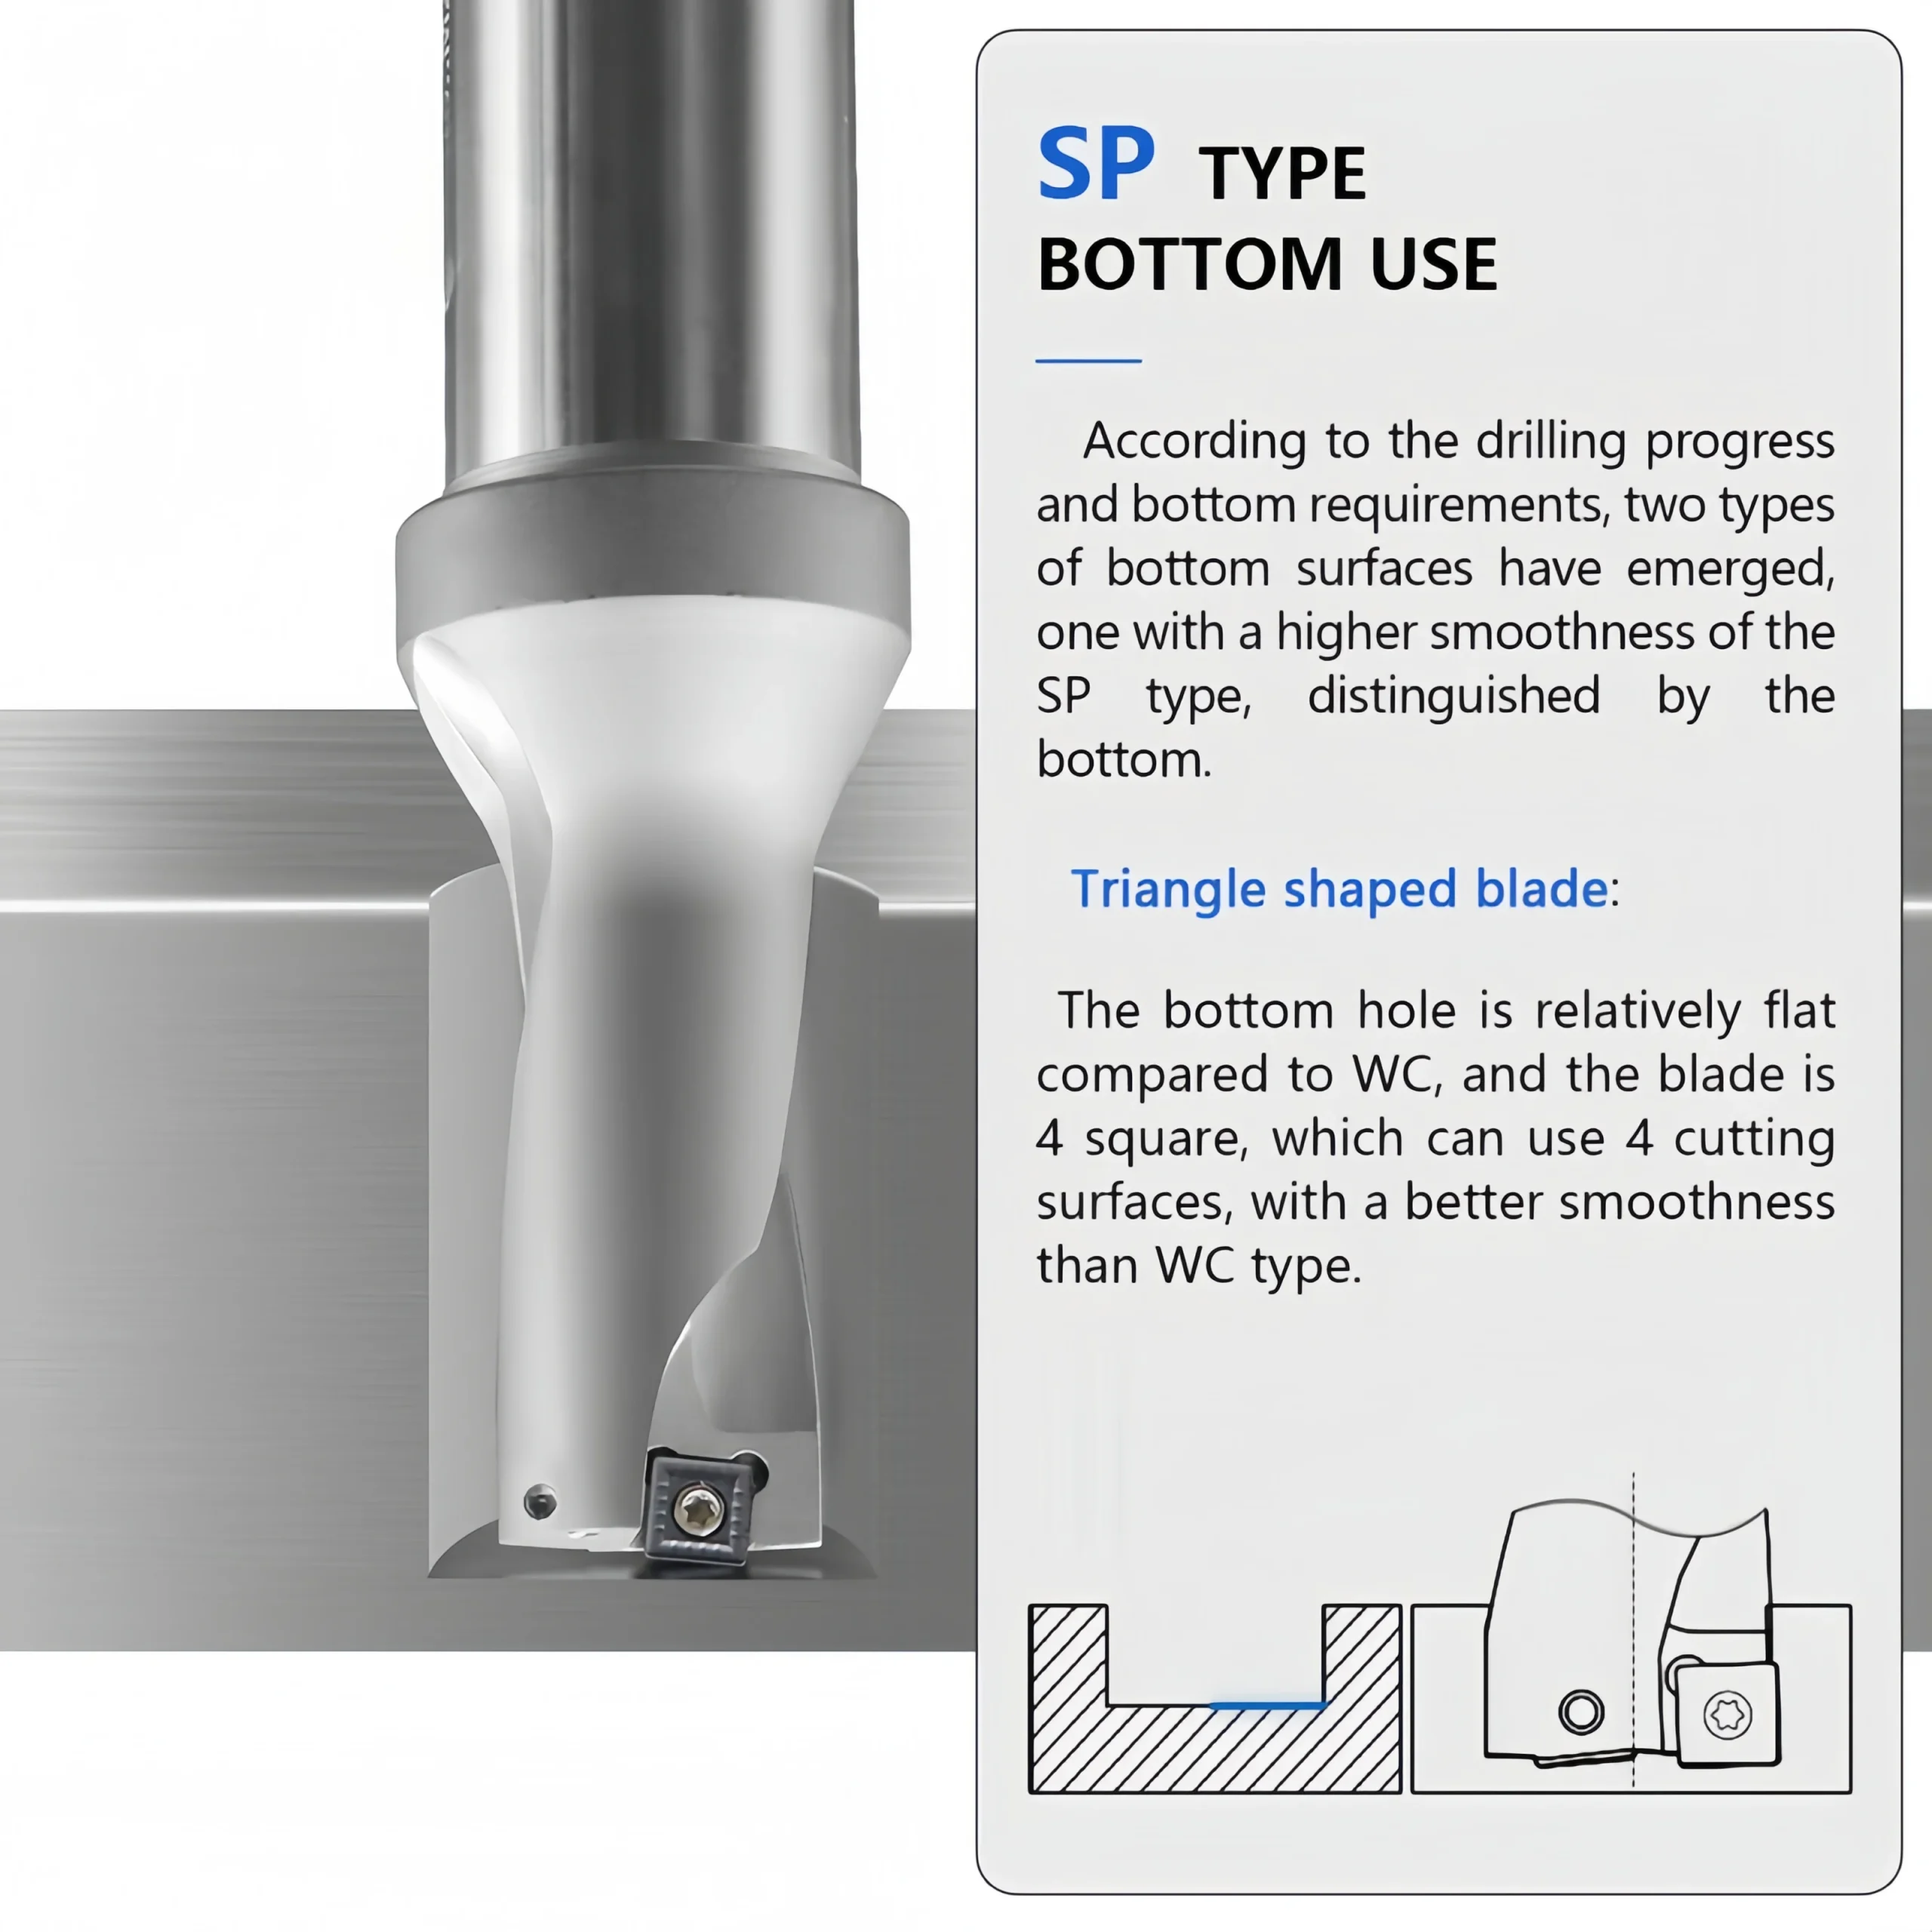
참조 도면에는 삼각형 WC 포켓과 사각형 SP 포켓이 표시되어 있습니다. 본체와 이에 해당하는 인서트 명칭을 함께 선택하십시오. 포켓 형상, 재질 등급 및 고정 부품은 완성된 모델과 일치해야 합니다.
| 시스템 | 그림에 도형 삽입 | 선택 확인 |
|---|---|---|
| WC형 | 삼각형/트라이곤 스타일 | WC 드릴 바디 모델, 정확한 인서트 코드 및 승인된 하드웨어 |
| SP형 | 사각형 스타일 | SP 드릴 본체 모델, 정확한 인서트 코드 및 승인된 하드웨어 |
막공의 경우, 필요한 바닥 형상과 잔여 원뿔 높이 또는 중심 높이를 명시하십시오. SP 인서트를 사용한다고 해서 자동으로 완벽한 평평한 바닥의 구멍이 만들어지는 것은 아닙니다.
제품 이미지 및 적용 사례
본 제품은 본체 직경, 깊이 비율, 포켓 및 절삭유 공급이 해당 용도에 적합한 호환 가능한 CNC 드릴링 설비에서 사용하십시오. 심도 깊은 절삭을 수행할 경우, 양산에 들어가기 전에 설비의 강성, 칩 배출 상태 및 제조업체가 제시한 시작 조건을 확인하십시오.



 정확하게 선택하려면, 구멍의 직경, 깊이, 공작물 및 기계 사양을 보내 주십시오. 원하시는 수량을 기재해 주십시오.
공구 시스템 및 치수 기준
직경-인서트 대응표를 사용하기 전에 완성된 드릴 본체를 선택하십시오. 이 이미지는 2×D, 3×D, 4×D 및 5×D에 걸친 WC 및 SP 인서트 제품군의 참고 범위를 제공하지만, 개별 드릴 본체 모델 번호, 생크 치수 또는 유효 길이는 제공하지 않습니다. D, 절삭 길이, 전체 길이, 생크 및 절삭유 연결부를 확인하려면 해당 도면을 요청하십시오.
| 선택 항목 | 확인해야 할 사항 |
|---|---|
| 드릴 본체 | 전체 모델, 절삭 직경 D 및 2×D/3×D/4×D/5×D 구성 |
| 길이 | 본체 도면에서 확인 가능한 유효 시추 깊이, 홈 길이 및 전체 길이 |
| 삽입 위치 | 정확한 중심 및 주변 인서트 코드, 등급 및 칩 형성기 |
| 샤프트 및 절삭유 | 샹크 직경/형식, 홀더 호환성 및 관통식 냉각수 연결부 |
| 공급 | 본체, 삽입물, 나사 및 렌치가 포함되어 있거나 별도로 견적됩니다. |
명목 수심 비율은 참고용 표기일 뿐입니다. D × 비율을 보장된 전체 수심 치수로 간주하기보다는, 각 모델의 실제 사용 가능한 시추 수심과 여유 공간을 확인하시기 바랍니다.
WC형 인서트 및 하드웨어 가이드
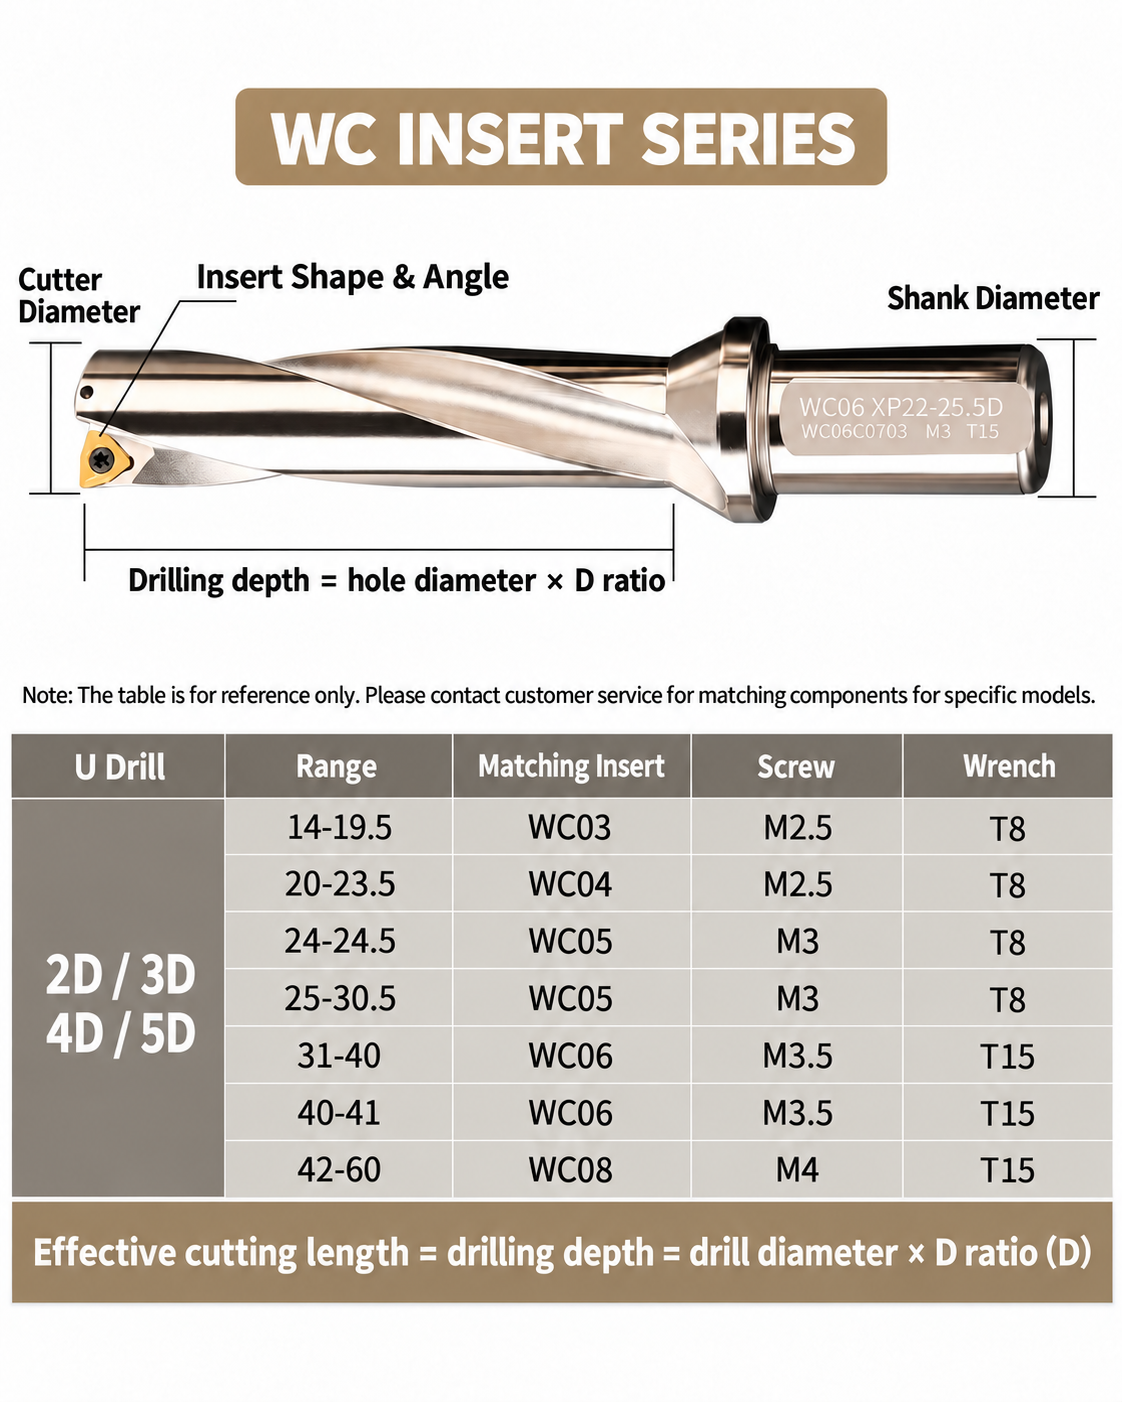
이 WC 차트는 커터 직경 그룹을 WC03–WC08 인서트 크기 계열 및 참조 나사/렌치 명칭과 대응시켜 보여줍니다. 범위는 표시된 대로 기재되어 있습니다. 인접한 행이 겹치거나 간격이 있을 수 있으므로, 최종 대조를 위해 전체 본체 코드를 사용하십시오.
| 드릴 직경 범위 (mm) | 가족 삽입 | 나사 라벨 | 렌치 |
|---|---|---|---|
| 14–19.5 | WC03 | M2.5 | T8 |
| 20–23.5 | WC04 | M2.5 | T8 |
| 24–24.5 | WC05 | M3 | T8 |
| 25–30.5 | WC05 | M3 | T8 |
| 31–40 | WC06 | M3.5 | T15 |
| 40–41 | WC06 | M3.5 | T15 |
| 42–60 | WC08 | M4 | T15 |
SP형 인서트 및 하드웨어 가이드
SP 차트는 커터 직경 그룹과 SP05–SP14 인서트 크기 계열을 대응시켜 보여줍니다. 이 차트는 계열 선택 가이드일 뿐이며, 정확한 SPMG/SPMT/SPGT 코드와 각 포켓 위치는 본체 모델을 통해 확인해야 합니다.
| 드릴 직경 범위 (mm) | 가족 삽입 | 나사 라벨 | 렌치 |
|---|---|---|---|
| 13–13.5 | SP05 | M2.2×5 | T6 |
| 14–15.5 | SP05 | M2.2×5 | T6 |
| 16–21.5 | SP06 | M2.2×5 | T6 |
| 22–24.5 | SP07 | M2.5×7 | T6 |
| 25–27.5 | SP07 | M2.5×7 | T8 |
| 28–34 | SP09 | M3.5×10 | T15 |
| 35–40 | SP11 | M4×11 | T15 |
| 41 | SP11 | M4×11 | T15 |
| 42–52 | SP14 | M5×12 | T20 |

일반 강재 절단 데이터 참고 자료
다음 값들은 스핀들 속도 범위와 선반의 1회전당 이송량 제공된 두 개의 참조 이미지에서 추출한 데이터입니다. 이 데이터는 일반 강재에 대한 예시일 뿐이며, 카바이드 등급, 강재 경도, 본체 모델, 절삭유 압력 또는 시험 조건은 명시되어 있지 않습니다. 정확한 본체/인서트 데이터를 바탕으로 생산 설정을 선택하고, 기계에서 검증하십시오.
| 드릴 직경 (mm) | 2D/3D rpm | 2D/3D f (mm/회전) | 4D/5D rpm | 4D f (mm/회전) | 5D f (mm/회전) |
|---|---|---|---|---|---|
| 13–14.5 | 1200–1600 | 0.04–0.05 | 1200–1600 | 0.04–0.05 | 0.03–0.035 |
| 15–17.5 | 1200–1600 | 0.04–0.05 | 1200–1600 | 0.04–0.05 | 0.03–0.035 |
| 18–20.5 | 1000–1400 | 0.04–0.05 | 1000–1400 | 0.04–0.05 | 0.037–0.04 |
| 21–23.5 | 1000–1200 | 0.04–0.06 | 1000–1200 | 0.04–0.06 | 0.04–0.05 |
| 24–26.5 | 900–1100 | 0.05–0.07 | 900–1100 | 0.05–0.07 | 0.05–0.06 |
| 27–29.5 | 800–1000 | 0.05–0.07 | 800–1000 | 0.05–0.07 | 0.05–0.06 |
| 30–32.5 | 600–900 | 0.06–0.08 | 700–900 | 0.06–0.08 | 0.06–0.07 |
| 33–35.5 | 600–800 | 0.07–0.10 | 600–800 | 0.07–0.10 | 0.07–0.08 |
| 36–38.5 | 600–800 | 0.07–0.10 | 600–800 | 0.07–0.10 | 0.07–0.08 |
| 39–41.5 | 500–700 | 0.07–0.10 | 500–700 | 0.07–0.10 | 0.07–0.08 |
| 42–44 | 500–600 | 0.08–0.10 | 500–600 | 0.08–0.10 | 0.07–0.08 |
| 45–47 | 400–600 | 0.08–0.10 | 400–600 | 0.08–0.10 | 0.07–0.08 |
| 48–50 | 400–600 | 0.08–0.10 | 400–600 | 0.08–0.10 | 0.07–0.08 |
| 51–53 | 400–500 | 0.08–0.10 | 400–500 | 0.08–0.10 | 0.07–0.08 |
| 54–56 | 300–500 | 0.08–0.10 | 300–500 | 0.08–0.10 | 0.07–0.08 |
| 57–64 | 300–500 | 0.08–0.10 | 300–500 | 0.08–0.10 | 0.07–0.08 |
57–64 mm 범위는 WC 차트의 60 mm 상한 기준과 SP 차트의 52 mm 상한 기준을 초과하며, 이는 절삭 데이터의 출처를 식별하기 위한 목적으로만 유지된 것이며, 해당 제품의 공급 가능성을 시사하는 것은 아닙니다. 10–12.5 mm 절삭 데이터 범위는 제공된 WC 및 SP 대조표 모두 해당 범위에 해당하는 본체를 명시하지 않았기 때문에 생략되었습니다.


프로그래밍: 스핀들 속도 n(rpm)에서 1회전당 이송량 f(mm/rev)일 때, 이송량 F(mm/min)는 n × f로 계산됩니다. 원본 이미지에는 “CNC F” 수치도 기재되어 있으나, 컨트롤러의 이송 모드가 일관되게 정의되어 있지 않으므로, 단위를 확인하지 않고는 해당 수치를 프로그램에 그대로 복사하지 마십시오.
차트에는 경도가 높은 소재의 경우 매개변수를 줄여야 한다고 명시되어 있습니다. 이는 참고 사항일 뿐, 모든 강재에 적용되는 등급별 규칙은 아닙니다. 스테인리스강, 주철, 비철금속, 단절 가공 및 긴 구멍의 경우, 주문한 인서트 등급 및 드릴 본체에 대한 적용 데이터를 요청하시기 바랍니다.
선택 방법 및 관련 인서트
1 · 구멍: 완성 직경, 막홀 또는 관통홀, 깊이 및 바닥 형상에 대한 요구 사항을 명시해 주십시오.
2 · 본문: WC 또는 SP를 선택하고, 실제 2×D–5×D 모델, 섕크 및 절삭유를 확인하십시오.
3 · 삽입물: 두 포켓의 위치, 전체 코드, 등급, 형상 및 하드웨어를 모두 일치시켜야 합니다.
4 · 체험판: 칩 배출, 구멍 크기, 표면 마감, 마모 및 간극을 점검하십시오.
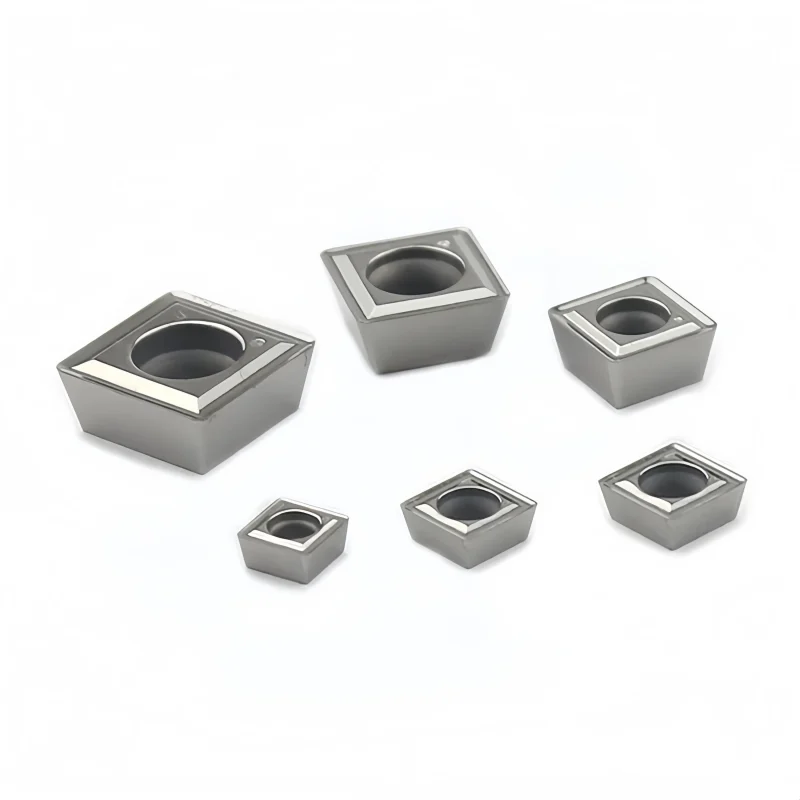
삽입에 대한 자세한 내용은 다음을 참조하십시오. WCMX/WCMT U-드릴 인서트 그리고 SPMT/SPMG U-드릴 인서트. 교체용 제품을 선택하기 전에 실제 주머니에 잘 맞는지 확인하십시오.
당사의 시스템을 통해 차체 코드나 구멍 도면을 보내주시기 바랍니다. 문의 양식 모델별 사이즈 차트 및 견적을 확인하시려면.
U-Drill 맞춤 제작 및 OEM
구멍 직경, 드릴링 깊이, 공작물 재질, 기계 연결 방식 및 현재 사용 중인 공구 정보를 알려주십시오. 당사는 표준 인덱서블 U-드릴 구성이나 특정 용도에 맞는 드릴 본체를 검토한 후, 이에 맞는 인서트 포켓, 중심 및 주변 인서트, 절삭유 배열 및 주문 세부 사항을 확정해 드리겠습니다. 가능한 수정 사항은 승인된 도면과 생산 가능 여부에 따라 달라집니다.
맞춤형 견적 요청 안내
본체 교체 또는 새로운 드릴링 작업 시 다음 체크리스트를 참조하십시오. 각 모델별 치수 및 옵션이 확인되어 있습니다.
| 항목 | 제출해야 할 세부 사항 |
|---|---|
| 홀 & 리치 | 완성된 구멍의 직경 및 공차; 막 구멍 또는 관통 구멍; 필요한 드릴링 깊이(mm); 입구 및 출구 조건. |
| 본체 및 홀더 | 기존 본체 코드 또는 도면, 깊이 비율, 생크 형태 및 크기, 홀더 모델 및 사용 가능한 여유 공간. |
| 삽입물 및 부속품 | 포켓 제품군, 중앙 및 주변 삽입 코드, 등급, 나사 사양 및 필요한 예비 부품. |
| 애플리케이션 | 가공물의 재종 및 경도, 기계 종류, 절삭유 공급 및 현재의 절삭 조건. |
| 주문 및 OEM | 수량, 목표 납기일, 표시, 포장, 도면 및 검사 기록이 필요합니다. |
| 성과 목표 | 해결해야 할 구멍 품질, 칩 배출, 인서트 수명 또는 사이클 타임 문제; 필요한 경우 시제품 시험 기준. |
요청부터 승인까지
근무 적합성 확인서: 드릴 직경이나 인서트 형상이 비슷하다고 해서 포켓의 호환성이 보장되는 것은 아닙니다. 주문하기 전에 전체 본체 모델, 인서트 명칭 및 나사 사양을 반드시 확인하십시오.
도면과 요구 사항을 당사의 문의 양식.
U-Drill 품질 관리
품질 검사는 승인된 드릴 본체 도면과 주문된 인서트 구성을 기준으로 진행됩니다. 생산에 앞서 중요한 구멍 공차, 본체 치수, 절삭유 요구 사항 및 보고 관련 사항 등을 명시하여 해당 모델에 대한 검사 범위를 합의할 수 있도록 하십시오.
검사 및 문서화
도면 및 구매 명세서에는 인수 기준이 명시되어 있습니다. 주문에 필요한 검사 방법, 표본 추출 수준 및 서류를 확인하십시오.
| 확인 영역 | 확인해야 할 사항 |
|---|---|
| 차체 치수 | 절삭 직경, 유효 절삭 깊이, 전체 길이, 샤프트 치수 및 도면 공차. |
| 좌석 및 부속품 장착 | 중앙 및 주변 포켓, 착석면, 나사산, 필요한 체결 부품 및 공구 적합성. |
| 냉각수 및 상태 | 지정된 연결 및 채널 설치, 육안으로 확인 가능한 손상, 거친 부분 및 부식 방지; 합의에 따른 모든 기능 점검. |
| 식별 정보 입력 | 인서트가 포함된 경우, 인서트 코드, 중심/주변 위치, 등급 및 코팅 정보를 모두 기재하십시오. |
| 요청된 기록 | 주문서에서 합의된 경우, 치수 보고서, 자재 기록, 샘플 승인 또는 배치 식별 정보. |
품질 관련 참고 사항: 드릴 본체의 검사 결과만으로는 완성된 구멍의 공차나 표면 마감 상태를 보장할 수 없습니다. 이러한 결과는 선택한 인서트, 가공물, 기계 설정, 절삭유 및 절삭 조건에 따라 달라지므로, 중요한 경우에는 시험 가공을 통해 확인해야 합니다.
주문 및 배송
드릴 본체 코드, 깊이 비율 및 수량을 한 줄씩 나열하여 보내주십시오. 인서트, 나사 및 렌치가 포함되어 있는지 여부를 명시해 주십시오. 재고, 최소 주문 수량, 샘플 제공 가능 여부 및 출하 또는 생산 리드 타임은 구성에 따라 확인됩니다.
귀사의 모델 목록과 검사 요건을 당사의 문의 양식 재고 현황 및 배송 확인을 위해.
제품 자주 묻는 질문
2D, 3D, 4D, 5D는 무엇을 의미하나요?
이는 명목상의 시추 깊이 대 직경 비율을 나타냅니다. 5×D로 표기된 20mm 드릴은 명목상 100mm 깊이 등급을 대상으로 하지만, 실제 사용 가능한 깊이, 여유 공간 및 본체의 실제 치수는 해당 도면을 통해 확인해야 합니다.
WC형 또는 SP형 U-드릴은 어떻게 선택해야 하나요?
먼저 필요한 직경, 깊이, 인서트 포켓 시스템 및 바닥 형상 사양을 확인하십시오. WC 및 SP 차트에는 서로 다른 직경 및 인서트 제품군 범위가 표시되어 있습니다. 선택하기 전에 드릴 본체, 절삭 인서트 및 적용 조건을 모두 확인하십시오.
SP 타입으로 진정한 평저 맹공을 만들 수 있을까요?
바닥이 완전히 평평하다고 가정하지 마십시오. 제공된 비교 도면 자체에는 잔여 바닥 형상이 표시되어 있으므로, 허용되는 바닥 형상을 확인하거나 별도의 마무리 공정을 계획하십시오.
드릴 본체에 어떤 카바이드 인서트가 맞나요?
WC 및 SP 차트에는 WC05, SP07과 같은 사이즈 계열이 표시되어 있습니다. 이는 완전한 인서트 주문 코드가 아닙니다. 전체 센터 및 페리페럴 인서트 명칭, 등급, 칩포머 및 나사를 특정 본체 모델에 맞춰 선택하십시오.
삽입용 나사와 렌치가 포함되어 있나요?
이 표에는 다양한 직경 범위에 해당하는 나사 및 렌치 명칭이 기재되어 있으나, 패키지에 어떤 품목이 포함되는지는 명시되어 있지 않습니다. 견적서에서 정확한 나사 사양과 포함된 부속품을 확인하시기 바랍니다.
2D와 5D에서 동일한 절삭 데이터를 사용할 수 있나요?
정확한 깊이 비율과 인서트 등급에 해당하는 데이터를 사용하십시오. 제공된 참조 차트에는 일부 4D 및 5D 공구의 경우 회전당 이송량 범위가 다르게 표시되어 있습니다. 시험 절삭을 통해 절삭유, 칩 배출 및 기계의 강성을 확인하십시오.
Can the same inserts fit every indexable U-drill body?
No. Insert shape, size, seat geometry and center or peripheral position depend on the drill-body model. Confirm the complete body code and matching insert specifications before ordering replacements.
주문 및 OEM 관련 자주 묻는 질문
드릴 본체 견적을 받으려면 무엇을 보내야 하나요?
완성된 구멍의 직경, 깊이, 막 구멍/통구멍 여부, 공작물의 등급 및 경도, 가공 기계, 샤프트 또는 홀더 인터페이스, 절삭유, 수량, 그리고 현재 사용 중인 드릴 본체 또는 인서트 코드를 기재해 주십시오.
직경과 깊이 비율이 서로 다른 제품을 함께 주문할 수 있나요?
전체 차체 모델, 비율, 인서트 종류 및 수량을 줄별로 나열하여 보내주십시오. 재고 현황 및 혼합 사이즈 주문 조건은 각 구성별로 확인됩니다.
U-드릴 본체와 함께 인서트가 판매되나요?
제공된 도면만으로는 센터/페리페럴 인서트, 나사 또는 렌치가 포함되어 있는지 여부를 확인할 수 없습니다. 견적서에 본체와 인서트 항목을 별도로 명시해 달라고 요청하십시오.
직경, 섕크 또는 OEM 포장을 맞춤 제작해 달라고 요청할 수 있나요?
도면 또는 치수 사양, 기계 인터페이스, 재질, 가공 깊이, 절삭유 공급 방식, 마킹, 포장 및 수량을 보내주십시오. 승인된 사양에 따라 실현 가능성과 리드 타임을 확인합니다.
가이드 및 기술 참고 자료
다음 내용을 검토하십시오. WC형 대 SP형 U 드릴 가이드 보다 폭넓은 비교를 위해. 이 제품 페이지의 WC/SP 차트는 예비적인 비교 참고 자료로만 활용하시기 바랍니다.
드릴 본체의 전체 도면, 검증된 인서트 목록 및 절삭 조건을 확인하시려면, 구멍 사양 및 기계 세부 정보를 보내주세요.
사이즈, 가격 또는 맞춤 제작 옵션이 필요하신가요?
견적 요청을 위해 사양과 수량을 보내주십시오.
- 표준 크기
- 소액 재판 명령
- 다양한 사이즈
- OEM 및 맞춤형 제작
QR 코드 보기 – 위챗으로 영업팀에 문의하기
위챗으로 문의하시려면 QR 코드를 스캔하세요.
위챗
위챗으로 문의하시려면 QR 코드를 스캔하세요.