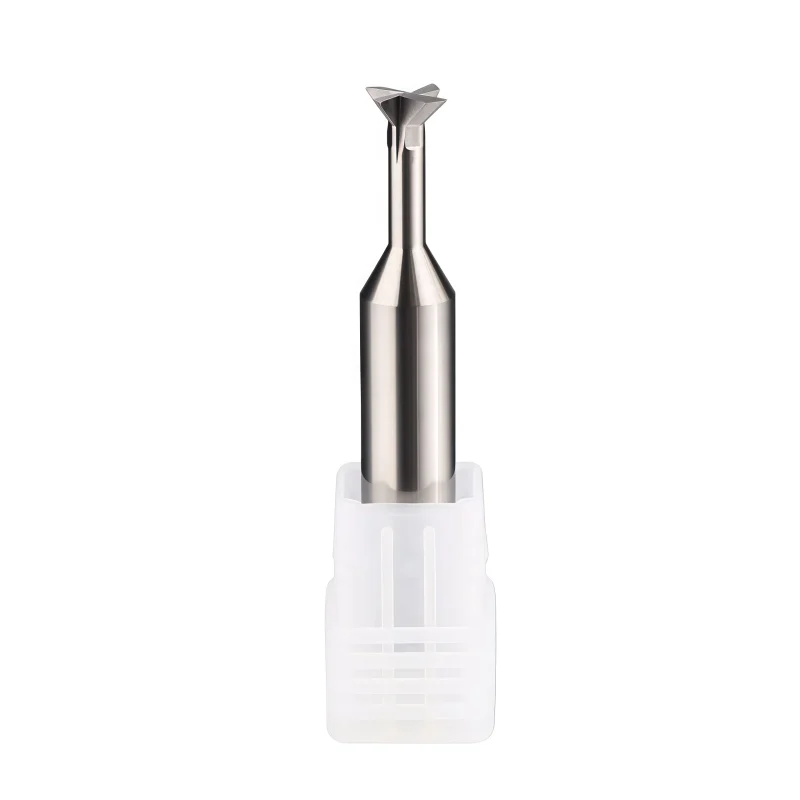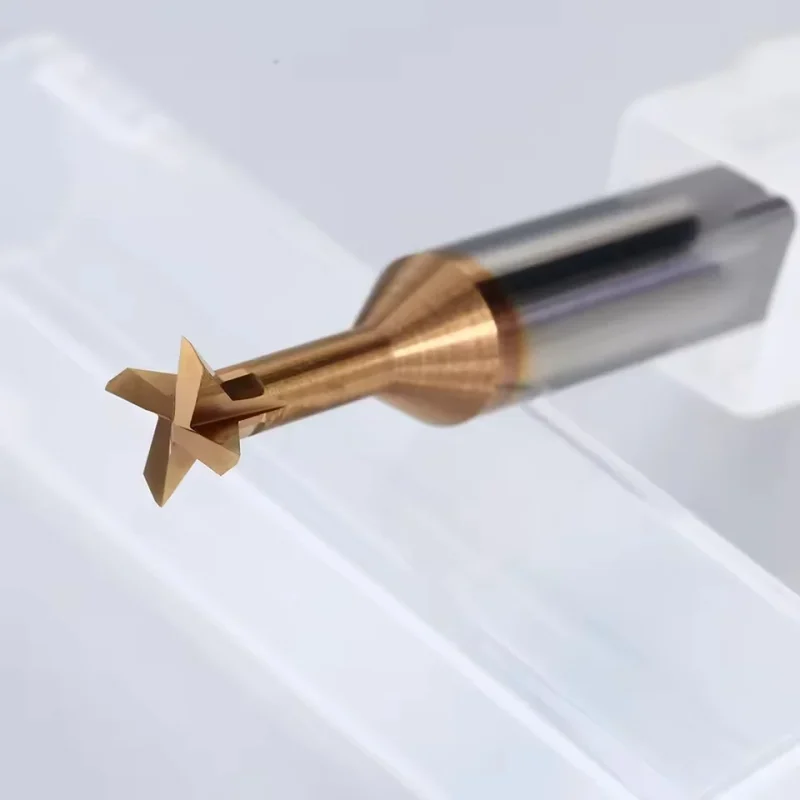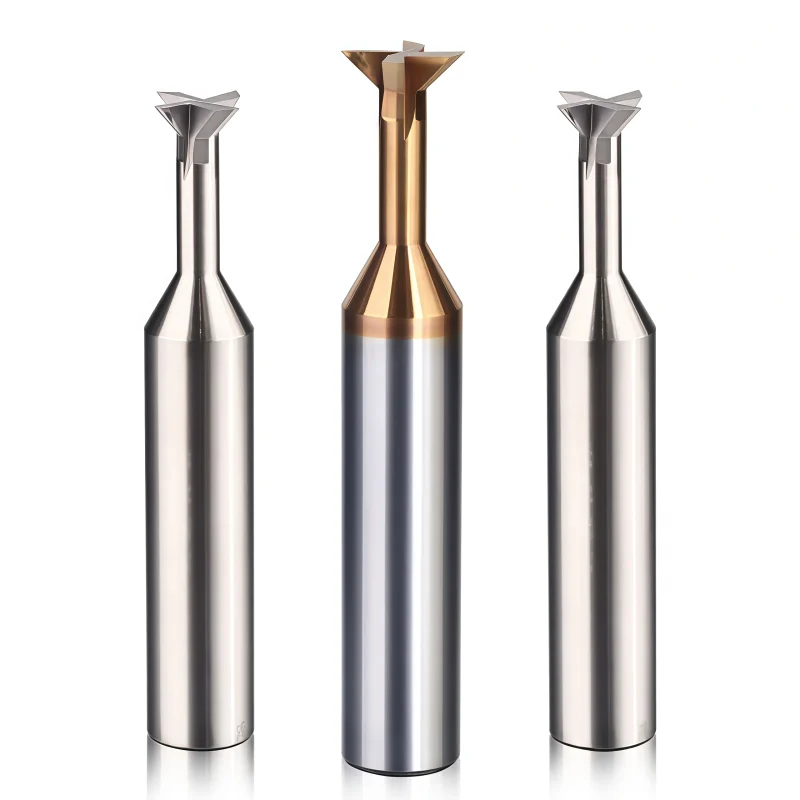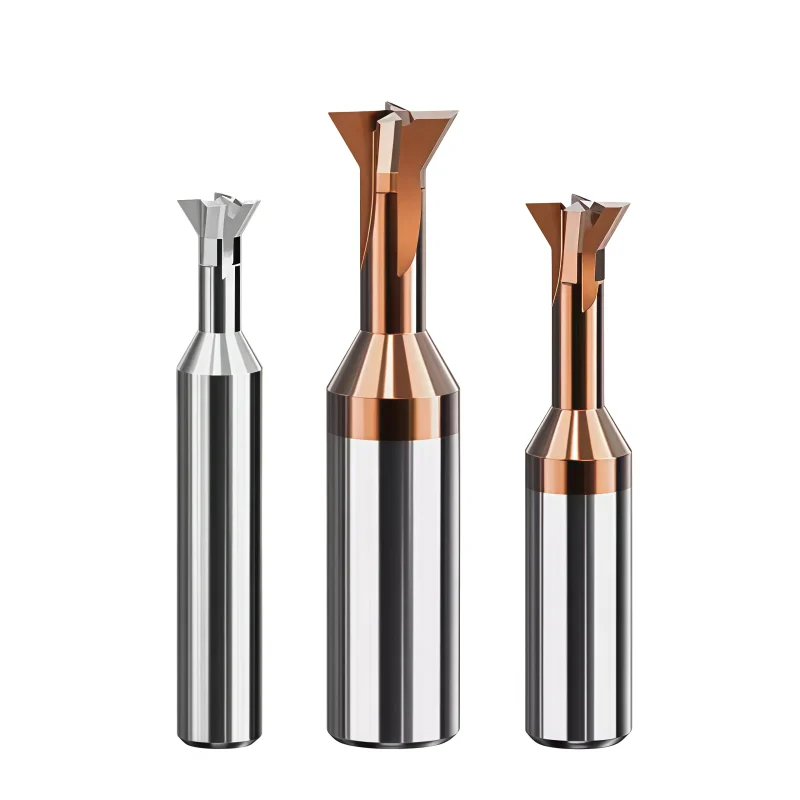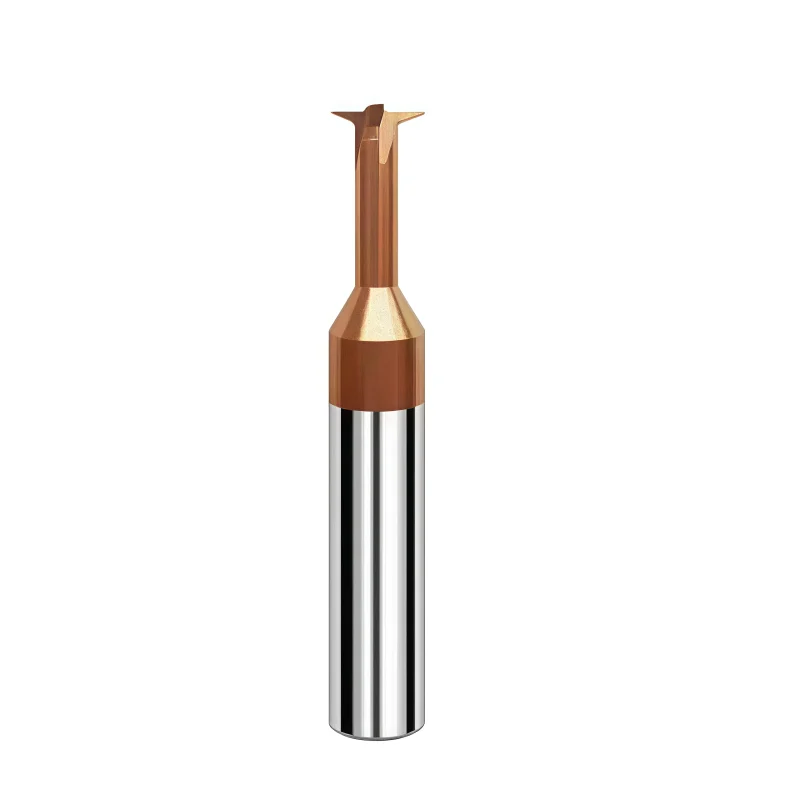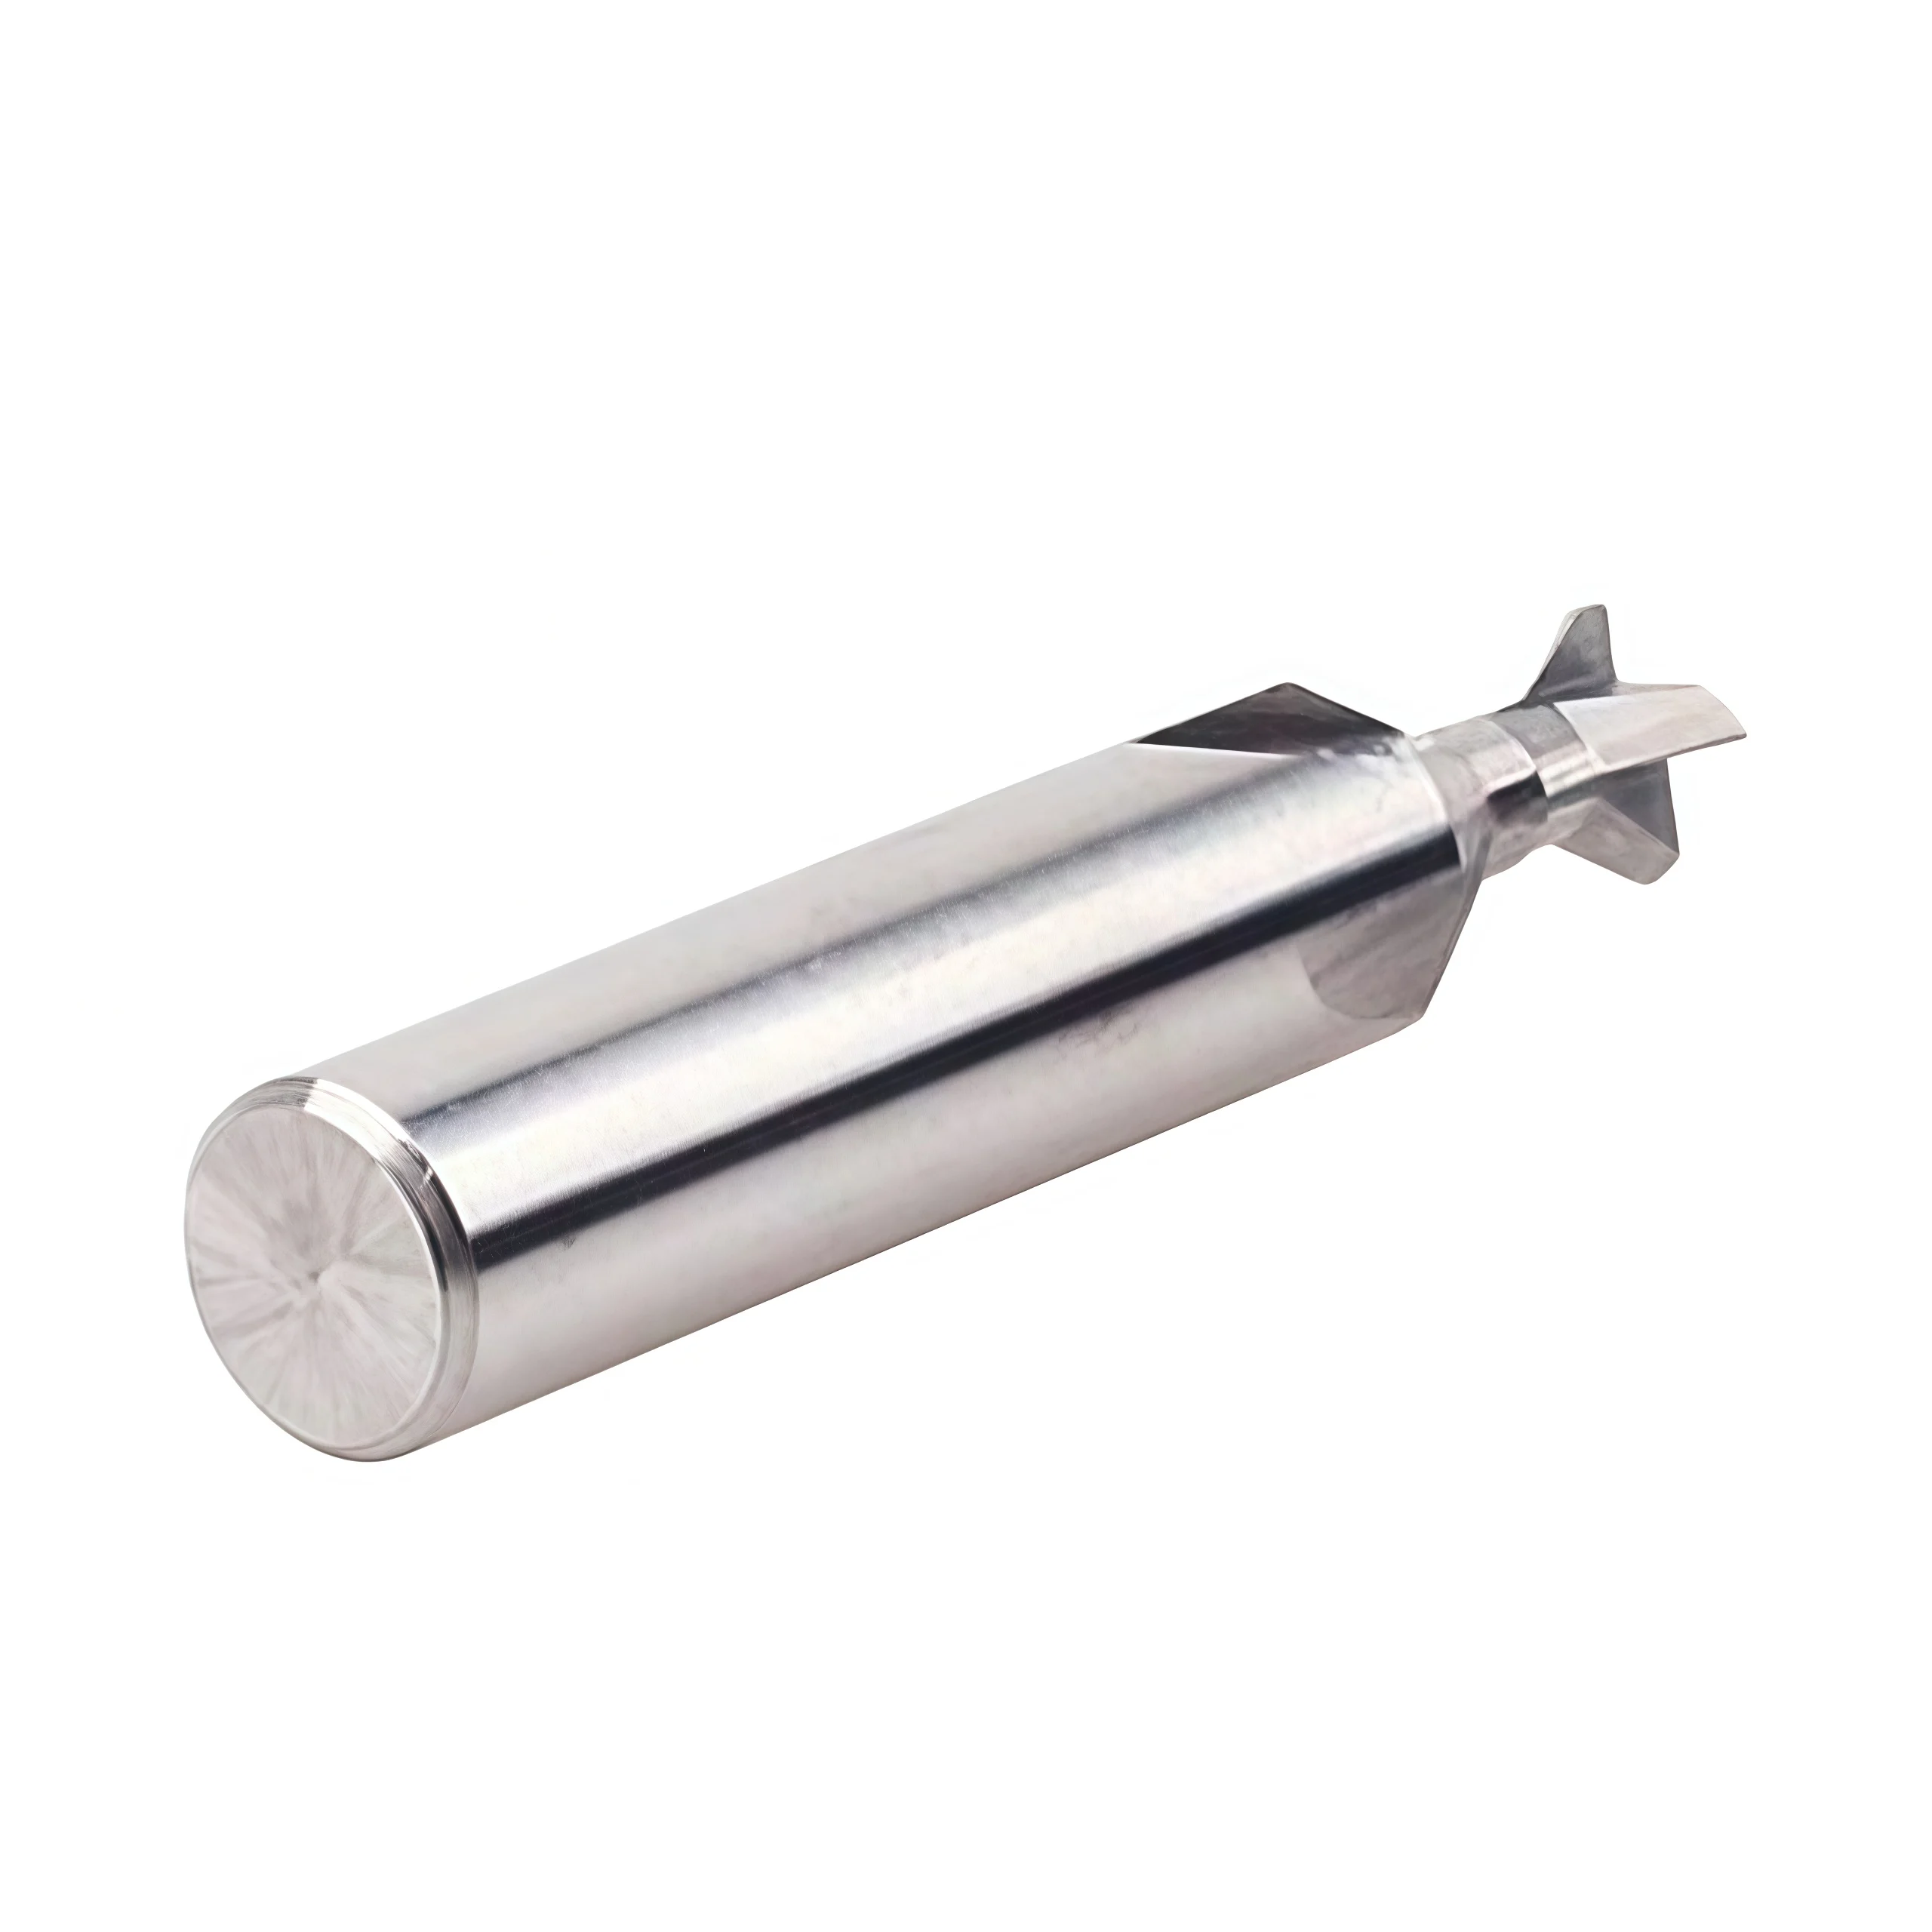
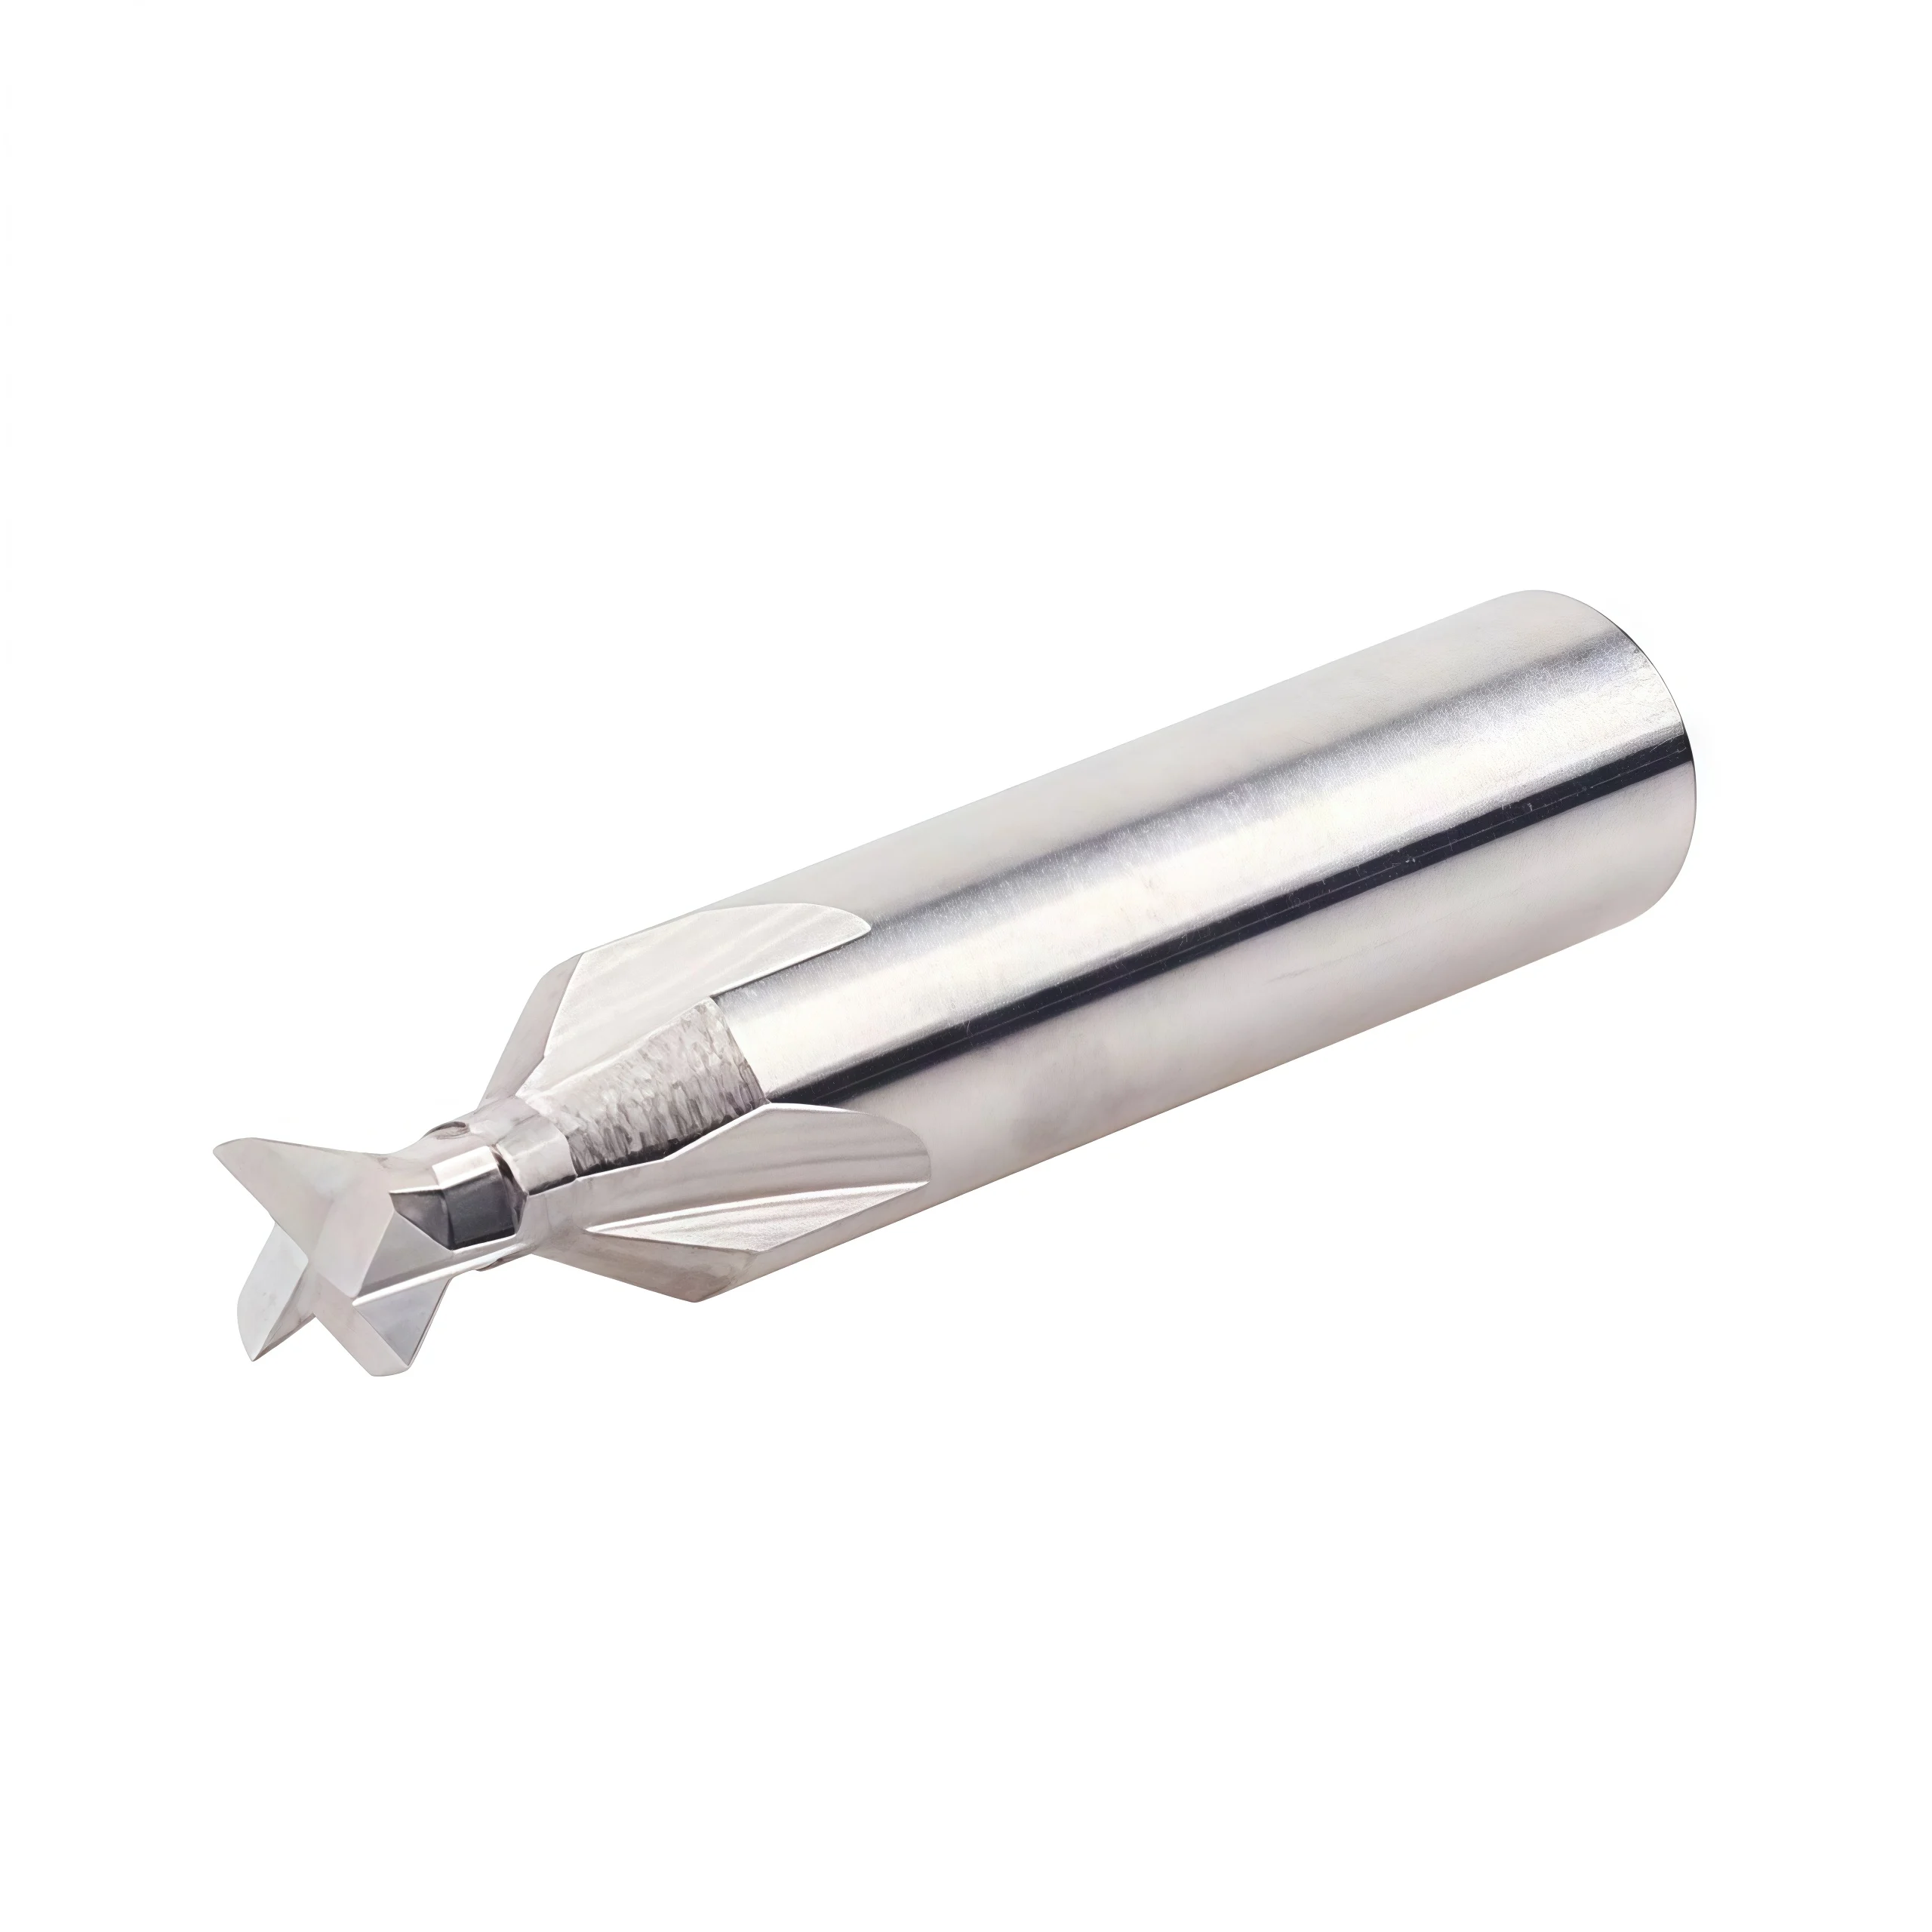

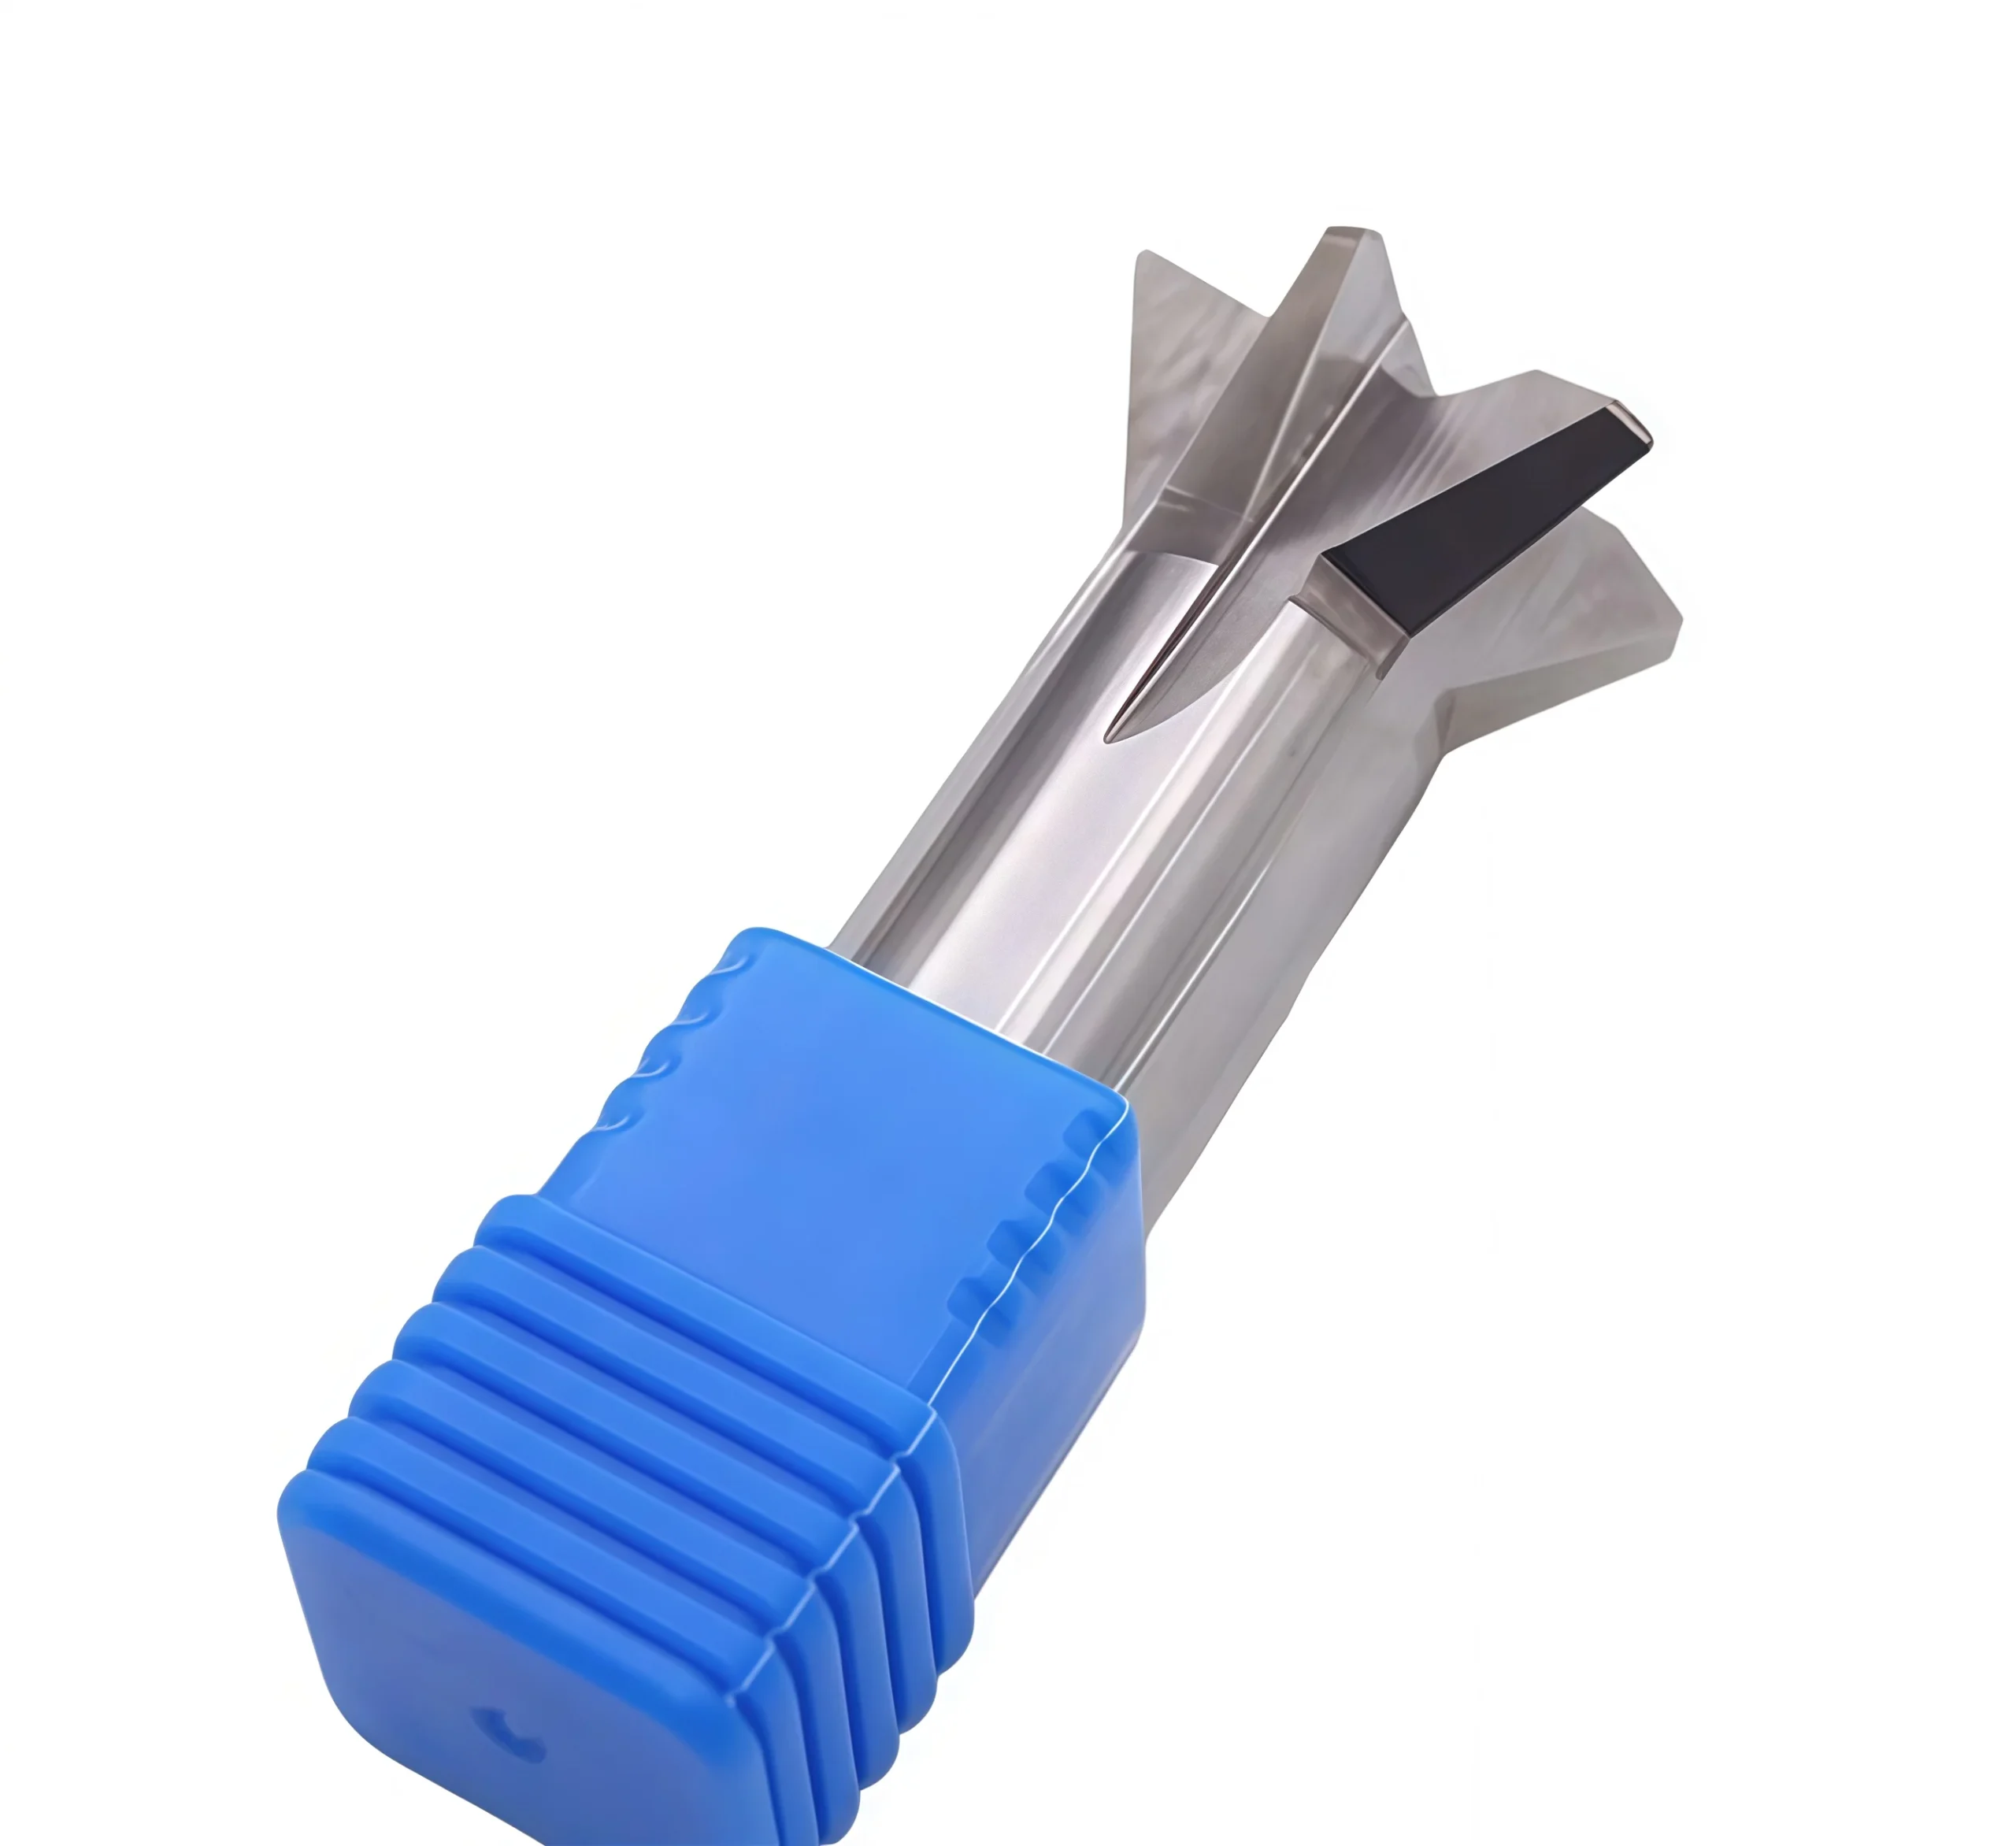
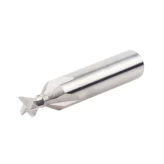
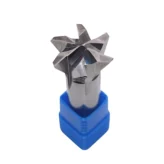
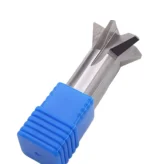
Fraise à queue d'aronde en carbure monobloc à plusieurs cannelures pour le rainurage en queue d'aronde et le contre-dépouille
- ◆Multi-flute solid carbide geometry supports stable dovetail slotting and controlled profile milling
- ◆Formed dovetail cutting profile provides access to angled undercuts, locking grooves and recessed features
- ◆Standard 45° and custom profile configurations are available for different slot geometries and machining requirements
Custom Configurations:
Cutter diameter, dovetail angle, flute count, neck clearance, shank diameter, overall length, helix and coating can be reviewed according to the required slot profile and workpiece material.
3D Contouring
Curved aluminum surfaces.
Cavity Finishing
Cavities, fillets and recessed profiles.
2-Flute Chip Space
Efficient chip evacuation.
DLC Low Friction
Reduced adhesion.
Multi-Flute Solid Carbide Dovetail Cutter Overview
This multi-flute solid carbide dovetail cutter is designed for dovetail slotting, angled undercutting and recessed-profile machining in precision CNC applications. The formed cutting profile allows angled sidewalls and locking features to be machined where conventional square end mills cannot reach. A 4-flute configuration is standard, with selected 2-flute and 3-flute versions available, while cutter diameter, dovetail angle, helix, coating and overall dimensions can be matched to the workpiece material and required slot geometry.
Dovetail Cutter
4F Standard
45° Series
Carbure à grains fins
Dovetail Slotting Geometry
Formed Dovetail Profile
The angled cutting profile is designed for dovetail grooves, locking features and internal undercuts that require controlled sidewall geometry.
Multi-Flute Configuration
A 4-flute configuration is standard, while selected 2-flute and 3-flute versions can be reviewed for different chip-space and material requirements.
Angle & Coating Options
The documented standard matrix uses a 45° dovetail profile, while alternative profile angles and AlTiN, TiSiN or uncoated configurations can be reviewed by application.
Avantages spécifiques à l'application
Angled Slot Profile
Suitable for standard 45° dovetail slots and angled locking features.
Undercut Access
Formed geometry provides access to recessed features that cannot be produced directly with a conventional end mill.
Solid Carbide Body
Micro-grain solid carbide construction provides a rigid tool body for controlled form milling.
Custom Profiles
Diameter, angle, flute count, shank and overall dimensions can be reviewed from drawings.
Opérations d'usinage recommandées
RECOMMANDÉ
RECOMMANDÉ
RECOMMANDÉ
CONVENABLE
Typical Application Areas
| APPLICATION AREA | TYPICAL FEATURE | NIVEAU |
|---|---|---|
| Mold & Die Components | Sliding-core dovetails, lifter guides and locking slots | Primaire |
| Automation Components | Guide grooves, locating features and locking profiles | Recommended |
| Machine & Fixture Parts | Angled slots and assembly features | Recommended |
| General Engineering | Internal undercuts and dovetail-style joints | Suitable |
Détails du produit
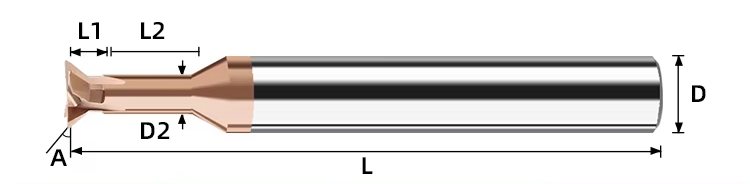
Dovetail Cutter Nomenclature & Dimensions
The standard dovetail cutter series uses a formed 45° cutting profile for dovetail grooves and angled undercuts. Cutter diameter, shank diameter, overall length and dovetail angle should be selected together according to the required finished slot geometry and available machining clearance.
Configuration technique
| PARAMÈTRE | CONFIGURATION DE RÉFÉRENCE |
|---|---|
| Type d'outil | Fraise à queue d'aronde en carbure monobloc |
| Matériau de l'outil | Micro-Grain Solid Carbide |
| Nombre de flûtes | 4 Flutes standard; selected 2-flute and 3-flute configurations available |
| Angle de l'hélice | 30° / 45° according to application |
| Standard Dovetail Angle | 45° in the documented standard size matrix |
| General Diameter Capability | 6–25 mm stated product range; smaller documented 45° reference sizes also listed below |
| Overall Length Capability | 50–150 mm stated manufacturing range; current standard matrix uses 50 / 60 mm |
| Shank Tolerance | h6 |
| Reference Runout | ≤ 0.008 mm according to existing product specification |
| Options de revêtement | Uncoated / AlTiN / TiSiN |
| Opérations principales | Dovetail Slotting / Angled Undercutting / Locking Grooves / Recessed Profiling |
| Customization | Cutter diameter, shank diameter, dovetail angle, overall length, flute count, helix, coating, marking and packaging |
Tableau des dimensions standard à 45°
Documented 45° dovetail cutter reference sizes. All dimensions are in millimeters.
| CARACTÉRISTIQUES TECHNIQUES | D1 | D2 | L | ANGLE |
|---|---|---|---|---|
| D1,5 × 45° × D4 × 50L | 1.5 | 4 | 50 | 45° |
| D2,0 × 45° × D4 × 50L | 2.0 | 4 | 50 | 45° |
| D2,5 × 45° × D4 × 50L | 2.5 | 4 | 50 | 45° |
| D3,0 × 45° × D4 × 50 L | 3.0 | 4 | 50 | 45° |
| D4,0 × 45° × D4 × 50 L | 4.0 | 4 | 50 | 45° |
| D5,0 × 45° × D5 × 50L | 5.0 | 5 | 50 | 45° |
| D6,0 × 45° × D6 × 50L | 6.0 | 6 | 50 | 45° |
| D8,0 × 45° × D8 × 50 L | 8.0 | 8 | 50 | 45° |
| D10,0 × 45° × D10 × 60L | 10.0 | 10 | 60 | 45° |
| D12,0 × 45° × D12 × 60L | 12.0 | 12 | 60 | 45° |
Reference Starting Cutting Data
The following values are the existing product reference data and should be treated as starting points only. Final parameters should be adjusted according to tool diameter, dovetail engagement, machine rigidity, workpiece condition and coolant strategy.
| WORKPIECE | Vc m/min | fz mm/tooth | AP | COOLING |
|---|---|---|---|---|
| Aluminum 6061 | 250–450 | 0.05–0.12 | Up to 2 × D | Air Blast / MQL |
| P20 Tool Steel (~30 HRC) | 80–120 | 0.03–0.06 | 0.5–1 × D | Emulsion / Oil |
| Stainless Steel 304 | 60–90 | 0.02-0.05 | 0.3–0.7 × D | High-Pressure Coolant |
| Pre-Hardened Steel (~45 HRC) | 50–75 | 0.015–0.035 | 0.2–0.5 × D | Abundant Coolant |
Dovetail Milling Guidance
- Sélection du profil : Confirm dovetail angle, groove width and groove depth before selecting the cutter.
- Autorisation d'entrée : Ensure sufficient entry access for the formed cutting head before machining the angled undercut.
- Charge de découpe : Dovetail milling produces significant side engagement, so cutting parameters should be matched to the tool diameter, profile angle and workpiece material.
- Deep Features: For deeper grooves, use a controlled step-milling strategy rather than forcing full engagement in a single pass.
- Custom Profiles: Provide a component drawing or existing tool drawing when the required angle or profile falls outside the standard 45° series.
Multi-Flute Dovetail Cutter Customization
Cutter diameter, dovetail angle, flute count, neck clearance, shank diameter, overall length, helix angle, cutting-edge preparation and coating can be configured for dovetail slotting and undercutting applications. Standard configurations use a 4-flute solid carbide design with a documented 45° dovetail profile, while 2-flute and 3-flute versions, alternative angles and non-standard dimensions can be reviewed according to the workpiece material, slot geometry, machining depth and required dimensional accuracy.
| PARAMÈTRE | CAPACITÉS DE FABRICATION |
|---|---|
| Cutter Diameter | Standard and non-standard cutter diameters can be reviewed according to the required dovetail groove, undercut profile, entry clearance and component drawing. |
| Angle d'assemblage à queue d'aronde | A 45° dovetail profile is documented as the standard series. Alternative profile angles can be reviewed according to the required locking groove, guide feature or undercut geometry. |
| Nombre de flûtes | Standard 4-flute configuration, with selected 2-flute and 3-flute versions available according to workpiece material, chip-space requirements and cutting engagement. |
| Angle de l'hélice | 30° or 45° helix configurations can be selected according to workpiece material, chip formation, cutting load and required machining stability. |
| Dégagement au niveau du col et de la découpe | Neck diameter, relief and reach can be reviewed according to dovetail depth, cutter diameter, adjacent wall geometry and required access behind the cutting profile. |
| Configuration de la tige | Straight cylindrical shanks are standard, with shank diameter and clamping dimensions reviewed according to cutter size, holder compatibility and application requirements. |
| Shank Tolerance | h6 reference shank tolerance is available for the documented series. Other drawing-defined requirements can be reviewed for custom tools. |
| Longueur totale | Standard and extended overall-length configurations can be reviewed within the stated 50–150 mm product range, subject to cutter geometry, reach and rigidity requirements. |
| Cutting-Edge Geometry | Edge preparation, relief geometry and formed dovetail profile can be reviewed according to workpiece material, angle, groove depth, side engagement and required surface condition. |
| Choix du revêtement | Uncoated, AlTiN and TiSiN configurations are available. Coating selection should be matched to the workpiece material, hardness, cutting temperature and coolant conditions. |
| Workpiece Material | Configurations can be reviewed for aluminum alloys, steels, stainless steel, pre-hardened mold steel and other suitable engineering materials according to the selected geometry and coating. |
| Application d'usinage | Tool geometry can be reviewed for dovetail slotting, angled undercutting, locking grooves, guide features and recessed-profile machining. |
| Tolérance dimensionnelle | Drawing-defined requirements can be reviewed for cutter diameter, dovetail angle, shank diameter, overall length, neck geometry, runout and finished cutting profile. |
| Correspondance des outils de remplacement | Les fraises à queue d'aronde existantes peuvent être examinées à partir d'un plan d'outillage détaillé, d'un plan de pièce ou d'un échantillon physique lorsqu'un profil de remplacement équivalent est nécessaire. |
| Fabrication pour compte de tiers (OEM) et marques de distributeur | Le marquage au laser, les codes d'outillage personnalisés, les marques de distributeur et les emballages peuvent faire l'objet d'une évaluation pour les distributeurs, les marques d'outillage et les clients OEM. |
Services OEM et de marque de distributeur
Des options de fabrication OEM et d'approvisionnement sous marque de distributeur sont proposées aux distributeurs industriels, aux marques d'outillage et aux clients ayant des commandes récurrentes. Le marquage laser, le contenu des étiquettes, l'emballage de protection et la finition du revêtement peuvent être personnalisés conformément au cahier des charges approuvé et aux exigences de la commande.

Gravure au laser
Les logos personnalisés, les codes d'outils, les dimensions de coupe, l'identification du revêtement et les numéros de lot peuvent être marqués en fonction de la surface disponible sur la tige.
Étiquettes et emballages personnalisés
Il est possible de consulter les tubes de protection individuels, les étiquettes des produits, les détails techniques, les tubes d'emballage colorés et les emballages sous marque de distributeur.
Conditions commerciales
La quantité minimale de commande (MOQ), l'évaluation des échantillons, les essais de dimensions personnalisées, les commandes répétées et les programmes d'approvisionnement planifiés sont confirmés en fonction de la configuration choisie.
Processus technique
Un processus de contrôle structuré est mis en œuvre afin de vérifier la conformité des fraises à bout carré standard, sur mesure et de marque propre avant leur mise en production.
Demande de renseignements
Veuillez indiquer le matériau, la dureté, l'opération de fraisage, les dimensions, les tolérances et la quantité.
Ingénierie
Vérifier la géométrie de la canule, l'angle d'hélice, la préparation des bords, le revêtement, ainsi que les paramètres ap et ae.
Commercial
Confirmez le devis, la quantité minimale de commande (MOQ), les exigences relatives aux échantillons, le calendrier de production et les conditions de livraison.
Production
Rectification CNC, usinage des faces d'extrémité, préparation des arêtes, revêtement et marquage laser.
Contrôle qualité
Vérifiez le diamètre, la longueur de la rainure, la tige, le faux-rond, la géométrie de l'extrémité carrée et les arêtes de coupe.
Qualité, contrôle et livraison
Nos fraises à bout carré en carbure monobloc font l'objet d'un contrôle comprenant la vérification des matériaux, la rectification de précision, des mesures en cours de fabrication et un contrôle final. Les dimensions clés, la géométrie du bout carré, l'état des arêtes de coupe, l'aspect du revêtement et l'identification du produit sont vérifiés conformément au cahier des charges ou au plan approuvé avant l'emballage.

Contrôle qualité en trois étapes
Des points de contrôle sont mis en place tout au long du processus de fabrication afin de garantir la cohérence dimensionnelle et de faciliter le suivi des commandes récurrentes.
Contrôle des entrées de marchandises
La qualité du substrat en carbure, les dimensions des ébauches et les informations relatives au matériau fourni sont vérifiées par rapport aux exigences de production.
Contrôle du broyage en cours de fabrication
Le diamètre de coupe, la géométrie des goujures, la longueur des goujures, le profil de l'extrémité carrée et les dimensions de la tige sont contrôlés pendant le meulage CNC.
Inspection finale des outils
Les outils finis font l'objet d'un contrôle portant sur les cotes spécifiées, le faux-rond, l'état des arêtes de coupe, l'aspect du revêtement, le marquage et l'identification sur l'emballage.
Caractéristiques clés d'inspection
Les exigences en matière d'inspection sont définies conformément au cahier des charges standard du produit ou au plan personnalisé approuvé.
| POINT D'INSPECTION | POINT FORT : LE CONTRÔLE | BASE DE CONFIRMATION |
|---|---|---|
| Diamètre de coupe (DC) | Diamètre et homogénéité dimensionnelle | Cahier des charges standard ou plan homologué |
| Longueur de la flûte (APMX) | Longueur de coupe effective | Dimensions du produit confirmées ou exigences relatives au dessin |
| Diamètre de la tige (DCON) | Dimensions de la section de serrage et état de surface | Spécifications applicables à la tige |
| Longueur totale (OAL) | Longueur totale de l'outil | Matrice aux dimensions standard ou plan homologué |
| Faux-rond radial | Concentricité entre la partie coupante et la tige | Exigence d'inspection convenue |
| Géométrie à extrémité carrée | Profil de la face d'extrémité, état des angles et forme de la coupe centrale | Configuration de l'outil sélectionnée |
| Profil cannelé et hélicoïdal | Nombre de cannelures, forme de l'hélice et régularité de l'affûtage | Configuration de fabrication approuvée |
| Techniques de découpe et de revêtement | État des bords, défauts visibles et aspect du revêtement | Exigences de production spécifiques à l'application |
| Marquage et identification | Code de l'outil, dimensions et informations sur le lot, le cas échéant | Confirmation de la commande et spécifications d'emballage |
Mesure et traçabilité des lots
Les systèmes de mesure optique, les équipements de contrôle des outils et les jauges dimensionnelles adaptées sont choisis en fonction de la caractéristique à contrôler.
Mesure optique
Vérification du profil et des cotes des éléments de découpe spécifiés.
Vérification du faux-rond
Contrôle de la concentricité sur la base des exigences convenues pour le produit.
Inspection des bords
Examen approfondi de l'état de la face d'extrémité, des angles et du tranchant.
Identification des lots
Les informations relatives à la commande, au produit et au lot sont associées lorsque cela est nécessaire pour assurer la continuité de l'approvisionnement.
Procédé d'emballage de protection
Les fraises finies sont protégées afin de limiter le contact entre les arêtes de coupe et de garantir une identification claire des produits pendant le stockage et le transport.

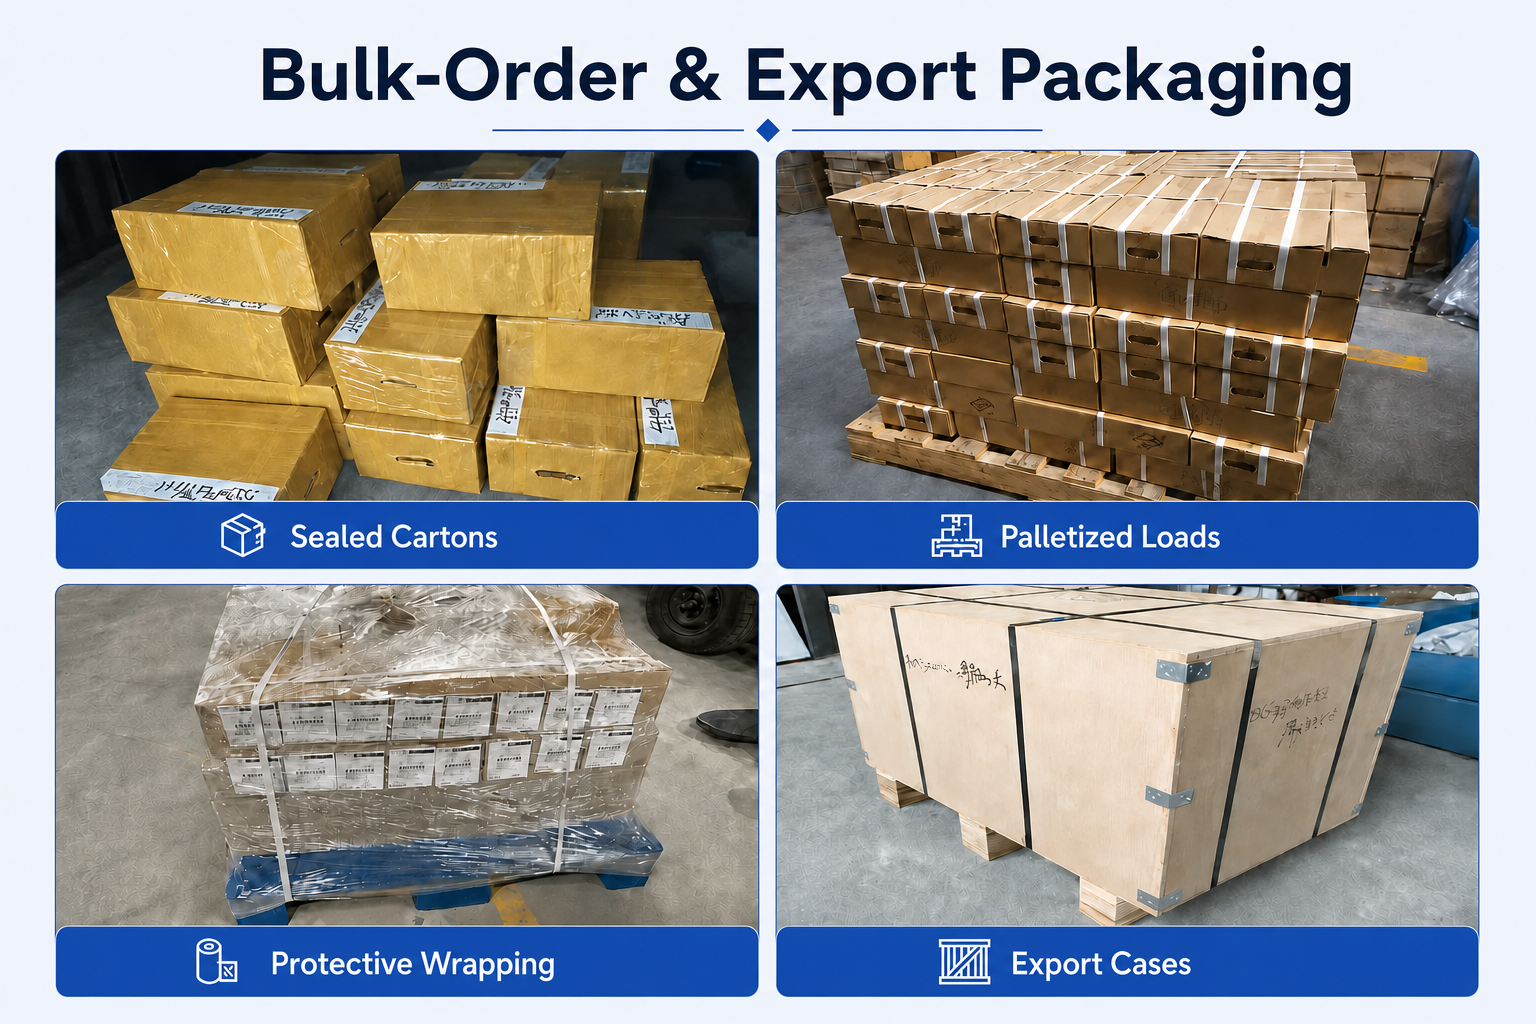
Emballage pour commandes en gros et exportation
Les expéditions en vrac peuvent être organisées à l'aide de cartons renforcés, d'emballages de protection, d'un chargement sur palettes ou de caisses d'exportation, en fonction de la quantité commandée, du poids de l'envoi et des exigences de transport convenues.
Coordination des livraisons
La finalisation de la production, le mode d'emballage et les modalités d'expédition sont confirmés conformément à la commande validée. Les options d'expédition (par coursier, par avion, par voie maritime ou selon les instructions du client) peuvent être examinées en fonction du volume de l'envoi et de sa destination. Le délai de livraison définitif est confirmé une fois que les spécifications du produit, la quantité et les exigences d'emballage ont été validées.
FAQ sur les produits et leurs applications
Common questions about multi-flute solid carbide dovetail cutters for dovetail slotting, angled undercutting and precision profile machining.
What is this dovetail cutter designed for?
What dovetail angle is standard?
Which flute counts are available?
Which coatings are available?
Can the cutter be used for hardened or pre-hardened steel?
Does dovetail milling require a pre-machined access feature?
Comment usiner des rainures en queue d'aronde profondes ?
FAQ sur les commandes et la personnalisation
Ordering information for distributors, tooling suppliers and OEM customers requiring standard or non-standard dovetail cutters.
Can the dovetail angle be customized?
Can cutter diameter and overall length be customized?
Can you manufacture a replacement cutter from a drawing or sample?
Proposez-vous le marquage OEM et le conditionnement sous marque de distributeur ?
Quel est le délai de livraison habituel ?
Quelles informations dois-je fournir pour obtenir un devis ?
Téléchargements techniques
Documents de référence pour le choix des fraises en carbure monobloc et la vérification des données d'usinage.
Catalogue de fraises en carbure monobloc
Découvrez les fraises à queue d'aronde et les outils de fraisage spécialisés en carbure monobloc associés.
Guide des vitesses et des avances des fraises en bout
Use as a general reference before confirming dovetail-milling parameters.
Vous avez besoin d'informations sur les tailles, les prix ou les options personnalisées ?
Veuillez nous indiquer le type d'outil requis, ses dimensions, les quantités, le matériau de la pièce à usiner ainsi que toute exigence spécifique à un équipementier ou toute demande sur mesure. Nous vous confirmerons les caractéristiques techniques adaptées, la disponibilité, le délai de livraison et les détails du devis.
Les croquis, les listes de dimensions et les photos de référence sont les bienvenus.