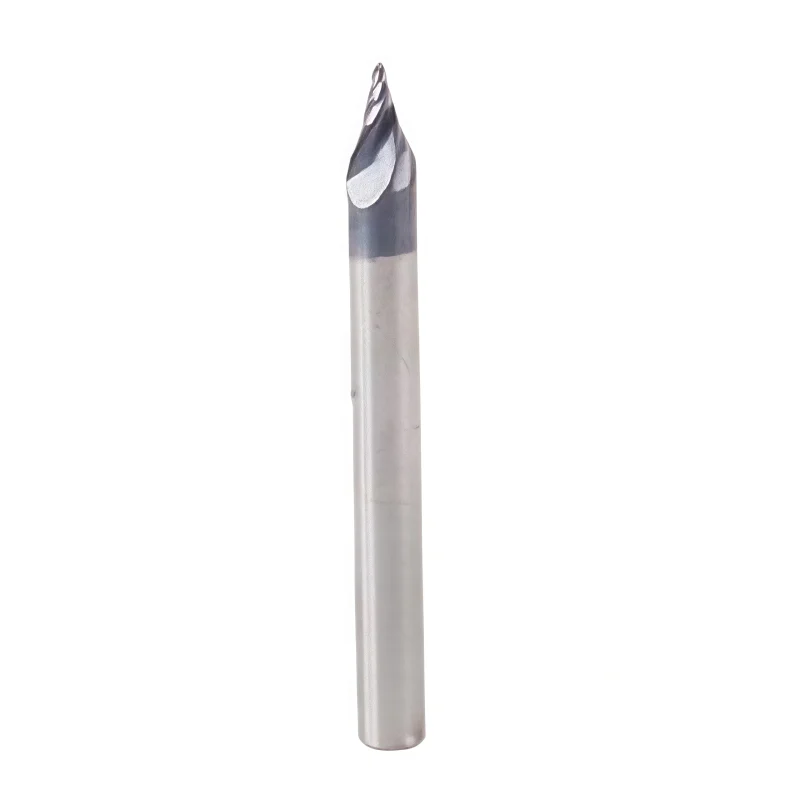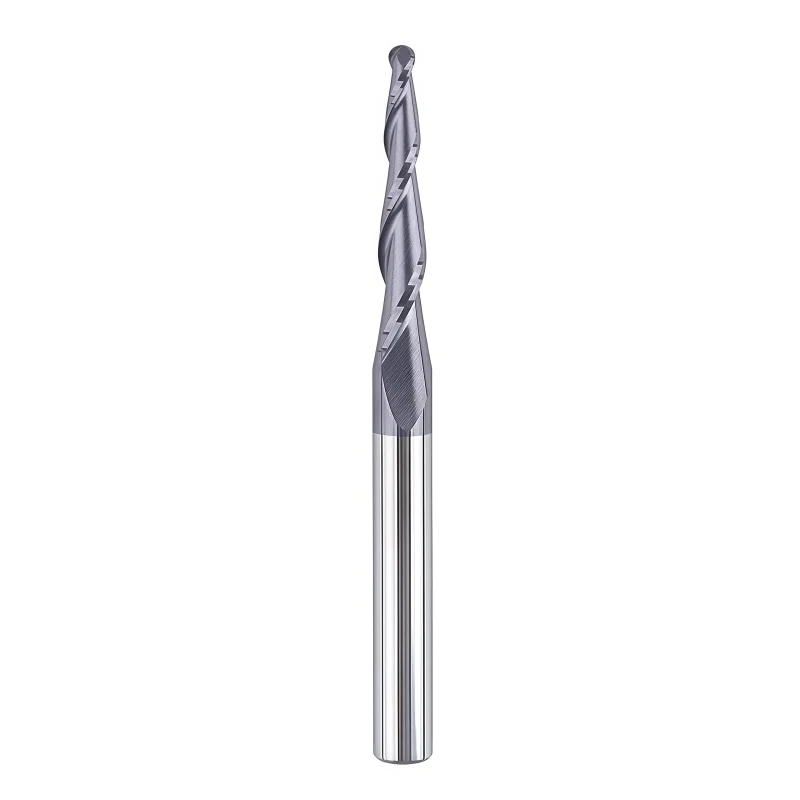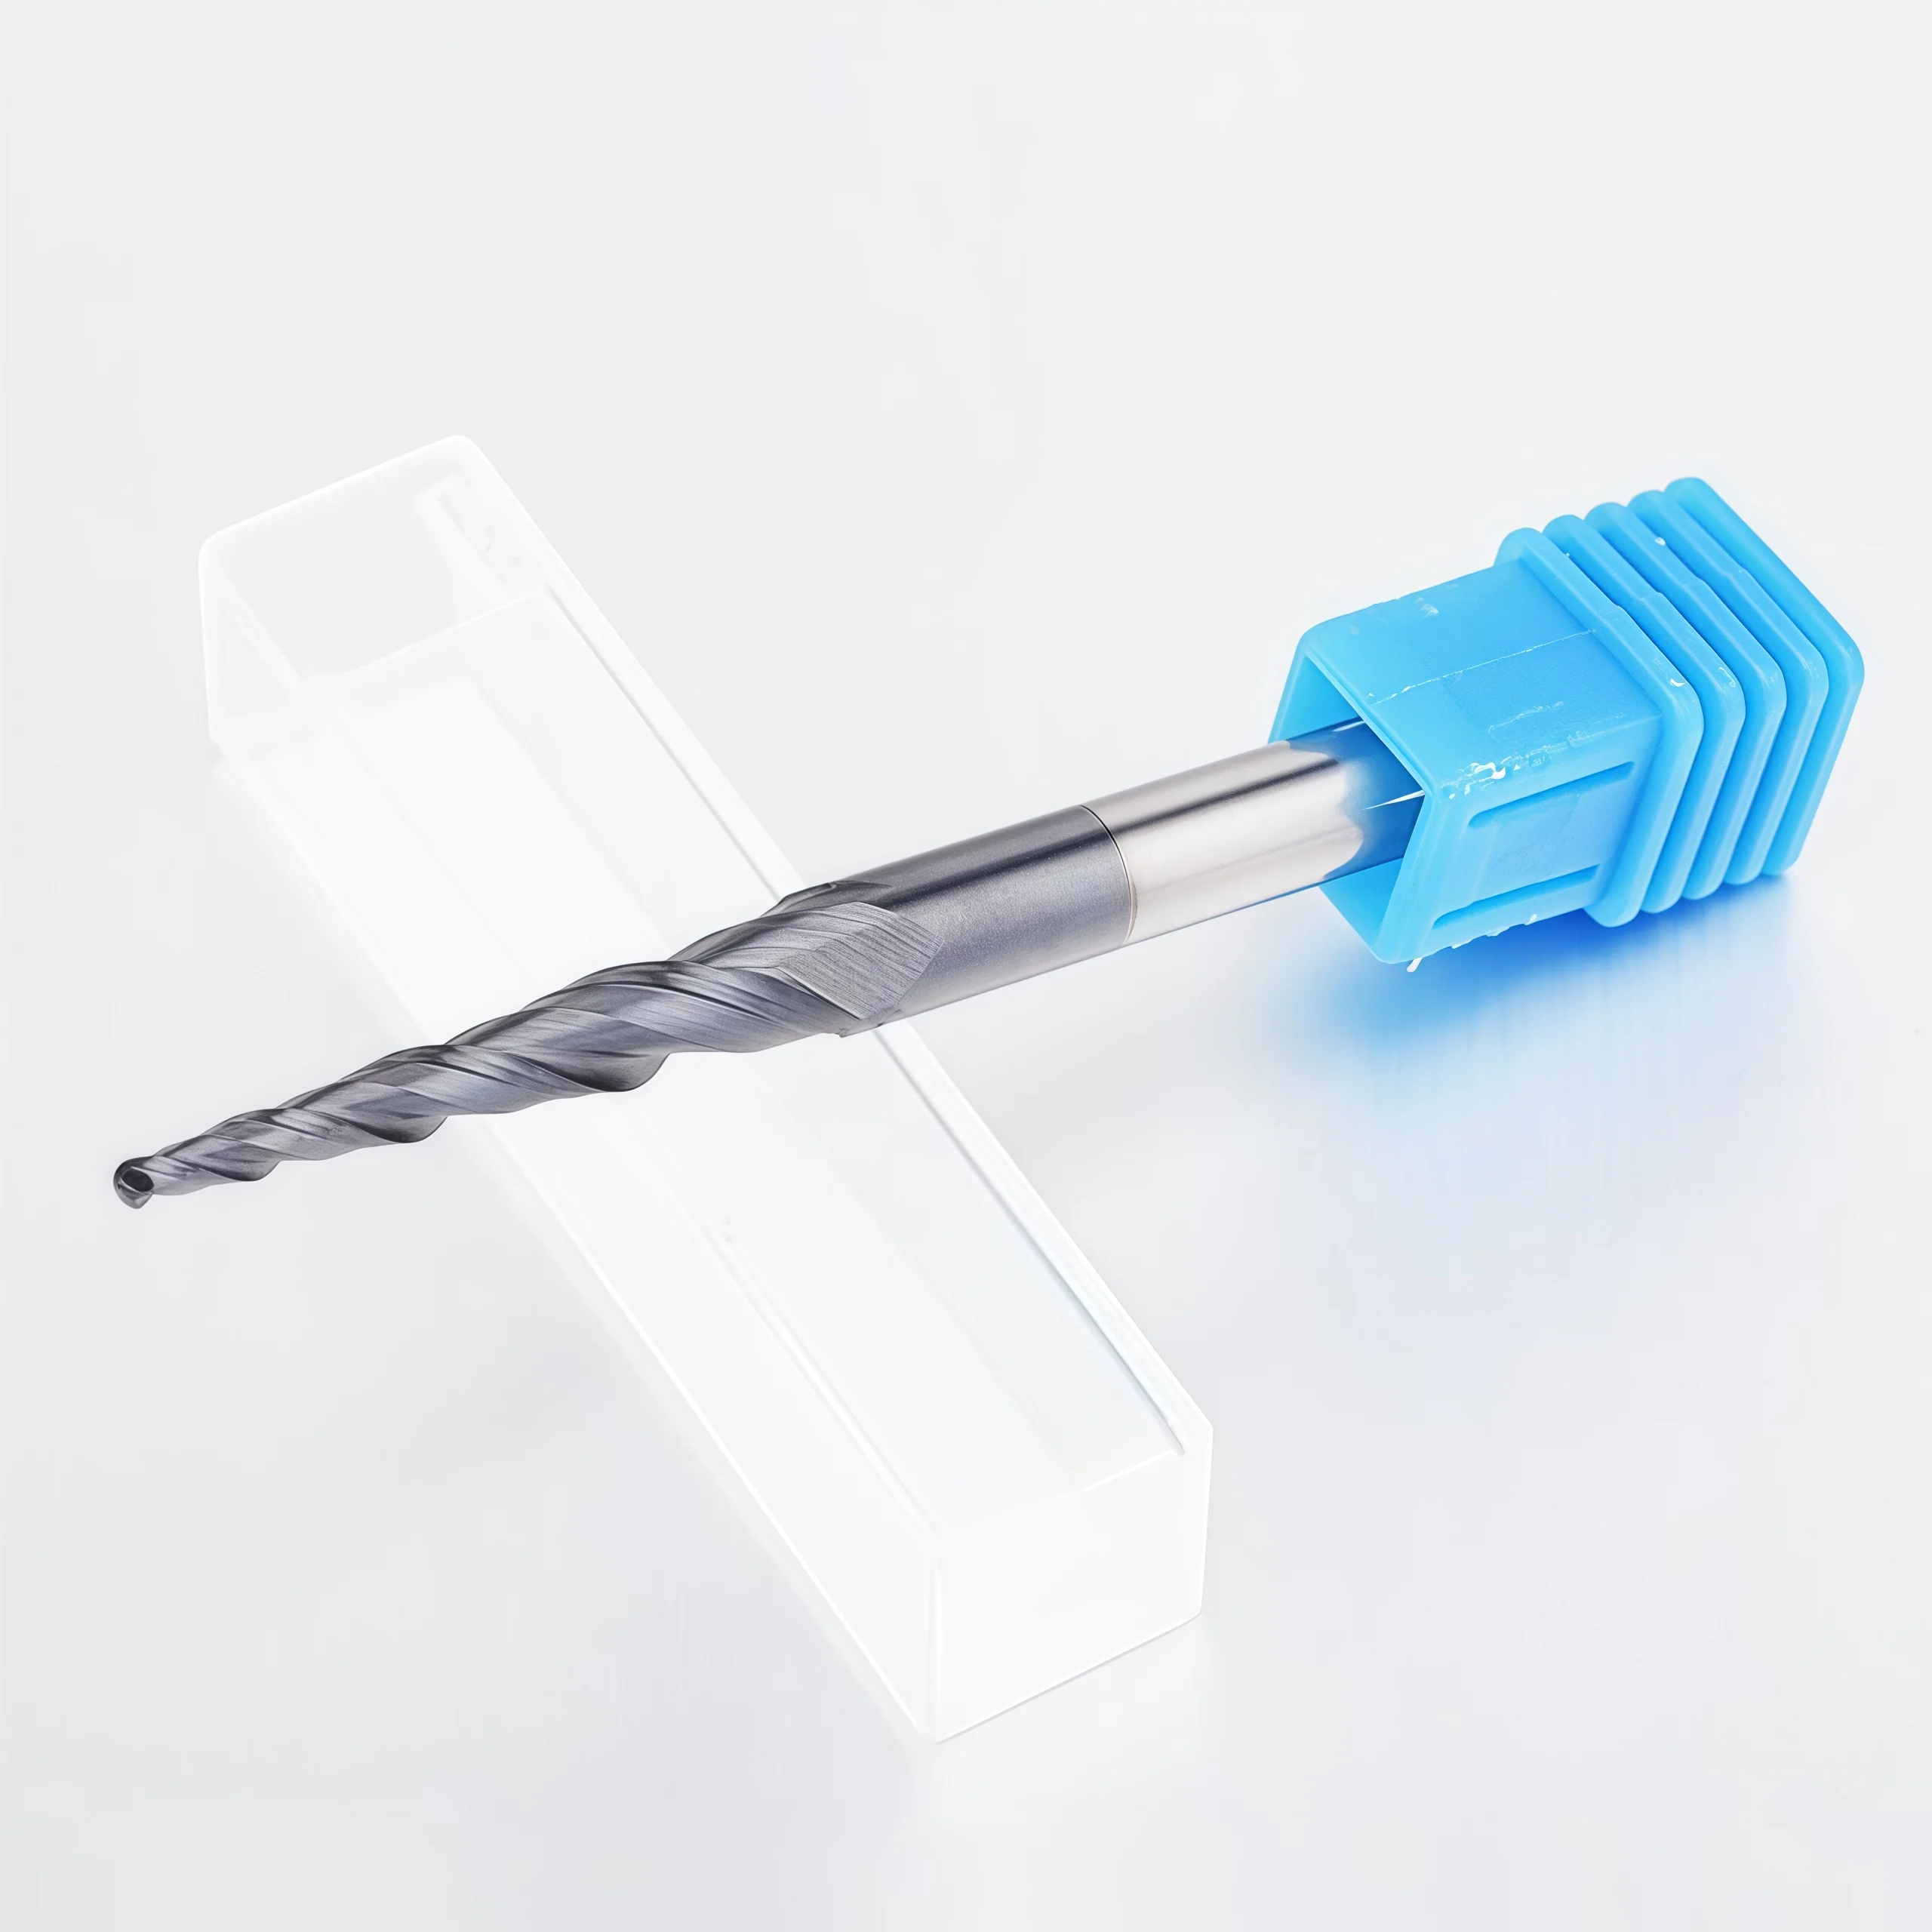


HRC45 / HRC55 2-Flute Solid Carbide Tapered Ball Nose End Mill for Mold Machining
HRC45 / HRC55 2-flute solid carbide tapered ball nose end mills for 3D mold machining, deep cavities and curved-surface finishing in steel, alloy steel and mold steel.
⚙️ Configurations de produits
*Hardness Grades: HRC45 / HRC55
*Flute Count: 2 Flutes
*Tool Type: Tapered Ball Nose End Mill
*Coating Options: AlTiN / TiSiN (defined by hardness grade and application)
*Application Materials: Carbon steel / alloy steel / mold steel / cast iron
*Machining Type: 3D contouring / mold finishing / deep-cavity machining
*MOQ: 10 pcs
*Stock Lead Time: 1–3 days
Une qualité constante
Une géométrie constante d'une commande à l'autre.
Commandes flexibles
Petits lots et formats variés disponibles.
Assistance OEM
Marquage, étiquettes et emballages personnalisés.
Modèles standard et sur mesure
Dimensions standard et configurations sur mesure.
HRC45 / HRC55 2-Flute Solid Carbide Tapered End Mill Overview
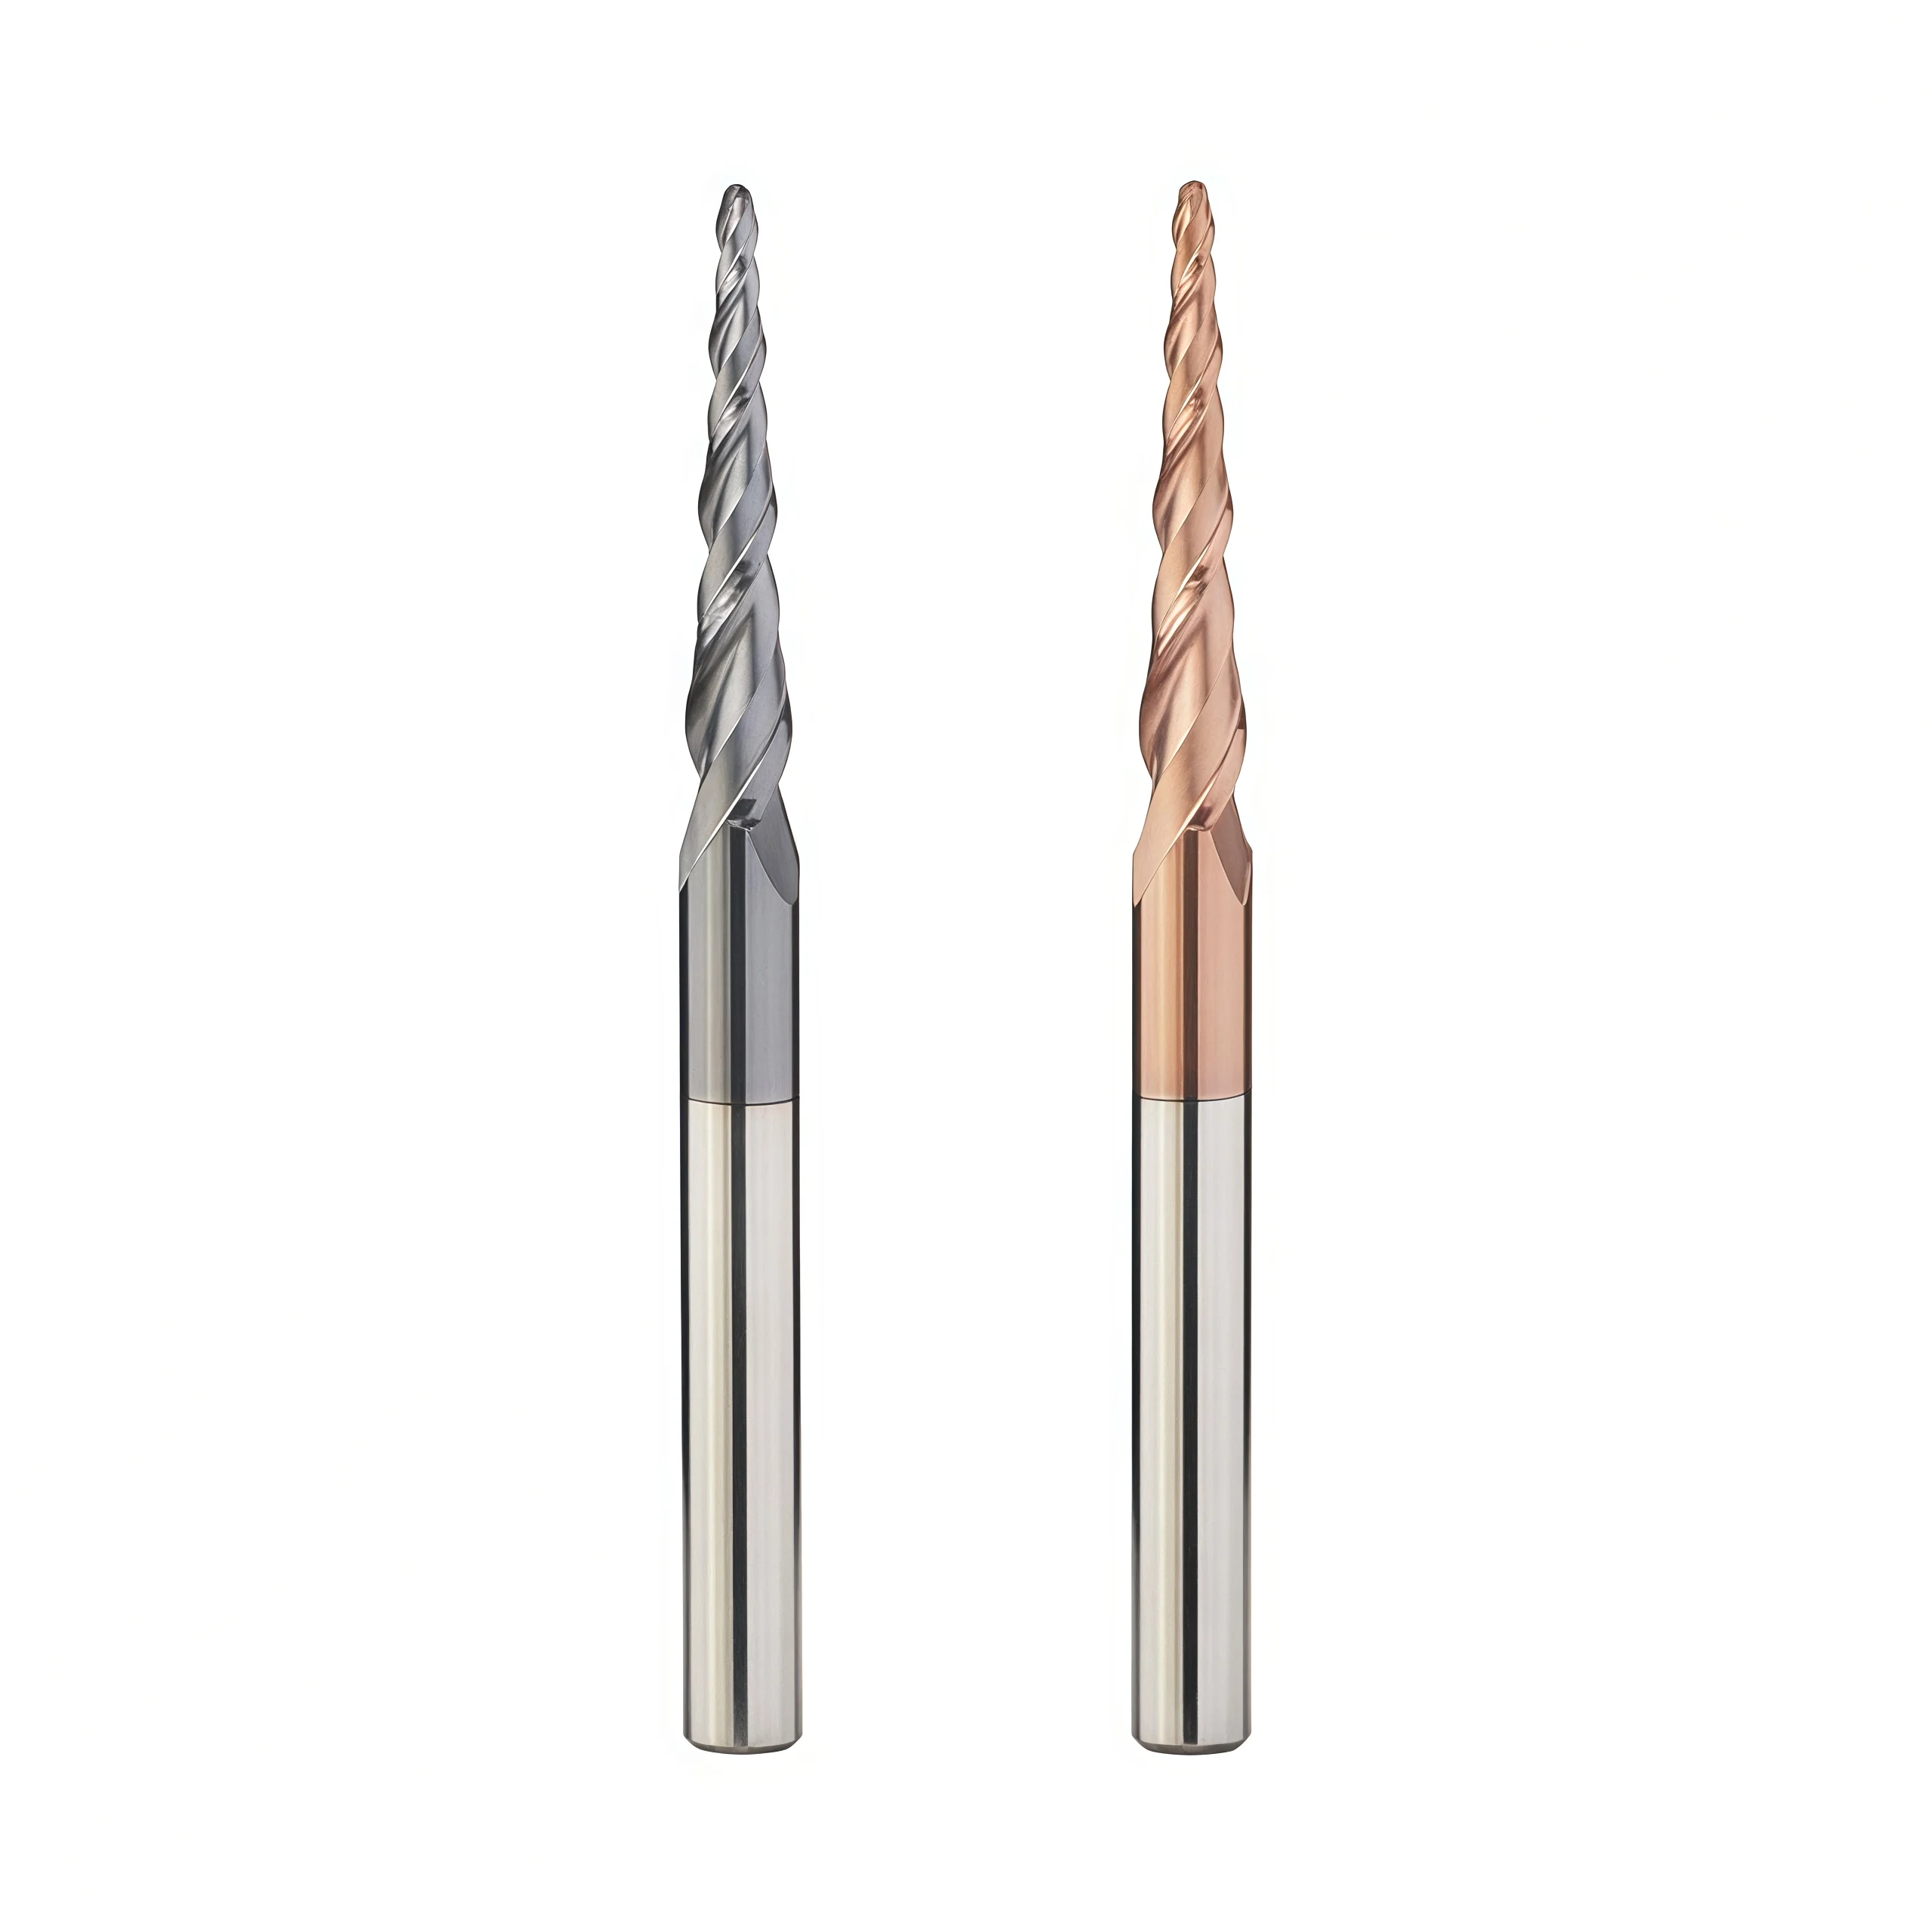
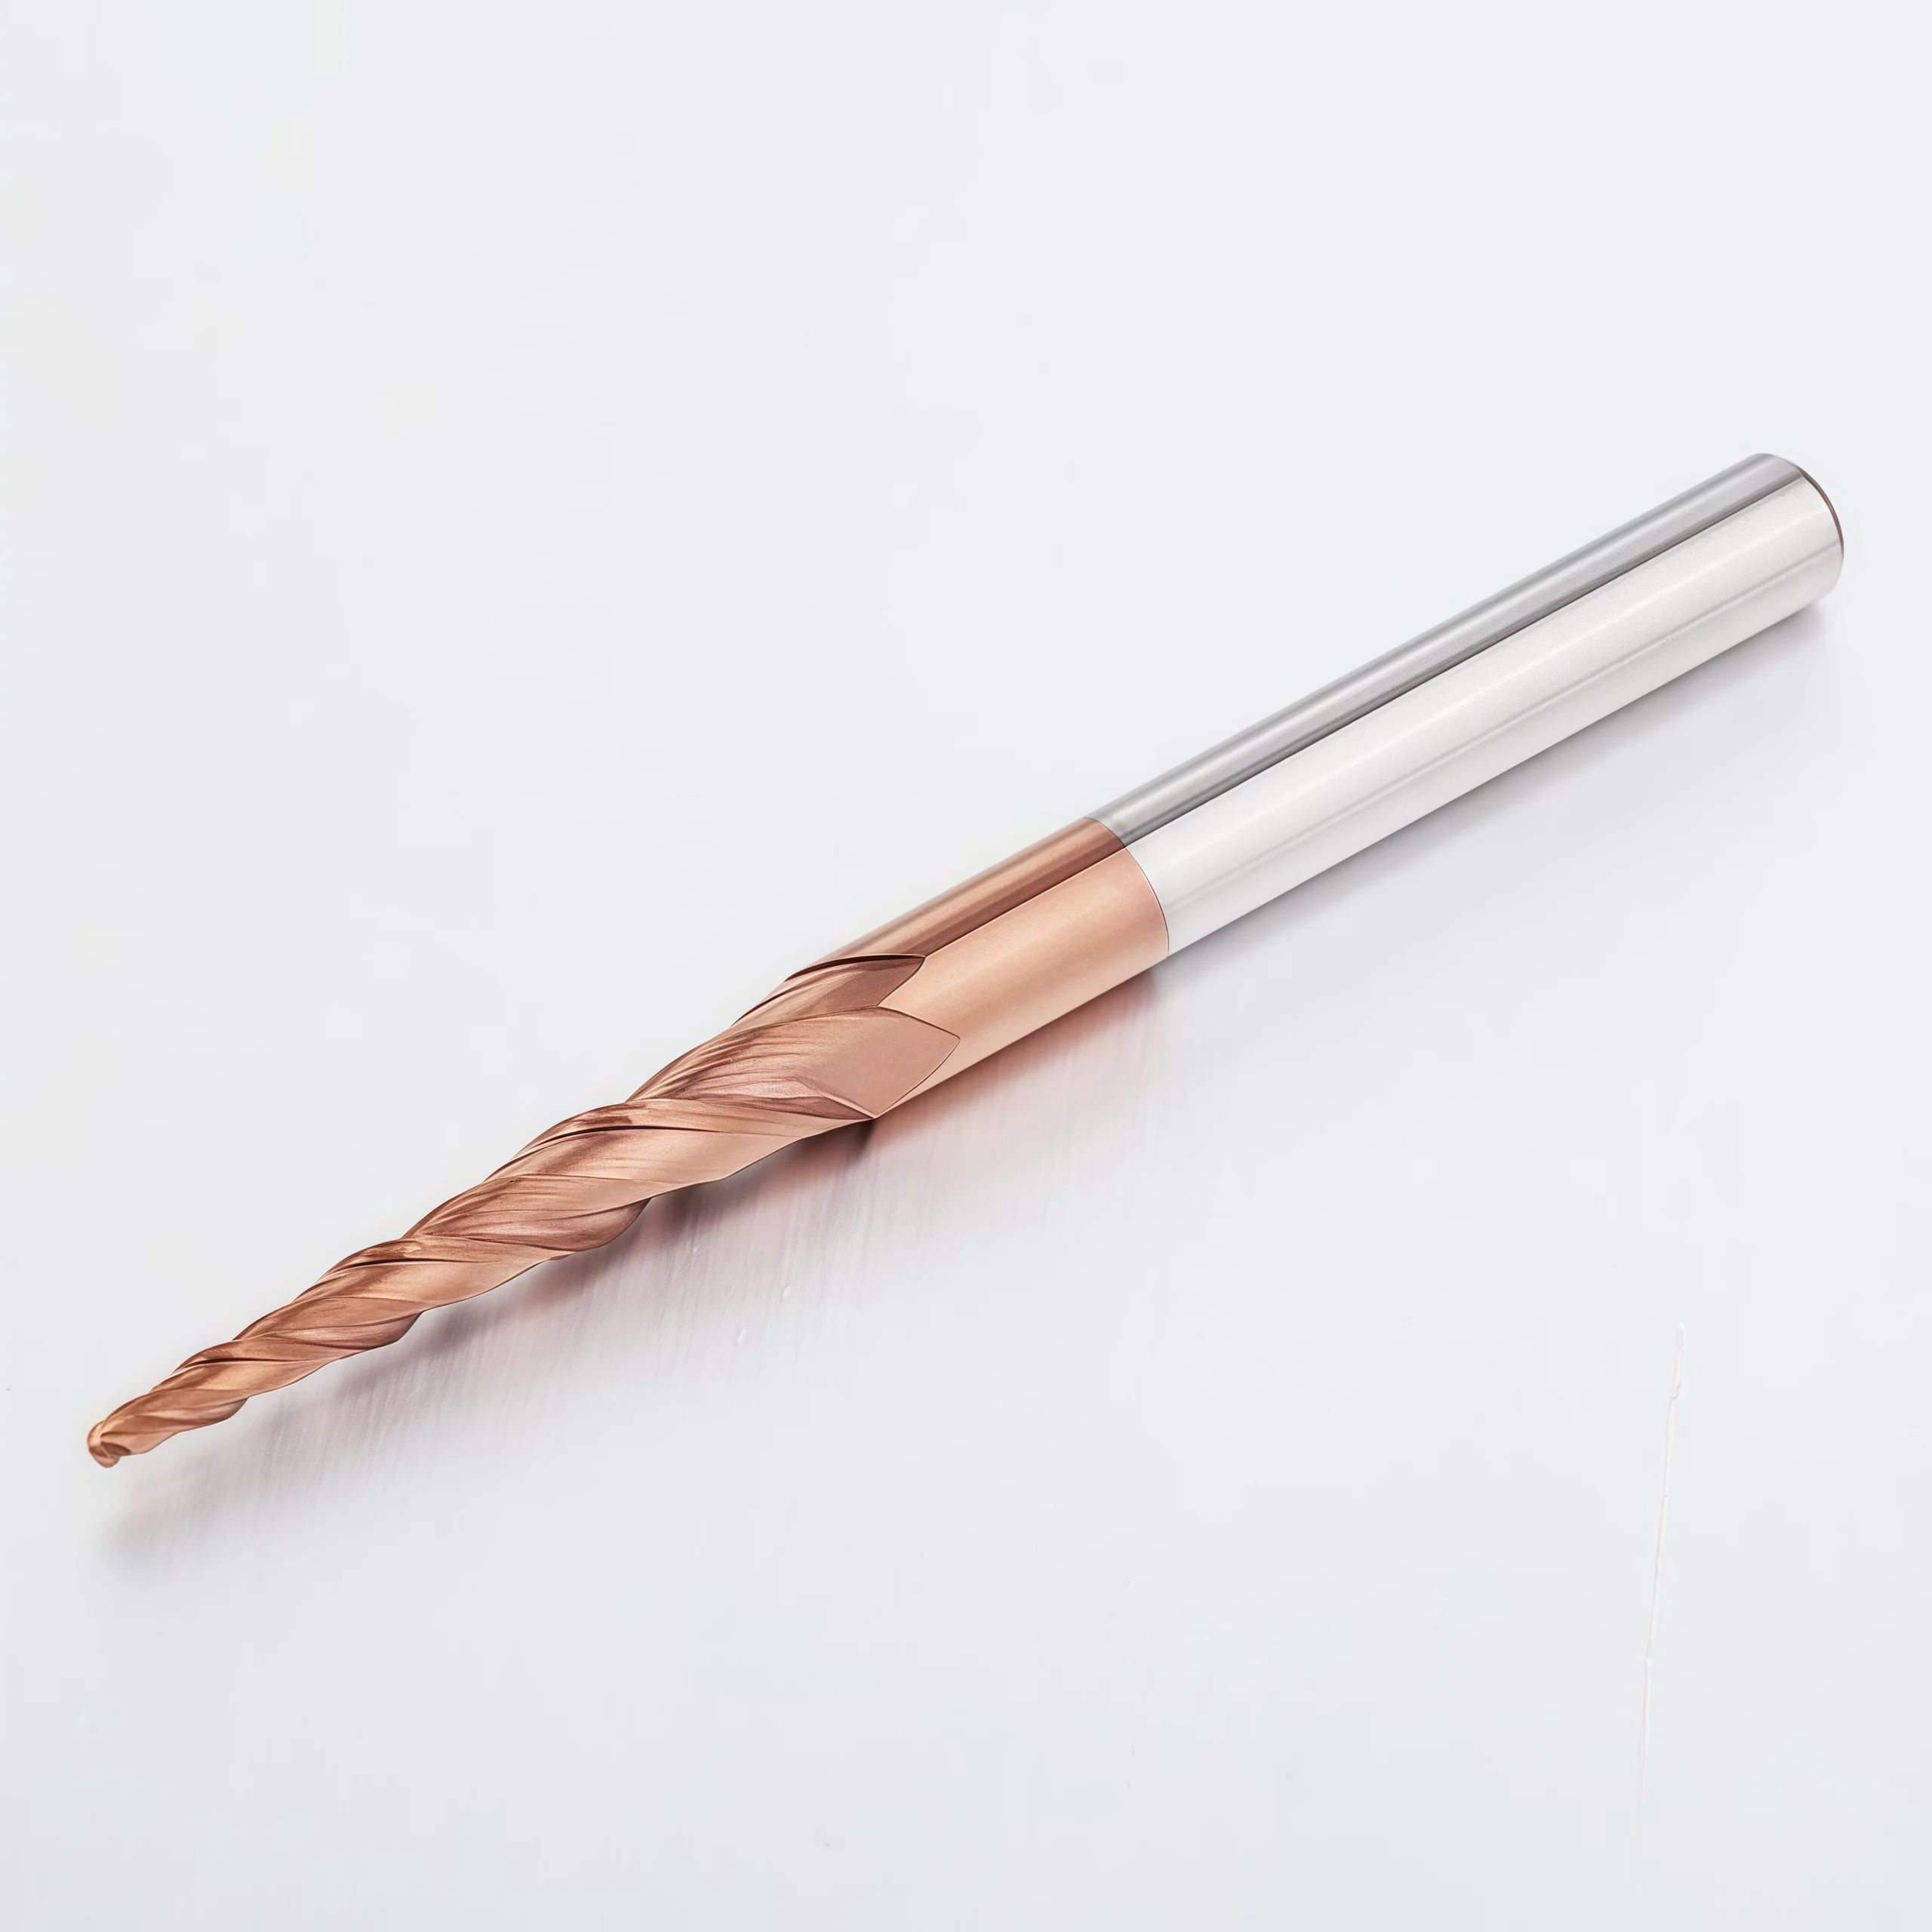
This 2-flute solid carbide tapered ball nose end mill combines a spherical cutting tip with a gradually enlarged tapered body for deep mold cavities, narrow ribs, drafted walls, fillets and complex 3D surfaces. Compared with a uniformly slender straight-neck tool, the tapered core provides additional support behind the cutting tip while maintaining clearance along sloped cavity walls. HRC45 and HRC55 configurations are available for carbon steel, alloy steel, tool steel and pre-hardened mold steel. Ball radius, taper angle, cutting length, effective reach, shank diameter, overall length, carbide grade and coating can be selected according to the mold geometry.
HRC45 / HRC55
Tapered Ball Nose
2 Flutes
3D Mold Finishing
Key Features and Machining Benefits
Tapered Core Rigidity
The gradually enlarged body provides additional support behind the ball tip and helps control deflection during extended-reach finishing.
Drafted-Wall Clearance
The tapered profile can follow drafted mold walls and reach recessed regions while reducing interference with adjacent surfaces.
Continuous Ball-Nose Contact
The spherical tip supports smooth tool movement across fillets, slopes, freeform contours and blended 3D mold surfaces.
Two-Flute Chip Space
The 2-flute geometry provides chip space and controlled cutting resistance for small radii, long reach and light finishing passes.
Mold-Machining Applications
- Deep mold cavities and recessed 3D surfaces
- Narrow ribs, channels and internal fillets
- Drafted walls and sloped cavity surfaces
- Mold cores, inserts, electrodes and die profiles
- Freeform surfaces and complex contour transitions
- Semi-finishing and finishing with controlled remaining stock
P Carbon Steel
P Alloy Steel
P Tool Steel
H Pre-Hardened Mold Steel
Tapered Ball Nose End Mill Details

Mold-Finishing Guidance
- Remove most stock with a square-end or corner-radius cutter before finishing.
- Maintain a consistent remaining allowance to avoid sudden cutting-load changes.
- Select stepover according to the ball radius and required cusp height.
- Use the shortest practical tool overhang and maintain low holder runout.
- Where possible, move the cutting contact away from the exact center of the ball tip.
Tapered Ball Nose End Mill Technical Specifications
Tapered ball nose dimensions must be selected as a complete geometry rather than by ball radius alone. Confirm the ball radius, taper angle, cutting length, effective reach, maximum tapered diameter, shank diameter and overall length against the mold CAD model or dimensional drawing.
| PARAMÈTRE | PRODUCT CONFIGURATION |
|---|---|
| Type d'outil | Solid carbide tapered ball nose end mill for deep-reach 3D mold contouring and finishing |
| Hardness Series | HRC45 and HRC55 configurations selected according to the actual workpiece material and hardness |
| Carbide Substrate | Fine-grain or ultra-fine-grain solid carbide selected for edge strength, wear resistance and long-reach rigidity |
| Nombre de flûtes | Standard 2-flute geometry providing chip space and controlled cutting pressure for small-radius and extended-reach finishing |
| Ball Radius | Standard or drawing-defined radius selected according to the smallest internal fillet, contour detail and required cusp height |
| Taper Angle | Model-specific or custom taper angle selected according to mold draft, cavity-wall clearance and required tool-core rigidity |
| Longueur de coupe | Standard or drawing-defined cutting length configured according to the active cutting area and mold-surface geometry |
| Effective Reach | Selected according to cavity depth, restricted access, adjacent walls and holder-clearance requirements |
| Configuration de la tige | Precision cylindrical shank with standard or drawing-defined diameter and clamping length |
| Longueur totale | Standard and extended overall lengths available according to the required machining reach and machine clearance |
| Cutting-Edge Geometry | Rake angle, relief geometry, gash profile and ball-tip transition matched to mold steel hardness and finishing load |
| Choix du revêtement | AlTiN, TiAlN, TiSiN or application-specific coating selected according to workpiece hardness, cutting temperature and coolant conditions |
| Matériaux des pièces à usiner | Carbon steel, alloy steel, tool steel and pre-hardened mold steel within the confirmed HRC45–HRC55 application range |
| Opérations principales | Deep-cavity contouring, drafted-wall machining, fillet finishing, narrow-rib machining and freeform 3D surface finishing |
| Tolérance dimensionnelle | Drawing-defined control of ball radius, taper angle, cutting length, effective reach, shank diameter, overall length and tool runout |
Dimensions and Size Reference

Geometry Selection Guide
| GEOMETRY ITEM | SELECTION FUNCTION |
|---|---|
| Ball Radius | Controls the smallest accessible concave feature and influences the cusp height produced at a selected stepover |
| Taper Angle | Controls the increase in tool-body diameter, wall clearance and support provided behind the ball tip |
| Effective Reach | Determines whether the cutting tip can reach the required cavity surface without holder or shank interference |
| Longueur totale | Must provide sufficient machine and workpiece clearance without introducing unnecessary tool overhang |
| Carbide & Coating | Selected according to the actual steel grade, workpiece hardness, cutting temperature, coolant method and required tool life |
HRC45 / HRC55 Tapered End Mill Customization
Ball radius, taper angle, cutting length, effective reach, maximum tapered diameter, shank diameter, overall length, carbide grade, cutting-edge preparation and coating can be configured for mold-machining applications. Standard configurations use a 2-flute tapered ball-nose geometry for deep cavities, drafted walls, narrow ribs, internal fillets and complex 3D surfaces. Drawing-defined non-standard tools can be reviewed according to the mold CAD model, workpiece grade, hardness, cavity depth, wall clearance, tool engagement and required surface finish.
| PARAMÈTRE | CAPACITÉS DE FABRICATION |
|---|---|
| Ball Radius | Standard and drawing-defined ball radii can be manufactured according to the smallest internal fillet, mold-detail size, stepover and required cusp height |
| Taper Angle | Model-specific and custom taper angles can be reviewed according to the mold draft angle, adjacent-wall clearance, effective reach and required tool-core rigidity |
| Nombre de flûtes | Standard 2-flute geometry providing chip space and controlled cutting resistance for small-radius, extended-reach and light-finishing operations |
| Longueur de coupe | Standard or drawing-defined cutting lengths configured according to the active cutting area, cavity geometry and required axial engagement |
| Effective Reach | Standard and extended-reach configurations can be produced according to the cavity depth, recessed surface, drafted wall and holder-clearance requirements |
| Maximum Tapered Diameter | The maximum body diameter is calculated from the ball radius, taper angle and tapered length, and must be checked against surrounding mold surfaces to prevent interference |
| Configuration de la tige | Precision cylindrical shank with standard or drawing-defined shank diameter, clamping length and transition geometry |
| Longueur totale | Standard and extended overall lengths can be manufactured according to the required machining reach, machine clearance and holder configuration |
| Hardness Series | HRC45 and HRC55 tool configurations selected according to the actual mold-steel grade, heat treatment and workpiece hardness |
| Carbide Grade | Fine-grain or ultra-fine-grain solid carbide selected to balance cutting-edge wear resistance, toughness and long-reach tool rigidity |
| Ball-Nose Geometry | Precision-ground spherical cutting tip with application-matched center geometry, flute transition and relief profile for continuous 3D surface contact |
| Une préparation à la pointe de la technologie | Rake angle, relief geometry, gash profile, edge preparation and ball-tip transition can be matched to the mold-steel hardness, remaining stock and finishing load |
| Choix du revêtement | AlTiN, TiAlN, TiSiN or application-specific coating selected according to the steel grade, workpiece hardness, cutting temperature, coolant conditions and required tool life |
| Matériaux des pièces à usiner | Application-specific configurations for carbon steel, alloy steel, tool steel and pre-hardened mold steel within the confirmed HRC45–HRC55 hardness range |
| Mold-Machining Application | Geometry can be reviewed for deep-cavity contouring, drafted-wall machining, narrow ribs, internal fillets, mold inserts, electrodes and complex 3D finishing |
| Tolérance dimensionnelle | Drawing-defined control of ball radius, taper angle, cutting length, effective reach, maximum tapered diameter, shank diameter, overall length and tool runout |
| Fabrication pour compte de tiers (OEM) et marques de distributeur | Custom laser marking, tool codes, radius and taper identification, coating presentation, specification labels, protective tubes and private-label packaging are available |
Services OEM et de marque de distributeur
Des options de fabrication OEM et d'approvisionnement sous marque de distributeur sont proposées aux distributeurs industriels, aux marques d'outillage et aux clients ayant des commandes récurrentes. Le marquage laser, le contenu des étiquettes, l'emballage de protection et la finition du revêtement peuvent être personnalisés conformément au cahier des charges approuvé et aux exigences de la commande.

Gravure au laser
Les logos personnalisés, les codes d'outils, les dimensions de coupe, l'identification du revêtement et les numéros de lot peuvent être marqués en fonction de la surface disponible sur la tige.
Étiquettes et emballages personnalisés
Il est possible de consulter les tubes de protection individuels, les étiquettes des produits, les détails techniques, les tubes d'emballage colorés et les emballages sous marque de distributeur.
Conditions commerciales
La quantité minimale de commande (MOQ), l'évaluation des échantillons, les essais de dimensions personnalisées, les commandes répétées et les programmes d'approvisionnement planifiés sont confirmés en fonction de la configuration choisie.
Processus technique
Un processus de contrôle structuré est mis en œuvre afin de vérifier la conformité des fraises à bout carré standard, sur mesure et de marque propre avant leur mise en production.
Demande de renseignements
Veuillez indiquer le matériau, la dureté, l'opération de fraisage, les dimensions, les tolérances et la quantité.
Ingénierie
Vérifier la géométrie de la canule, l'angle d'hélice, la préparation des bords, le revêtement, ainsi que les paramètres ap et ae.
Commercial
Confirmez le devis, la quantité minimale de commande (MOQ), les exigences relatives aux échantillons, le calendrier de production et les conditions de livraison.
Production
Rectification CNC, usinage des faces d'extrémité, préparation des arêtes, revêtement et marquage laser.
Contrôle qualité
Vérifiez le diamètre, la longueur de la rainure, la tige, le faux-rond, la géométrie de l'extrémité carrée et les arêtes de coupe.
Qualité, contrôle et livraison
Nos fraises à bout carré en carbure monobloc font l'objet d'un contrôle comprenant la vérification des matériaux, la rectification de précision, des mesures en cours de fabrication et un contrôle final. Les dimensions clés, la géométrie du bout carré, l'état des arêtes de coupe, l'aspect du revêtement et l'identification du produit sont vérifiés conformément au cahier des charges ou au plan approuvé avant l'emballage.

Contrôle qualité en trois étapes
Des points de contrôle sont mis en place tout au long du processus de fabrication afin de garantir la cohérence dimensionnelle et de faciliter le suivi des commandes récurrentes.
Contrôle des entrées de marchandises
La qualité du substrat en carbure, les dimensions des ébauches et les informations relatives au matériau fourni sont vérifiées par rapport aux exigences de production.
Contrôle du broyage en cours de fabrication
Le diamètre de coupe, la géométrie des goujures, la longueur des goujures, le profil de l'extrémité carrée et les dimensions de la tige sont contrôlés pendant le meulage CNC.
Inspection finale des outils
Les outils finis font l'objet d'un contrôle portant sur les cotes spécifiées, le faux-rond, l'état des arêtes de coupe, l'aspect du revêtement, le marquage et l'identification sur l'emballage.
Caractéristiques clés d'inspection
Les exigences en matière d'inspection sont définies conformément au cahier des charges standard du produit ou au plan personnalisé approuvé.
| POINT D'INSPECTION | POINT FORT : LE CONTRÔLE | BASE DE CONFIRMATION |
|---|---|---|
| Diamètre de coupe (DC) | Diamètre et homogénéité dimensionnelle | Cahier des charges standard ou plan homologué |
| Longueur de la flûte (APMX) | Longueur de coupe effective | Dimensions du produit confirmées ou exigences relatives au dessin |
| Diamètre de la tige (DCON) | Dimensions de la section de serrage et état de surface | Spécifications applicables à la tige |
| Longueur totale (OAL) | Longueur totale de l'outil | Matrice aux dimensions standard ou plan homologué |
| Faux-rond radial | Concentricité entre la partie coupante et la tige | Exigence d'inspection convenue |
| Géométrie à extrémité carrée | Profil de la face d'extrémité, état des angles et forme de la coupe centrale | Configuration de l'outil sélectionnée |
| Profil cannelé et hélicoïdal | Nombre de cannelures, forme de l'hélice et régularité de l'affûtage | Configuration de fabrication approuvée |
| Techniques de découpe et de revêtement | État des bords, défauts visibles et aspect du revêtement | Exigences de production spécifiques à l'application |
| Marquage et identification | Code de l'outil, dimensions et informations sur le lot, le cas échéant | Confirmation de la commande et spécifications d'emballage |
Mesure et traçabilité des lots
Les systèmes de mesure optique, les équipements de contrôle des outils et les jauges dimensionnelles adaptées sont choisis en fonction de la caractéristique à contrôler.
Mesure optique
Vérification du profil et des cotes des éléments de découpe spécifiés.
Vérification du faux-rond
Contrôle de la concentricité sur la base des exigences convenues pour le produit.
Inspection des bords
Examen approfondi de l'état de la face d'extrémité, des angles et du tranchant.
Identification des lots
Les informations relatives à la commande, au produit et au lot sont associées lorsque cela est nécessaire pour assurer la continuité de l'approvisionnement.
Procédé d'emballage de protection
Les fraises finies sont protégées afin de limiter le contact entre les arêtes de coupe et de garantir une identification claire des produits pendant le stockage et le transport.

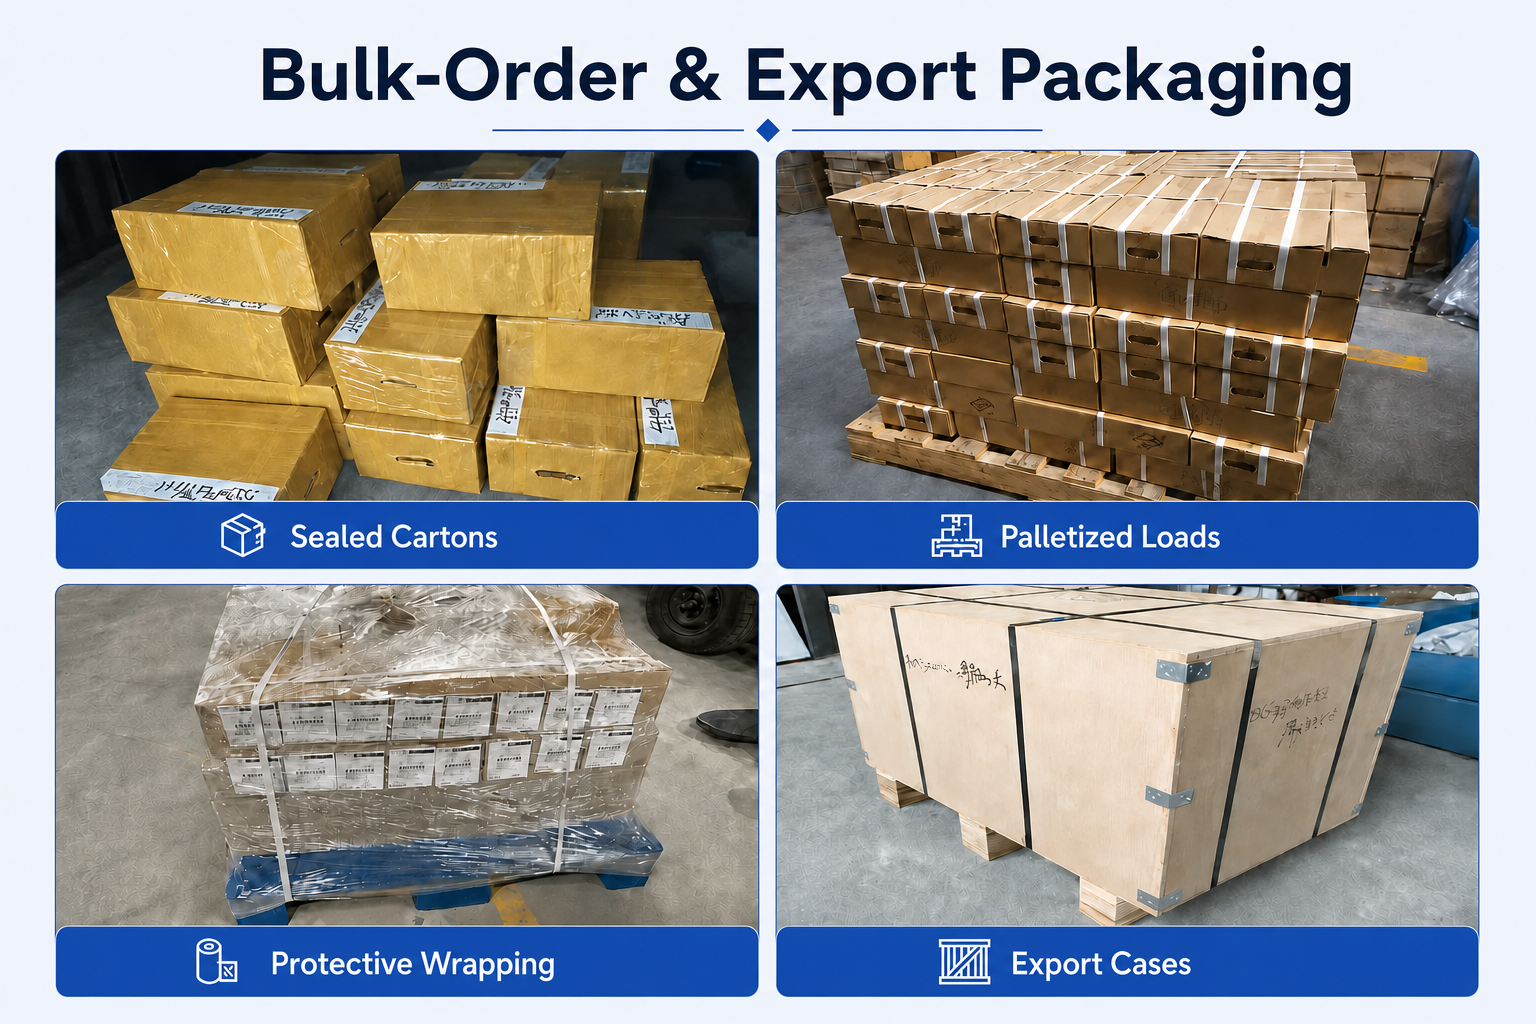
Emballage pour commandes en gros et exportation
Les expéditions en vrac peuvent être organisées à l'aide de cartons renforcés, d'emballages de protection, d'un chargement sur palettes ou de caisses d'exportation, en fonction de la quantité commandée, du poids de l'envoi et des exigences de transport convenues.
Coordination des livraisons
La finalisation de la production, le mode d'emballage et les modalités d'expédition sont confirmés conformément à la commande validée. Les options d'expédition (par coursier, par avion, par voie maritime ou selon les instructions du client) peuvent être examinées en fonction du volume de l'envoi et de sa destination. Le délai de livraison définitif est confirmé une fois que les spécifications du produit, la quantité et les exigences d'emballage ont été validées.
HRC45 / HRC55 Tapered Ball Nose End Mill FAQ
Find answers about taper-angle selection, ball radius, mold-machining applications, workpiece hardness, cutting strategy, custom dimensions, samples, lead time and OEM supply.
What is a tapered ball nose end mill?
Does HRC45 / HRC55 indicate the taper angle?
What mold-machining operations is this tool suitable for?
Why use a tapered body instead of a straight-neck ball nose?
How should the ball radius be selected?
How should the taper angle be selected?
Why does this tool use a 2-flute design?
Which materials can the HRC45 / HRC55 versions machine?
Is this version suitable for aluminum?
Which coating should be selected?
Can this cutter be used for roughing?
Can it machine undercuts?
How can chatter and tool deflection be reduced?
How can the final surface finish be improved?
Can you manufacture custom ball radii and taper angles?
Can I order samples before bulk production?
What is the production lead time?
Do you provide OEM and private-label services?
What information is required for a quotation?
Téléchargements techniques
Download general references for solid carbide end mill selection, mold machining and starting cutting parameters.
Vous avez besoin d'informations sur les tailles, les prix ou les options personnalisées ?
Veuillez nous indiquer le type d'outil requis, ses dimensions, les quantités, le matériau de la pièce à usiner ainsi que toute exigence spécifique à un équipementier ou toute demande sur mesure. Nous vous confirmerons les caractéristiques techniques adaptées, la disponibilité, le délai de livraison et les détails du devis.
Les croquis, les listes de dimensions et les photos de référence sont les bienvenus.