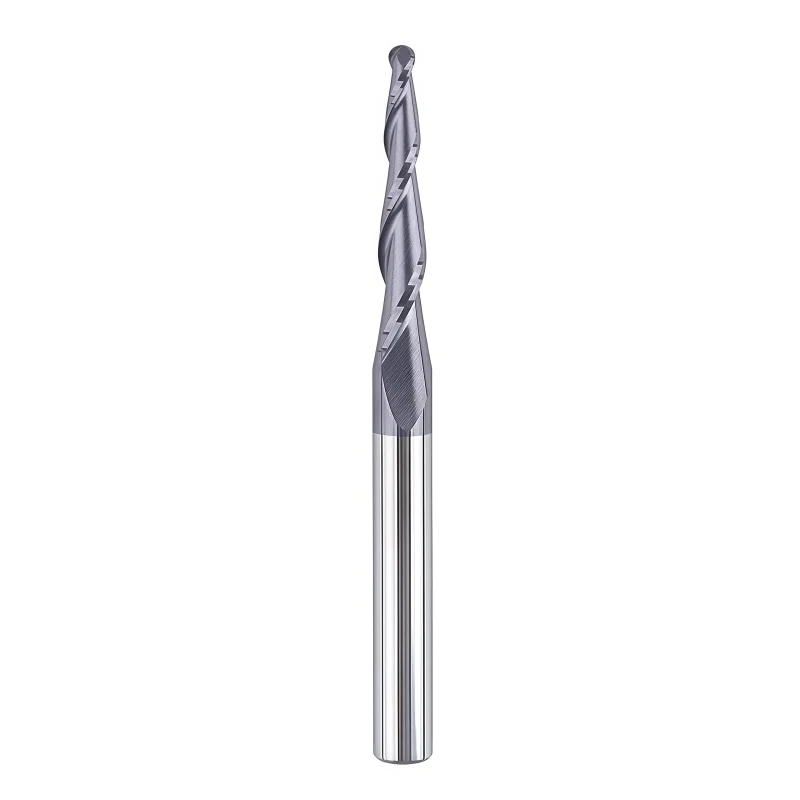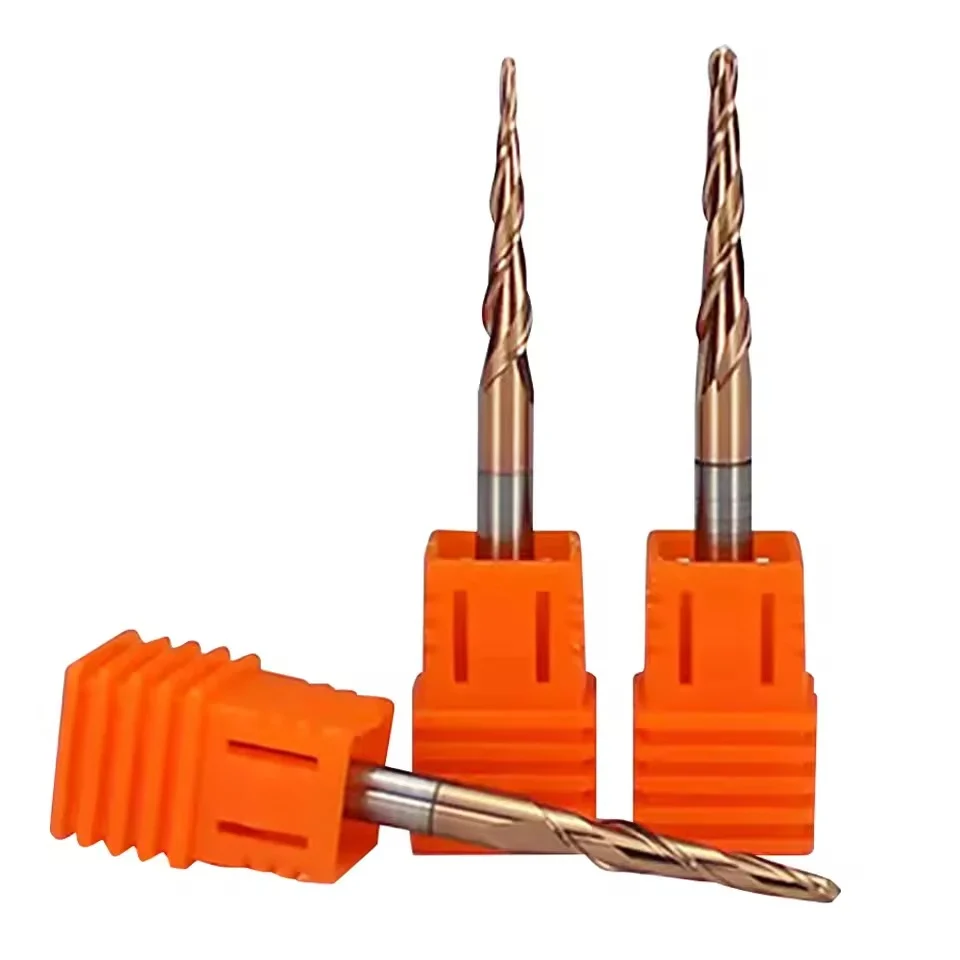


HRC55 2-Flute Solid Carbide Tapered Ball Nose End Mill for 3D Woodworking
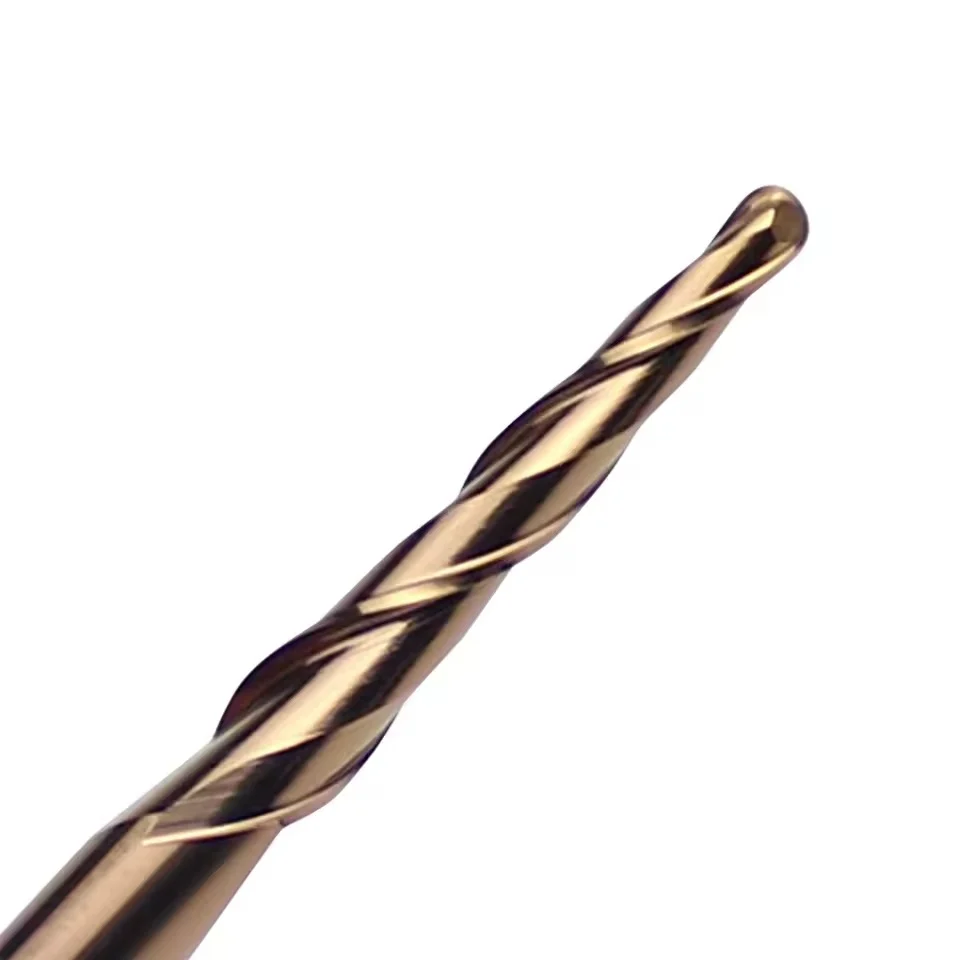
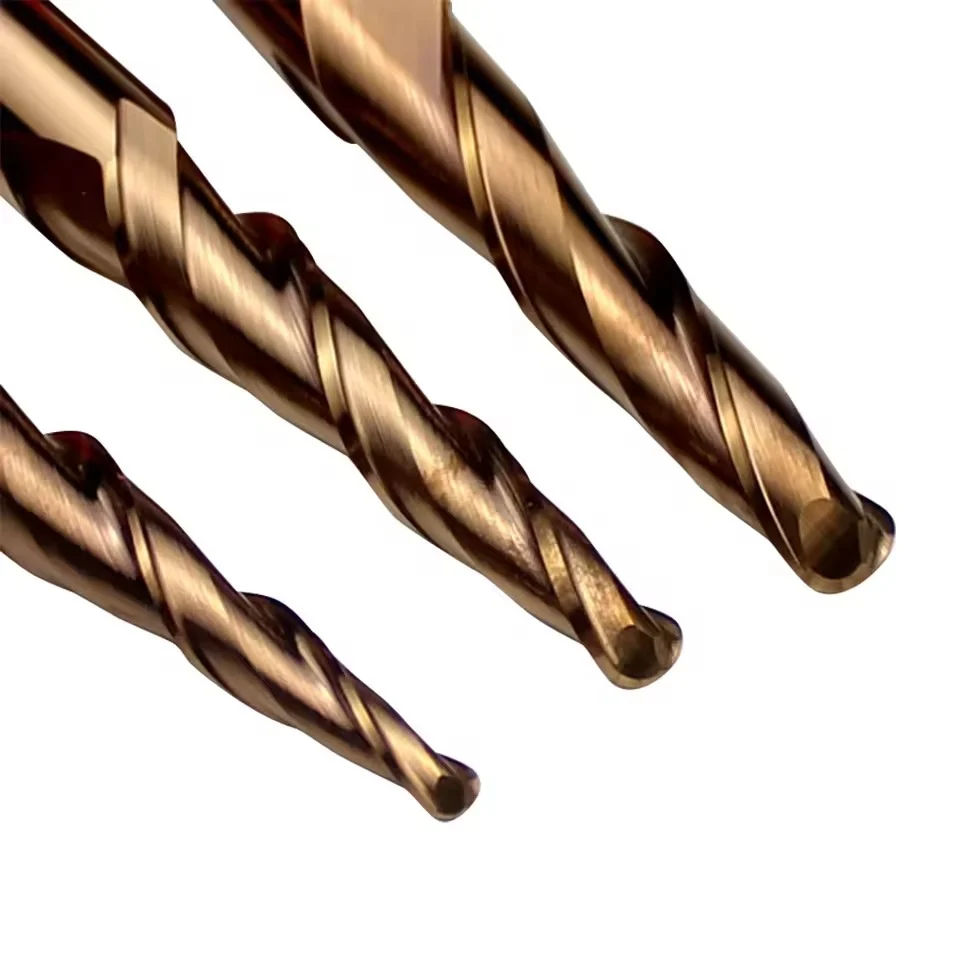
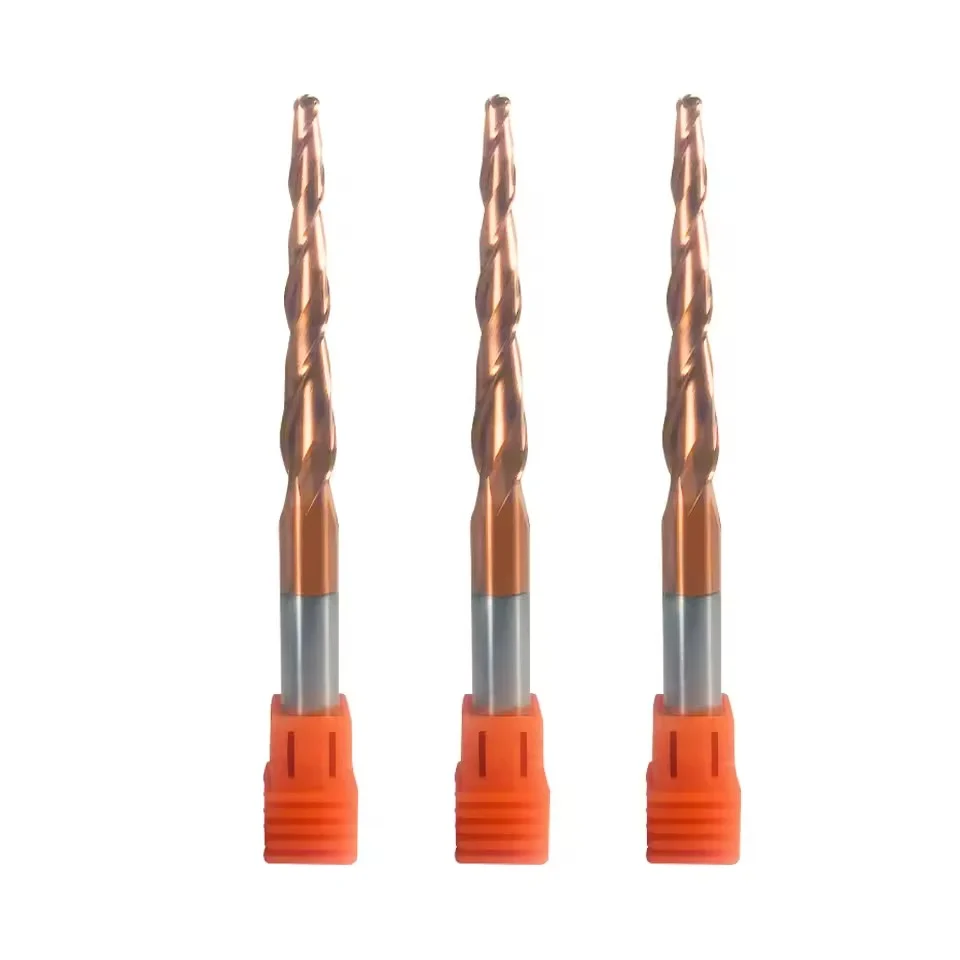
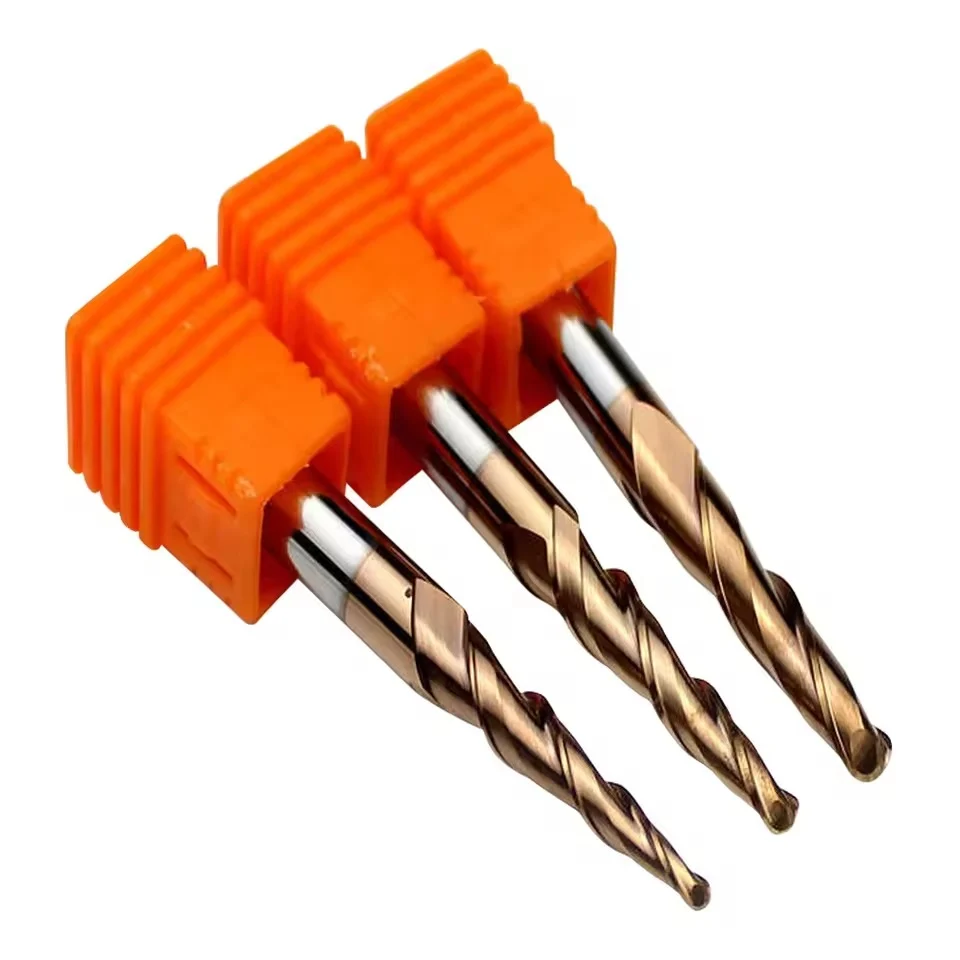
HRC55 2-flute solid carbide tapered ball nose end mill designed for 3D woodworking and CNC carving applications. The tapered geometry provides better accessibility for deep relief machining, smooth surface finishing and stable cutting performance.
⚙️ Configurations de produits
*Tool Type: Tapered ball nose end mill
*Flute Count: 2 Flute
*Hardness Capability: Up to HRC55
*Application: 3D carving, relief machining, engraving and contouring
*Workpiece Materials: Wood, MDF, plywood, acrylic and composite materials
*Taper Angle: Custom taper angles available
*Cutting Edge: Full radius ball nose design for smooth 3D finishing
*Tool Material: Ultra-fine grain solid carbide for durability and stable performance
*Size Range: Dimensions standard disponibles ; diamètres et longueurs sur mesure possibles
*Customization: Custom radius, taper angle, flute length, overall length and specifications available
Une qualité constante
Une géométrie constante d'une commande à l'autre.
Commandes flexibles
Petits lots et formats variés disponibles.
Assistance OEM
Marquage, étiquettes et emballages personnalisés.
Modèles standard et sur mesure
Dimensions standard et configurations sur mesure.
HRC55 2-Flute Solid Carbide Tapered End Mill Overview
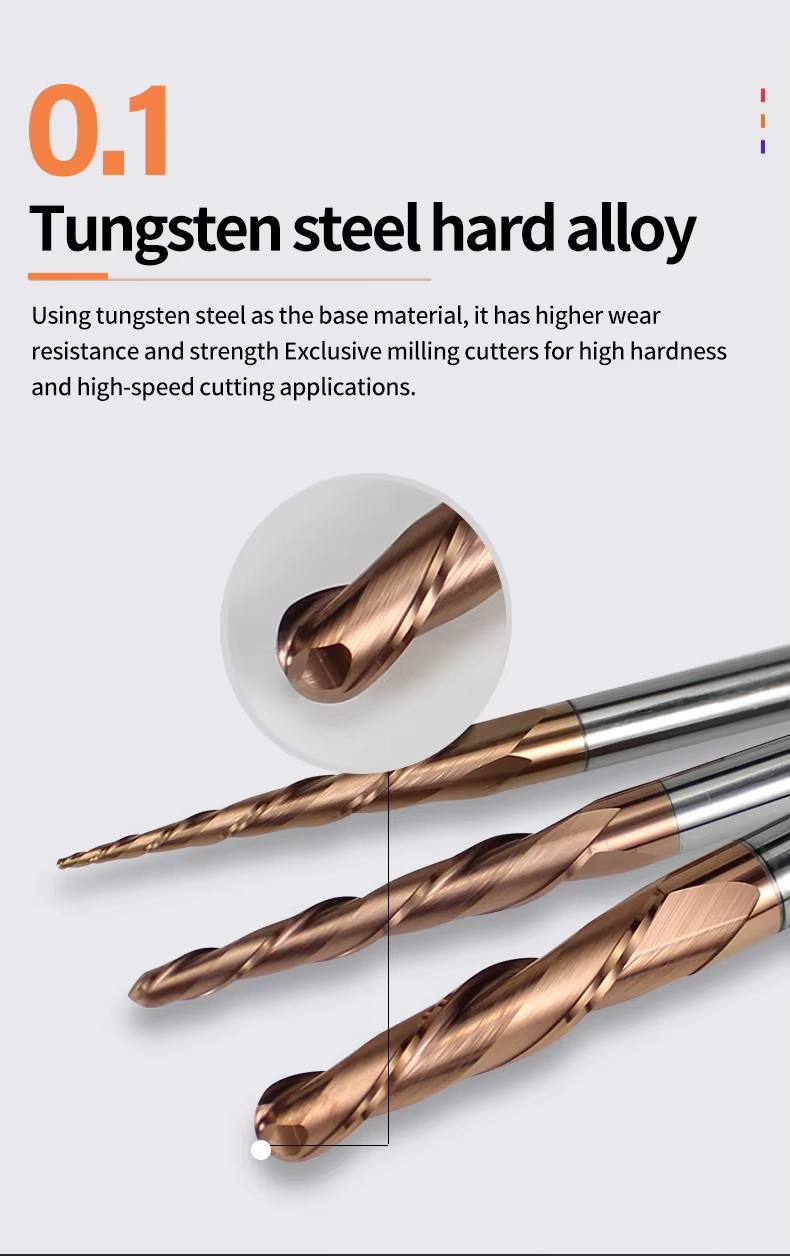
This 2-flute solid carbide tapered ball nose end mill is designed for 3D woodworking, relief carving, deep-detail engraving and curved-surface finishing. Its spherical cutting tip produces smooth transitions across contoured surfaces, while the gradually enlarged tapered body provides more support than a uniformly slender straight-neck tool. The 2-flute geometry offers sufficient chip space for wood fibers, resin and fine dust during CNC routing. Ball radii from R0.25 to R2.0 and overall lengths from 50 to 110 mm are available. Custom taper angles, cutting lengths, shank diameters and surface treatments can be reviewed for different woodworking materials and machine configurations.
Tapered Ball Nose
2 Flutes
R0.25–R2.0
3D Wood Carving
Key Features and Woodworking Benefits
Tapered-Core Rigidity
The body gradually increases in diameter to support the ball tip during deep relief carving and extended-reach machining.
Smooth 3D Contouring
The spherical tip follows curved surfaces, recessed details, rounded channels and sculptured forms with smooth cutting transitions.
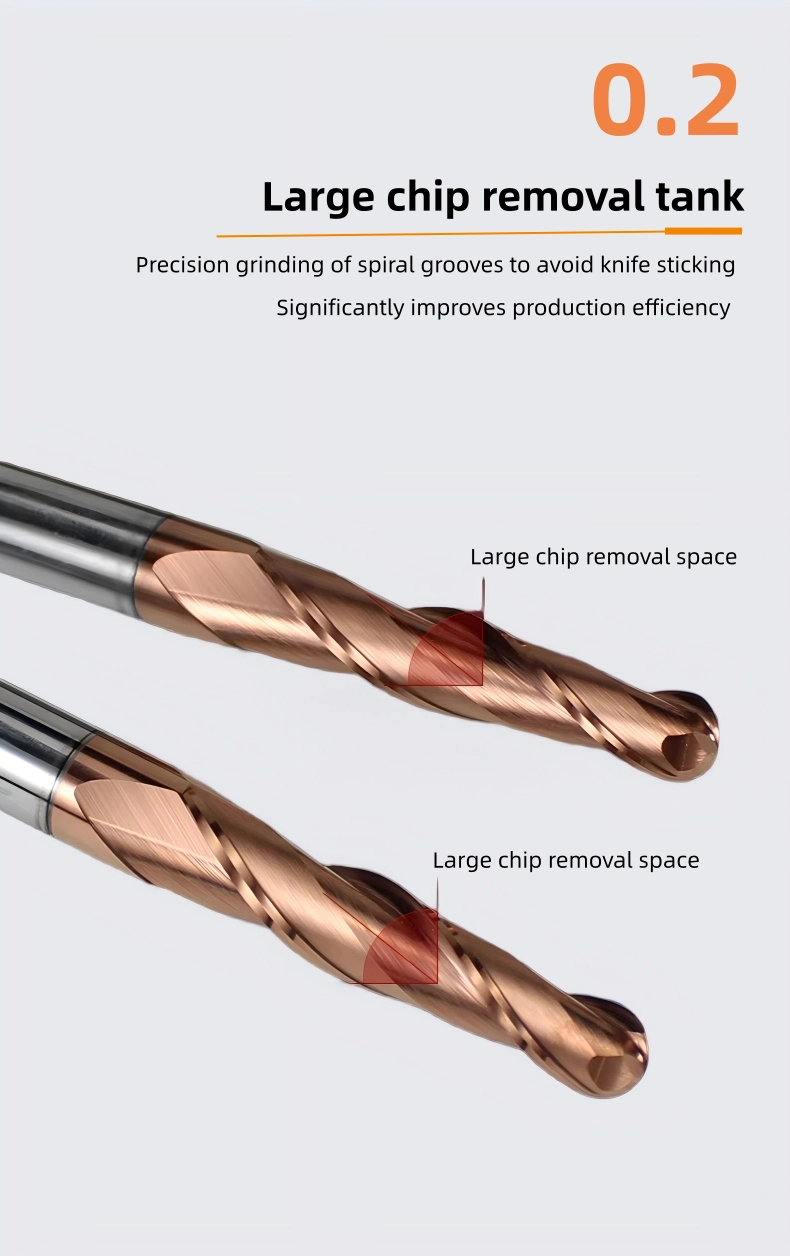
Two-Flute Chip Clearance
Two flute valleys provide space for removing wood chips, resin and fine dust during detailed CNC carving.
Multiple Reach Options
Different radii, cutting lengths, shank diameters and overall lengths support shallow detailing and deeper 3D relief work.
3D Woodworking Applications
- 3D relief carving and sculptured wood surfaces
- Detailed furniture panels and decorative patterns
- Curved grooves, rounded channels and recessed features
- Wood molds, models, signs and artistic engraving
- Deep-detail carving with restricted tool access
- Semi-finishing and finishing of CNC-routed surfaces
Hardwood
Softwood
Plywood
MDF / HDF
Wood Composites
Tapered Ball Nose End Mill Details
3D Carving Guidance
- Remove bulk material with a suitable roughing cutter before detailed finishing.
- Use the shortest practical tool overhang to reduce vibration and deflection.
- Select a smaller stepover when a finer carved surface is required.
- Maintain continuous dust extraction or air-assisted chip evacuation.
- Adjust feed and spindle speed according to wood density and tool radius.
Tapered End Mill Specifications
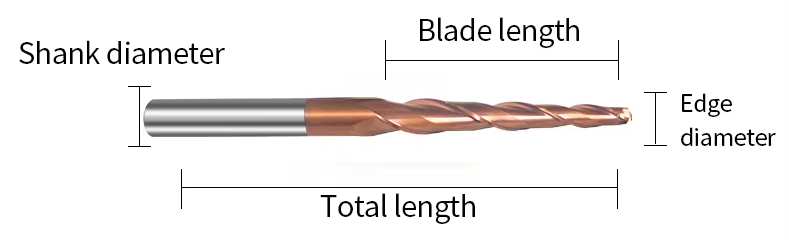
The standard reference range includes ball radii from R0.25 to R2.0, shank diameters from Ø4 to Ø10 mm and overall lengths from 50 to 110 mm. Ball radius, cutting height, taper angle and overall length should be checked together against the depth and geometry of the 3D woodworking model.
| PARAMÈTRE | PRODUCT CONFIGURATION |
|---|---|
| Type d'outil | Solid carbide tapered ball nose end mill for 3D woodworking, relief carving and curved-surface finishing |
| Carbide Substrate | HRC55-series fine-grain solid carbide selected for cutting-edge wear resistance, toughness and tapered-body rigidity |
| Nombre de flûtes | Standard 2-flute geometry for wood-chip clearance and controlled cutting resistance during detailed carving |
| Ball Radius | Standard reference radii from R0.25–R2.0; other radii can be reviewed according to the 3D model |
| Taper Angle | Common reference options include 1°, 2°, 3°, 5° and 7°; final availability must be confirmed for each radius and cutting length |
| Cutting Height | Reference cutting heights from 15–70 mm according to the listed standard models |
| Diamètre de la tige | Standard Ø4, Ø6, Ø8 and Ø10 mm cylindrical shanks in the listed reference range |
| Longueur totale | Standard reference lengths of 50, 75, 85, 100 and 110 mm |
| Helix Geometry | Helical 2-flute geometry selected for smooth cutting engagement and wood-chip evacuation |
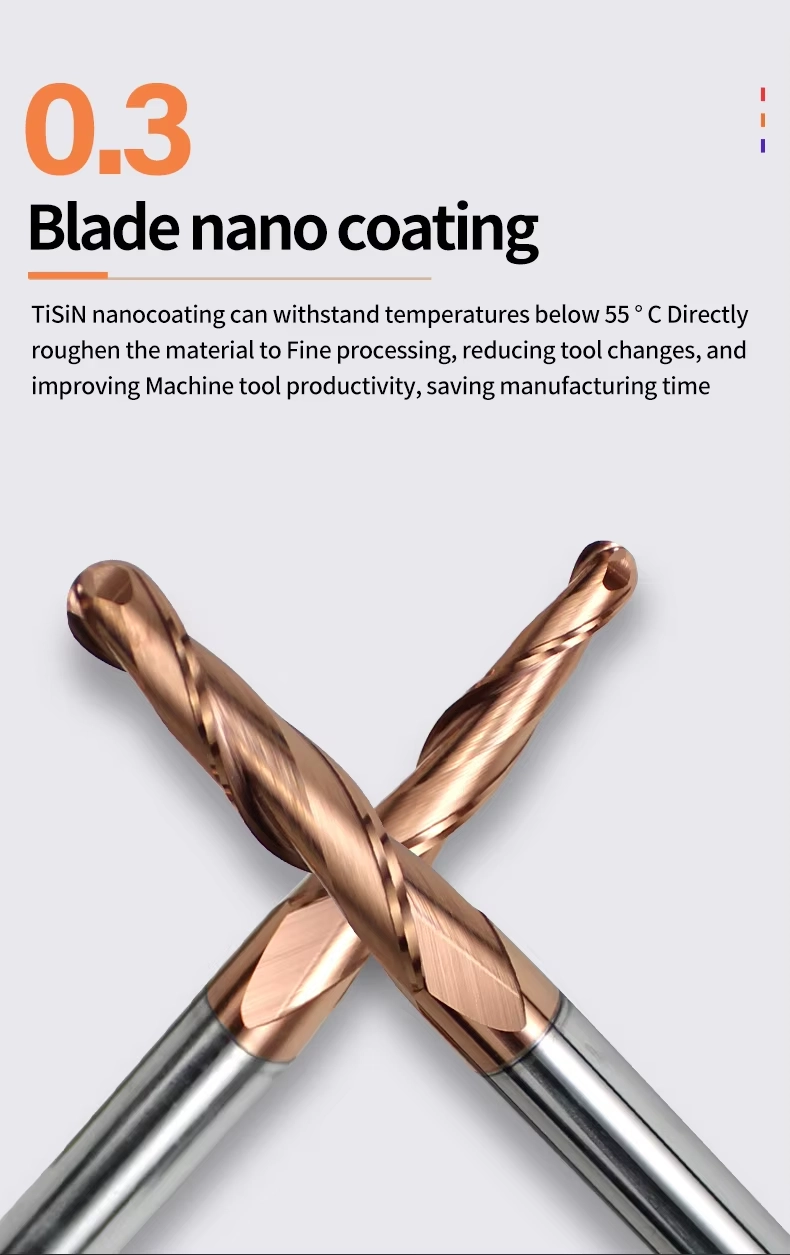
| Surface Treatment | Uncoated polished, low-friction or application-specific coated configurations available according to the wood species, resin content and board abrasiveness |
| Matériaux appropriés | Hardwood, softwood, plywood, MDF, HDF and selected engineered wood products |
| Compatibilité des machines | CNC routers, woodworking machining centers and suitable engraving machines |
| Tolérance dimensionnelle | Reference tolerance up to ±0.01 mm; critical radius, taper, cutting height and runout requirements are confirmed by drawing |
Dimensional Reference
Standard Reference Sizes
| SIZE | SHK (mm) | R (mm) | H (mm) | L (mm) |
|---|---|---|---|---|
| R0.25 × 15 × 50 × 4D | 4 | 0.25 | 15 | 50 |
| R0.5 × 15 × 50 × 4D | 4 | 0.5 | 15 | 50 |
| R0.75 × 15 × 50 × 4D | 4 | 0.75 | 15 | 50 |
| R1.0 × 15 × 50 × 4D | 4 | 1.0 | 15 | 50 |
| R0.25 × 20.5 × 50 × 4D | 4 | 0.25 | 20.5 | 50 |
| R0.5 × 20.5 × 50 × 4D | 4 | 0.5 | 20.5 | 50 |
| R0.75 × 20.5 × 50 × 4D | 4 | 0.75 | 20.5 | 50 |
| R1.0 × 20.5 × 50 × 4D | 4 | 1.0 | 20.5 | 50 |
| R0.25 × 20 × 50 × 6D | 6 | 0.25 | 20 | 50 |
| R0.5 × 20 × 50 × 6D | 6 | 0.5 | 20 | 50 |
| R0.75 × 20 × 50 × 6D | 6 | 0.75 | 20 | 50 |
| R1.0 × 20 × 50 × 6D | 6 | 1.0 | 20 | 50 |
| R0.25 × 30.5 × 75 × 6D | 6 | 0.25 | 30.5 | 75 |
| R0.5 × 30.5 × 75 × 6D | 6 | 0.5 | 30.5 | 75 |
| R0.75 × 30.5 × 75 × 6D | 6 | 0.75 | 30.5 | 75 |
| R1.0 × 30.5 × 75 × 6D | 6 | 1.0 | 30.5 | 75 |
| R1.5 × 30.5 × 75 × 6D | 6 | 1.5 | 30.5 | 75 |
| R2.0 × 30.5 × 75 × 6D | 6 | 2.0 | 30.5 | 75 |
| R2.0 × 60 × 100 × 6D | 6 | 2.0 | 60 | 100 |
| R0.5 × 47 × 85 × 8D | 8 | 0.5 | 47 | 85 |
| R1.0 × 47 × 85 × 8D | 8 | 1.0 | 47 | 85 |
| R1.5 × 47 × 85 × 8D | 8 | 1.5 | 47 | 85 |
| R2.0 × 47 × 85 × 8D | 8 | 2.0 | 47 | 85 |
| R0.5 × 60 × 100 × 8D | 8 | 0.5 | 60 | 100 |
| R1.0 × 60 × 100 × 8D | 8 | 1.0 | 60 | 100 |
| R1.5 × 60 × 100 × 8D | 8 | 1.5 | 60 | 100 |
| R2.0 × 60 × 100 × 8D | 8 | 2.0 | 60 | 100 |
| R2.0 × 70 × 110 × 10D | 10 | 2.0 | 70 | 110 |
2-Flute Tapered Ball Nose End Mill Customization
Ball radius, taper angle, cutting height, flute geometry, shank diameter, overall length, cutting-edge preparation and surface treatment can be configured for 3D woodworking applications. Standard reference configurations use a 2-flute tapered ball-nose design with R0.25–R2.0 radius options for relief carving, curved grooves, recessed details and sculptured surfaces. Drawing-defined non-standard tools can be reviewed according to the wood species, board composition, carving depth, wall angle, spindle specification, dust-extraction method and required surface finish.
| PARAMÈTRE | CAPACITÉS DE FABRICATION |
|---|---|
| Ball Radius | Standard reference radii from R0.25–R2.0, with custom ball radii reviewed according to the smallest concave detail, carving resolution and required surface finish |
| Taper Angle | Common reference options include 1°, 2°, 3°, 5° and 7°; custom angles can be reviewed according to the model wall angle, carving depth and required tool rigidity |
| Nombre de flûtes | Standard 2-flute configuration providing space for wood-chip, resin and dust evacuation during detailed 3D carving |
| Cutting Height | Standard reference heights from 15–70 mm, with drawing-defined working lengths available according to relief depth and tool-access requirements |
| Tapered-Core Geometry | The tapered body can be adjusted to balance access to narrow or deep details with the rigidity required for stable extended-reach carving |
| Configuration de la tige | Standard Ø4, Ø6, Ø8 and Ø10 mm cylindrical shanks, with drawing-defined shank diameter and clamping length available for specific router collets |
| Longueur totale | Standard reference lengths of 50, 75, 85, 100 and 110 mm, with custom overall lengths available according to machine clearance and carving depth |
| Ball-Nose Geometry | Precision-ground spherical cutting tip for curved grooves, rounded transitions, recessed details and continuous 3D surfaces |
| Flute Geometry | Helical flute geometry, rake angle, flute depth and chip space can be matched to the wood density, fiber structure, resin content and required surface quality |
| Une préparation à la pointe de la technologie | Sharp edge preparation, relief geometry, ball-tip transition and edge-strength balance reviewed according to the wood material and cutting load |
| Carbide Grade | Fine-grain solid carbide selected to balance cutting-edge sharpness, wear resistance, toughness and tapered-body rigidity |
| Surface Treatment | Polished uncoated, low-friction or application-specific coated surfaces can be reviewed according to wood resin, adhesive content, board abrasiveness and required tool life |
| Matériaux des pièces à usiner | Configurations can be reviewed for hardwood, softwood, plywood, MDF, HDF and selected engineered wood materials |
| Woodworking Application | Geometry can be configured for 3D relief carving, decorative panels, sculptured surfaces, curved channels, recessed lettering, models and fine-detail engraving |
| Tolérance dimensionnelle | Drawing-defined control of ball radius, taper angle, cutting height, shank diameter, overall length and tool runout, with critical tolerances confirmed before production |
| Fabrication pour compte de tiers (OEM) et marques de distributeur | Custom laser marking, tool codes, radius and angle identification, labels, individual protective tubes and private-label packaging are available |
Services OEM et de marque de distributeur
Des options de fabrication OEM et d'approvisionnement sous marque de distributeur sont proposées aux distributeurs industriels, aux marques d'outillage et aux clients ayant des commandes récurrentes. Le marquage laser, le contenu des étiquettes, l'emballage de protection et la finition du revêtement peuvent être personnalisés conformément au cahier des charges approuvé et aux exigences de la commande.

Gravure au laser
Les logos personnalisés, les codes d'outils, les dimensions de coupe, l'identification du revêtement et les numéros de lot peuvent être marqués en fonction de la surface disponible sur la tige.
Étiquettes et emballages personnalisés
Il est possible de consulter les tubes de protection individuels, les étiquettes des produits, les détails techniques, les tubes d'emballage colorés et les emballages sous marque de distributeur.
Conditions commerciales
La quantité minimale de commande (MOQ), l'évaluation des échantillons, les essais de dimensions personnalisées, les commandes répétées et les programmes d'approvisionnement planifiés sont confirmés en fonction de la configuration choisie.
Processus technique
Un processus de contrôle structuré est mis en œuvre afin de vérifier la conformité des fraises à bout carré standard, sur mesure et de marque propre avant leur mise en production.
Demande de renseignements
Veuillez indiquer le matériau, la dureté, l'opération de fraisage, les dimensions, les tolérances et la quantité.
Ingénierie
Vérifier la géométrie de la canule, l'angle d'hélice, la préparation des bords, le revêtement, ainsi que les paramètres ap et ae.
Commercial
Confirmez le devis, la quantité minimale de commande (MOQ), les exigences relatives aux échantillons, le calendrier de production et les conditions de livraison.
Production
Rectification CNC, usinage des faces d'extrémité, préparation des arêtes, revêtement et marquage laser.
Contrôle qualité
Vérifiez le diamètre, la longueur de la rainure, la tige, le faux-rond, la géométrie de l'extrémité carrée et les arêtes de coupe.
Qualité, contrôle et livraison
Nos fraises à bout carré en carbure monobloc font l'objet d'un contrôle comprenant la vérification des matériaux, la rectification de précision, des mesures en cours de fabrication et un contrôle final. Les dimensions clés, la géométrie du bout carré, l'état des arêtes de coupe, l'aspect du revêtement et l'identification du produit sont vérifiés conformément au cahier des charges ou au plan approuvé avant l'emballage.

Contrôle qualité en trois étapes
Des points de contrôle sont mis en place tout au long du processus de fabrication afin de garantir la cohérence dimensionnelle et de faciliter le suivi des commandes récurrentes.
Contrôle des entrées de marchandises
La qualité du substrat en carbure, les dimensions des ébauches et les informations relatives au matériau fourni sont vérifiées par rapport aux exigences de production.
Contrôle du broyage en cours de fabrication
Le diamètre de coupe, la géométrie des goujures, la longueur des goujures, le profil de l'extrémité carrée et les dimensions de la tige sont contrôlés pendant le meulage CNC.
Inspection finale des outils
Les outils finis font l'objet d'un contrôle portant sur les cotes spécifiées, le faux-rond, l'état des arêtes de coupe, l'aspect du revêtement, le marquage et l'identification sur l'emballage.
Caractéristiques clés d'inspection
Les exigences en matière d'inspection sont définies conformément au cahier des charges standard du produit ou au plan personnalisé approuvé.
| POINT D'INSPECTION | POINT FORT : LE CONTRÔLE | BASE DE CONFIRMATION |
|---|---|---|
| Diamètre de coupe (DC) | Diamètre et homogénéité dimensionnelle | Cahier des charges standard ou plan homologué |
| Longueur de la flûte (APMX) | Longueur de coupe effective | Dimensions du produit confirmées ou exigences relatives au dessin |
| Diamètre de la tige (DCON) | Dimensions de la section de serrage et état de surface | Spécifications applicables à la tige |
| Longueur totale (OAL) | Longueur totale de l'outil | Matrice aux dimensions standard ou plan homologué |
| Faux-rond radial | Concentricité entre la partie coupante et la tige | Exigence d'inspection convenue |
| Géométrie à extrémité carrée | Profil de la face d'extrémité, état des angles et forme de la coupe centrale | Configuration de l'outil sélectionnée |
| Profil cannelé et hélicoïdal | Nombre de cannelures, forme de l'hélice et régularité de l'affûtage | Configuration de fabrication approuvée |
| Techniques de découpe et de revêtement | État des bords, défauts visibles et aspect du revêtement | Exigences de production spécifiques à l'application |
| Marquage et identification | Code de l'outil, dimensions et informations sur le lot, le cas échéant | Confirmation de la commande et spécifications d'emballage |
Mesure et traçabilité des lots
Les systèmes de mesure optique, les équipements de contrôle des outils et les jauges dimensionnelles adaptées sont choisis en fonction de la caractéristique à contrôler.
Mesure optique
Vérification du profil et des cotes des éléments de découpe spécifiés.
Vérification du faux-rond
Contrôle de la concentricité sur la base des exigences convenues pour le produit.
Inspection des bords
Examen approfondi de l'état de la face d'extrémité, des angles et du tranchant.
Identification des lots
Les informations relatives à la commande, au produit et au lot sont associées lorsque cela est nécessaire pour assurer la continuité de l'approvisionnement.
Procédé d'emballage de protection
Les fraises finies sont protégées afin de limiter le contact entre les arêtes de coupe et de garantir une identification claire des produits pendant le stockage et le transport.

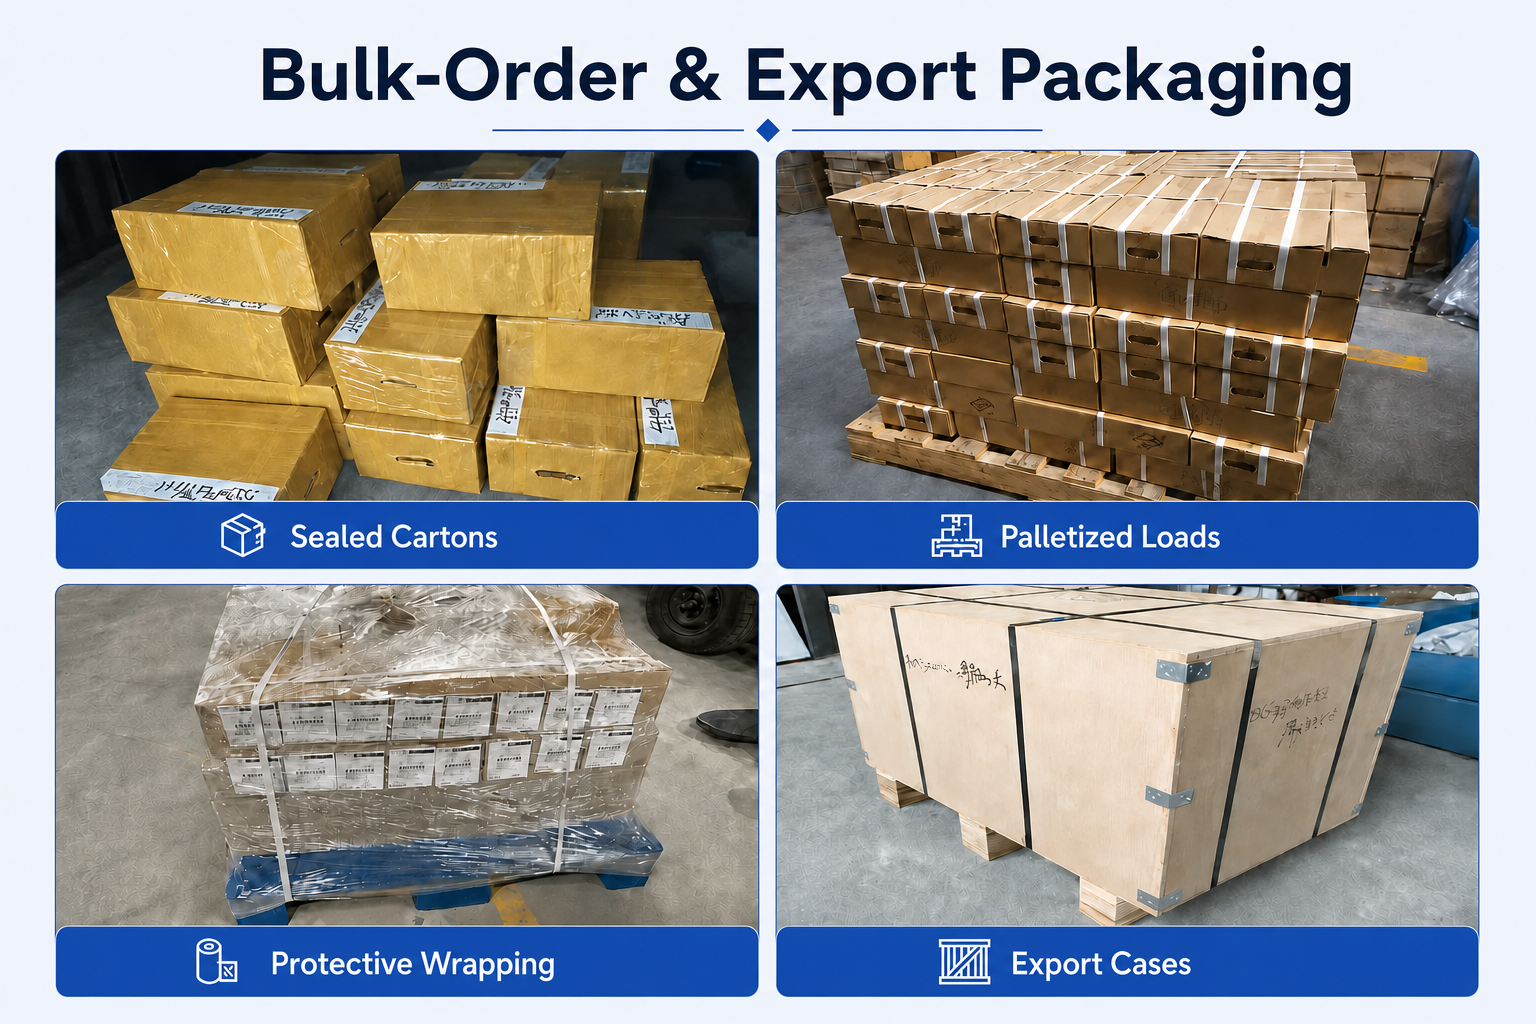
Emballage pour commandes en gros et exportation
Les expéditions en vrac peuvent être organisées à l'aide de cartons renforcés, d'emballages de protection, d'un chargement sur palettes ou de caisses d'exportation, en fonction de la quantité commandée, du poids de l'envoi et des exigences de transport convenues.
Coordination des livraisons
La finalisation de la production, le mode d'emballage et les modalités d'expédition sont confirmés conformément à la commande validée. Les options d'expédition (par coursier, par avion, par voie maritime ou selon les instructions du client) peuvent être examinées en fonction du volume de l'envoi et de sa destination. Le délai de livraison définitif est confirmé une fois que les spécifications du produit, la quantité et les exigences d'emballage ont été validées.
FAQ sur les produits et leurs applications
Answers to common questions about selecting and applying the HRC55 2-Flute Solid Carbide Tapered Ball Nose End Mill for 3D Woodworking.
What materials is this tapered ball nose end mill intended to machine?
Why use a tapered ball-nose design for 3D woodworking?
What woodworking operations are suitable?
Does HRC55 describe the hardness of the wood?
How can burning and poor surface finish be reduced?
Can the taper angle and tip radius be customized?
FAQ sur les commandes et la personnalisation
Information for distributors, tooling brands and customers requesting standard or application-specific ball-nose configurations.
What standard sizes are available?
Can non-standard dimensions or geometry be manufactured?
Proposez-vous le marquage OEM et le conditionnement sous marque de distributeur ?
What information is required for an accurate quotation?
Téléchargements techniques
Use the following references for product selection and starting cutting-data review.
Catalogue de fraises en carbure monobloc
Review related ball-nose, square-end, corner-radius and application-specific end mill series.
Guide des vitesses et des avances des fraises en bout
Access reference starting parameters for application review and controlled machining trials.
Vous avez besoin d'informations sur les tailles, les prix ou les options personnalisées ?
Veuillez nous indiquer le type d'outil requis, ses dimensions, les quantités, le matériau de la pièce à usiner ainsi que toute exigence spécifique à un équipementier ou toute demande sur mesure. Nous vous confirmerons les caractéristiques techniques adaptées, la disponibilité, le délai de livraison et les détails du devis.
Les croquis, les listes de dimensions et les photos de référence sont les bienvenus.