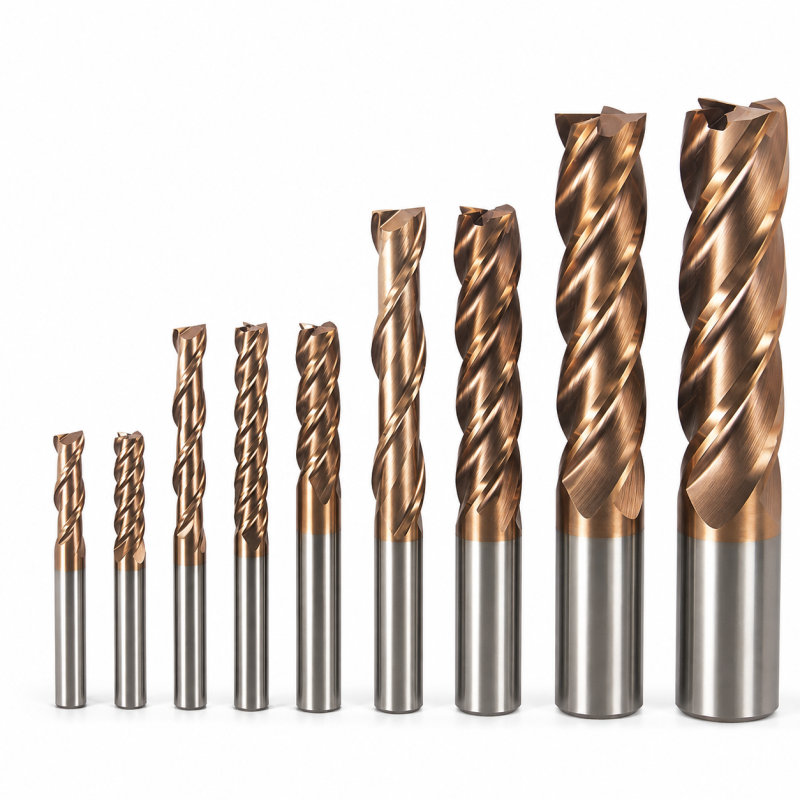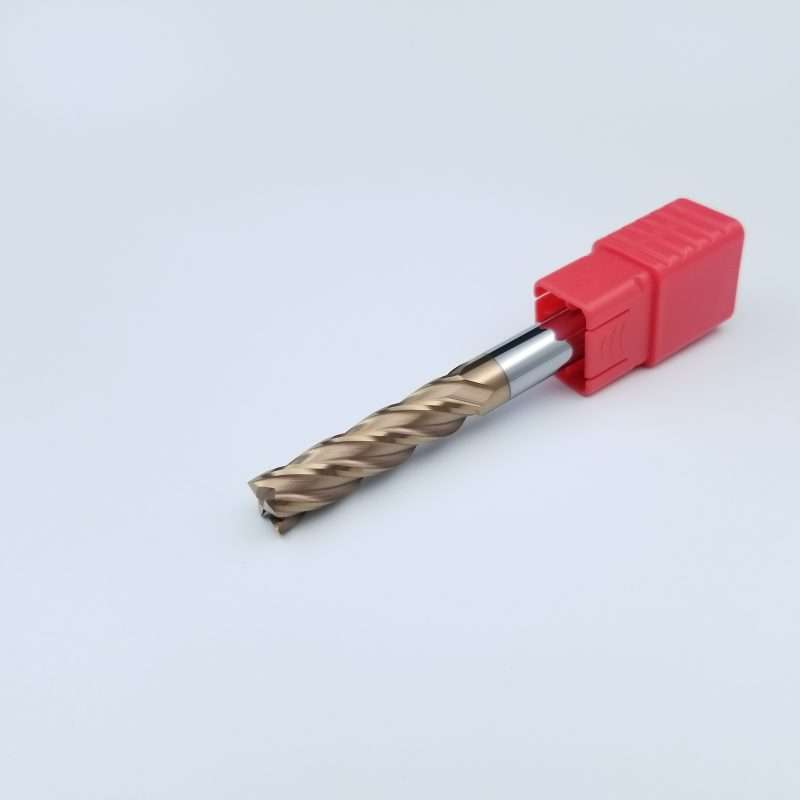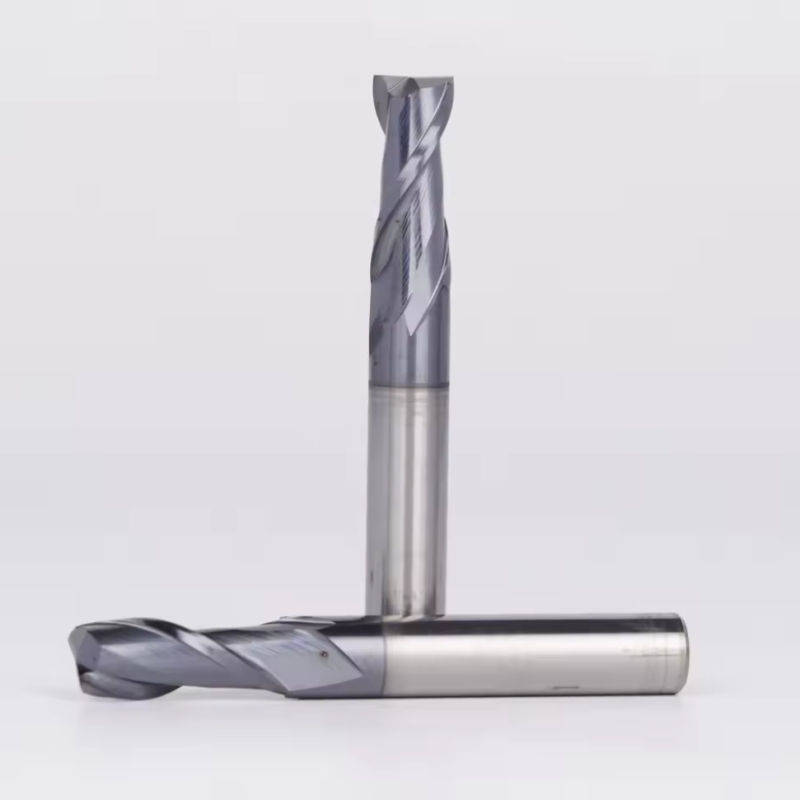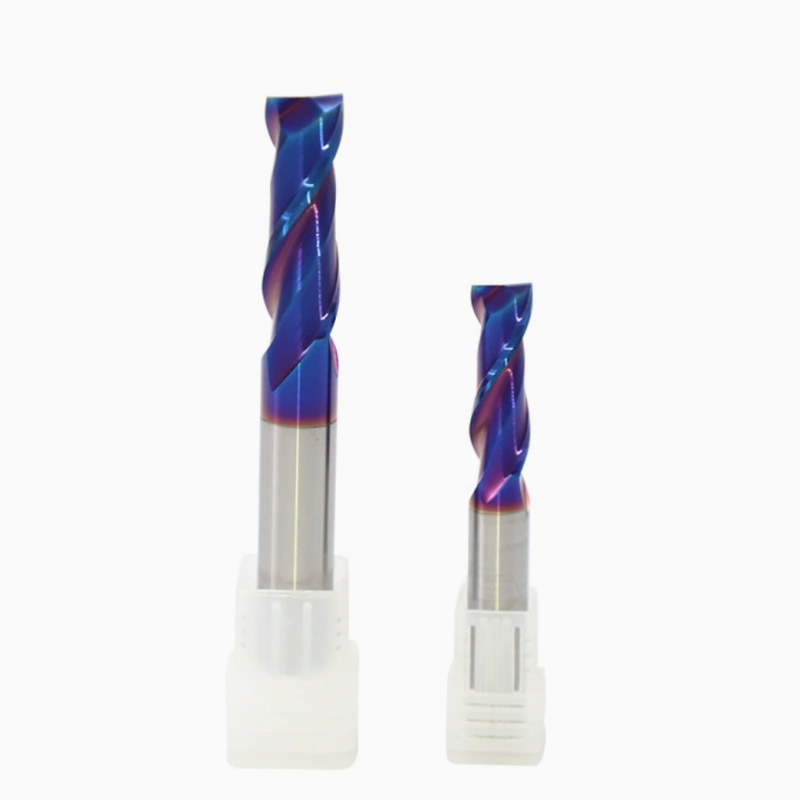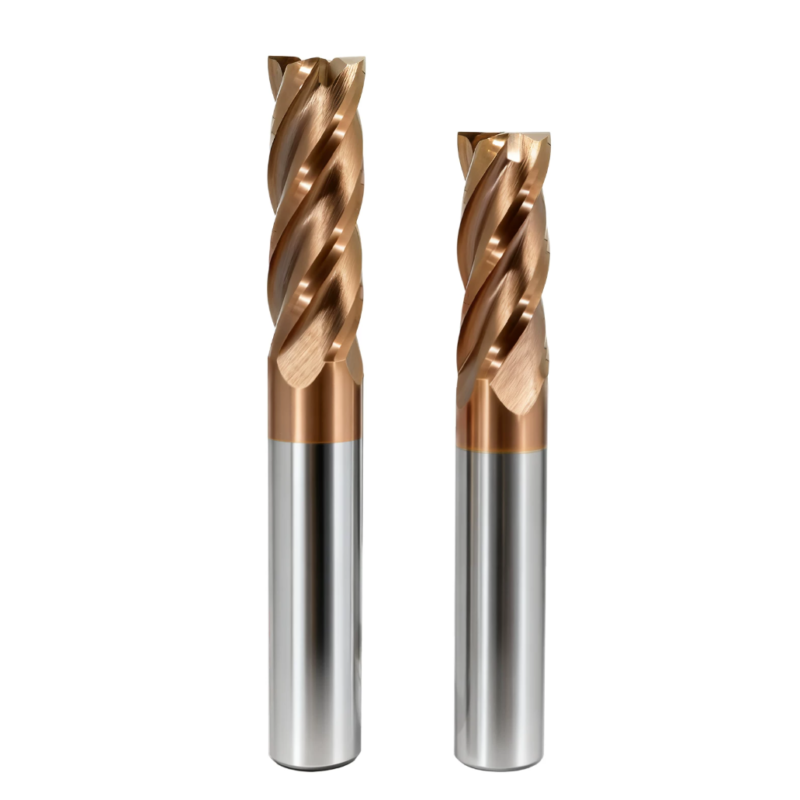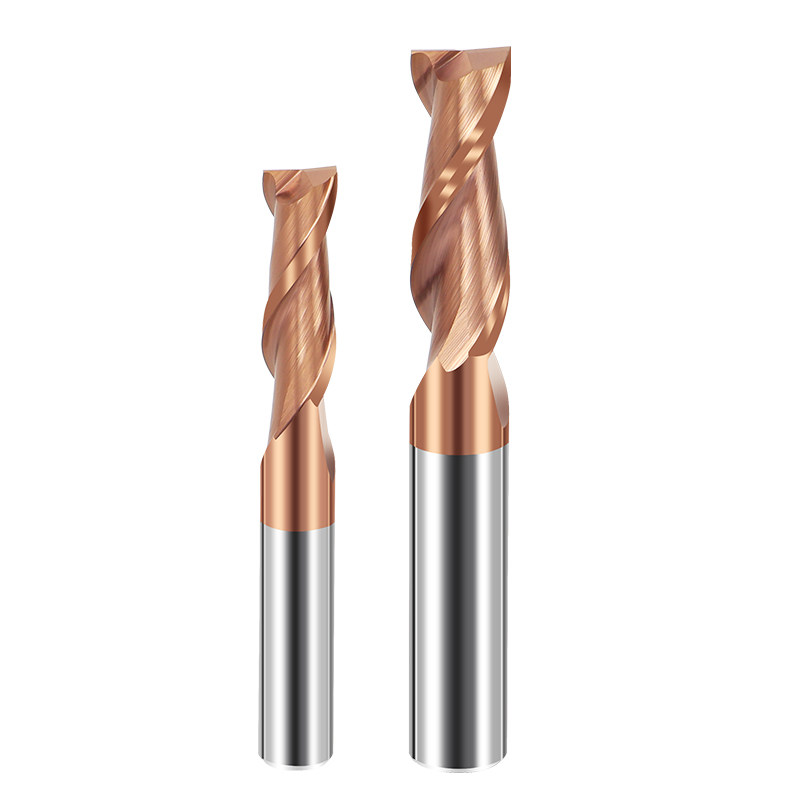


Dao phay ngón đầu phẳng hợp kim nguyên khối 2 me HRC55 cho thép
Dao phay đầu vuông 2 rãnh bằng cacbua nguyên khối, dùng để phay rãnh, phay rãnh chốt và phay cạnh trên thép cacbon, thép hợp kim và thép đã qua xử lý nhiệt.
Cắt rãnh trên thép
Quá trình thải chip hiệu quả
Phay rãnh chốt
Các khe có đáy phẳng chính xác
Phay cạnh
Cắt thành bên ổn định
Cấu hình thép
Phay chống mài mòn
Tổng quan về dao phay đầu vuông bằng cacbua nguyên khối 2 rãnh HRC55 dành cho thép
Cái HRC55 - Dao phay đầu bằng cacbua 2 lưỡi được thiết kế dành cho tạo rãnh, phay rãnh chìa, phay cạnh và phay tạo hình bằng thép. Các rãnh dẫn phoi rộng giúp thoát phoi hiệu quả, trong khi các cạnh cắt cân bằng và Lớp phủ TiSiN có khả năng chống mài mòn và chịu nhiệt. Đây là một cắt giữa dụng cụ, để có thể đâm sâu hoặc tiếp cận dần vào phôi. Đường kính tiêu chuẩn: Ø1–Ø20 mm.
Cấu hình chính
2 rãnh cho khoảng trống chip
Hai rãnh rộng mang lại không gian chứa phoi lớn hơn so với thiết kế 4 rãnh, phù hợp cho các thao tác tạo rãnh và các đường cắt có độ ăn sâu cao trên thép.
Dòng thép có độ cứng lên đến 55 HRC
Được khuyến nghị sử dụng cho độ cứng tối đa 50 HRC, với quá trình hoàn thiện nhẹ có thể đạt đến 55 HRC. Vui lòng xác nhận loại thép và điều kiện gia công.
Phủ TiSiN
Lớp phủ chịu nhiệt và chống mài mòn dùng trong gia công thép.
Thiết kế cắt giữa
Hỗ trợ phương pháp gia công chìm và phương pháp gia công dốc. Giảm tốc độ tiến dao khi gia công chìm.
Chi tiết thiết kế
Hình học tiên tiến và cân bằng
Cả hai mép cắt đều hướng về phía tâm, do đó dụng cụ có thể lao xuống và trượt dọc theo bề mặt thép. Các mép được gia cố giúp cân bằng độ sắc nét và độ bền của cạnh để đảm bảo quá trình phay ổn định. Các dụng cụ được mài trên máy mài CNC 5 trục của WALTER và được kiểm tra bằng thiết bị kiểm tra của ZOLLER và OMEGA.


Rãnh rộng & Khoảng trống thoát phoi
Các rãnh xoắn rộng với một Góc xoắn 35° cung cấp không gian chip dồi dào cho tạo rãnh, phay rãnh chìa và gia công định hình bằng thép, giúp giảm tình trạng mảnh vụn tích tụ trong các khe.
TiSiN – Chống nóng và chống mài mòn
Lớp phủ TiSiN mang lại khả năng chịu nhiệt và chống mài mòn dùng cho gia công thép và giúp duy trì tuổi thọ dụng cụ ổn định giữa các lô sản phẩm. Không dùng cho nhôm.

Các công đoạn phay
Điều này dao phay rãnh bằng cacbua được thiết kế dành cho các rãnh thép và rãnh chìa. Sản phẩm này cũng hỗ trợ phay vai và dao phay đầu định hình thép các ứng dụng.
Mẹo: Hãy giảm tốc độ tiến dao khi cắt chìm hoặc cắt dốc vào thép, đồng thời kiểm tra kỹ các điều kiện gia công phù hợp với loại thép của bạn.
Các loại vật liệu phôi được khuyến nghị
| ISO | Nhóm vật liệu | Các vật liệu thông dụng | Độ cứng | Tính phù hợp |
|---|---|---|---|---|
| P | Thép cacbon | Thép cacbon thông thường | Dưới 30 HRC | Tiểu học |
| P | Thép hợp kim | Các loại thép hợp kim được lựa chọn | Dưới 30 HRC | Xác nhận độ cứng |
| P | Thép công cụ | Các loại thép công cụ được lựa chọn | Hãy xác nhận với chúng tôi | Xem xét hồ sơ |
| H | Thép đã qua xử lý làm cứng sẵn | Các loại thép đã qua xử lý nhiệt sẵn được lựa chọn | 30–45 HRC | Xem xét hồ sơ |
| M / S / N / K | Thép không gỉ, Titan, Nhôm, Gang | — | — | Không nên |
Thông tin chi tiết về sản phẩm & Video
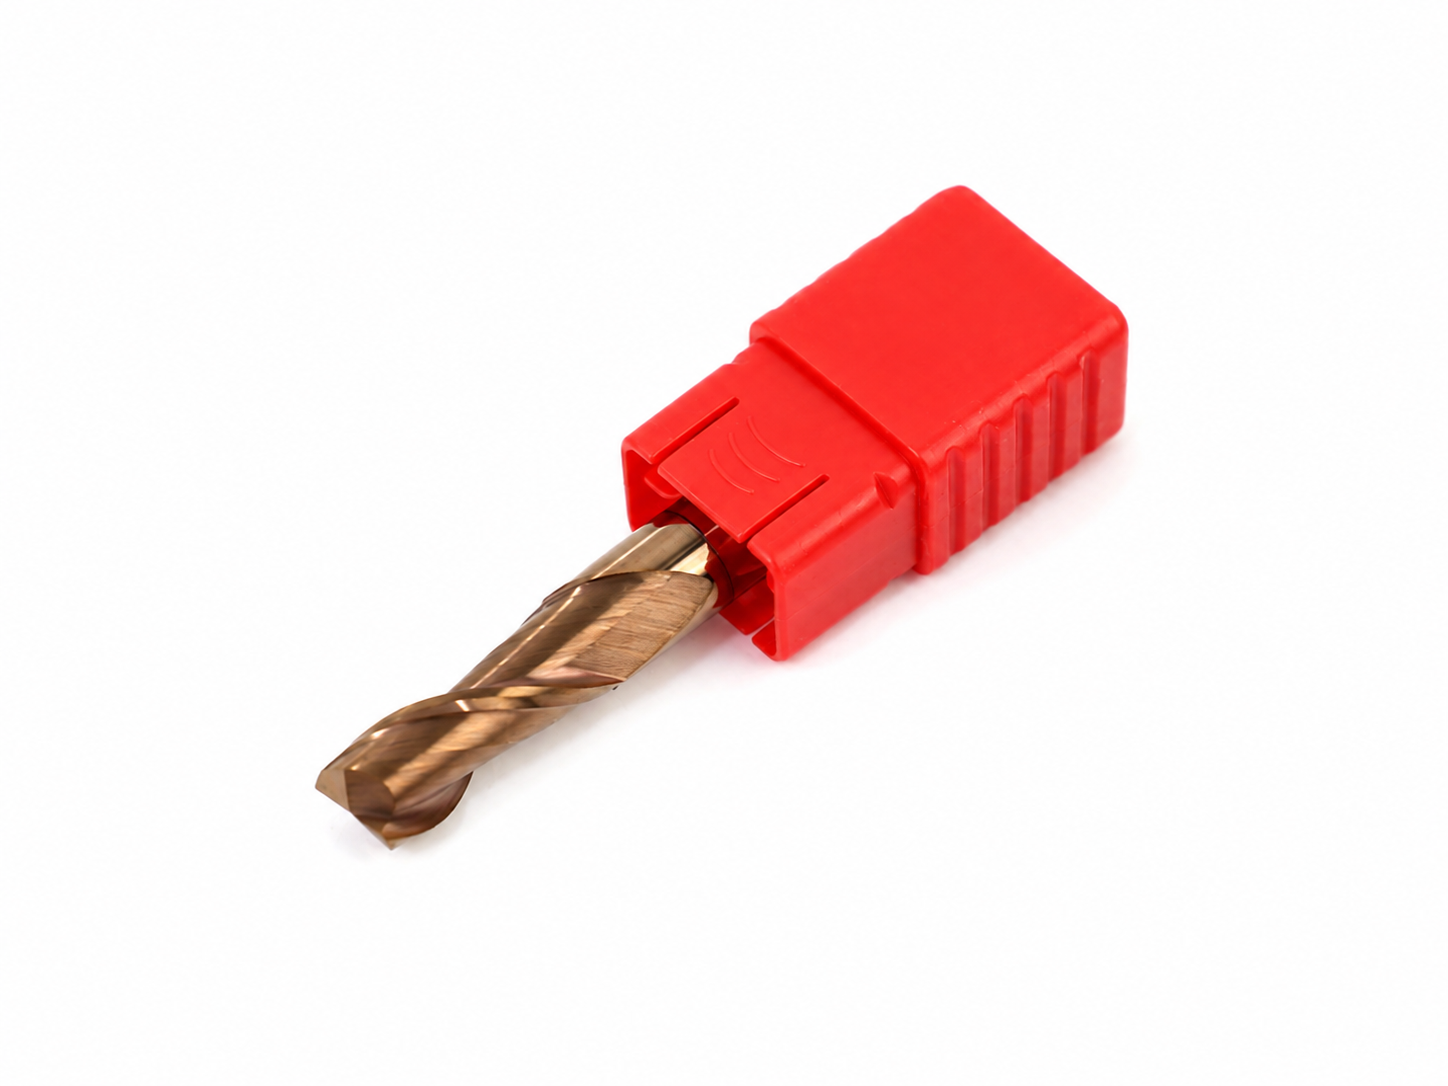
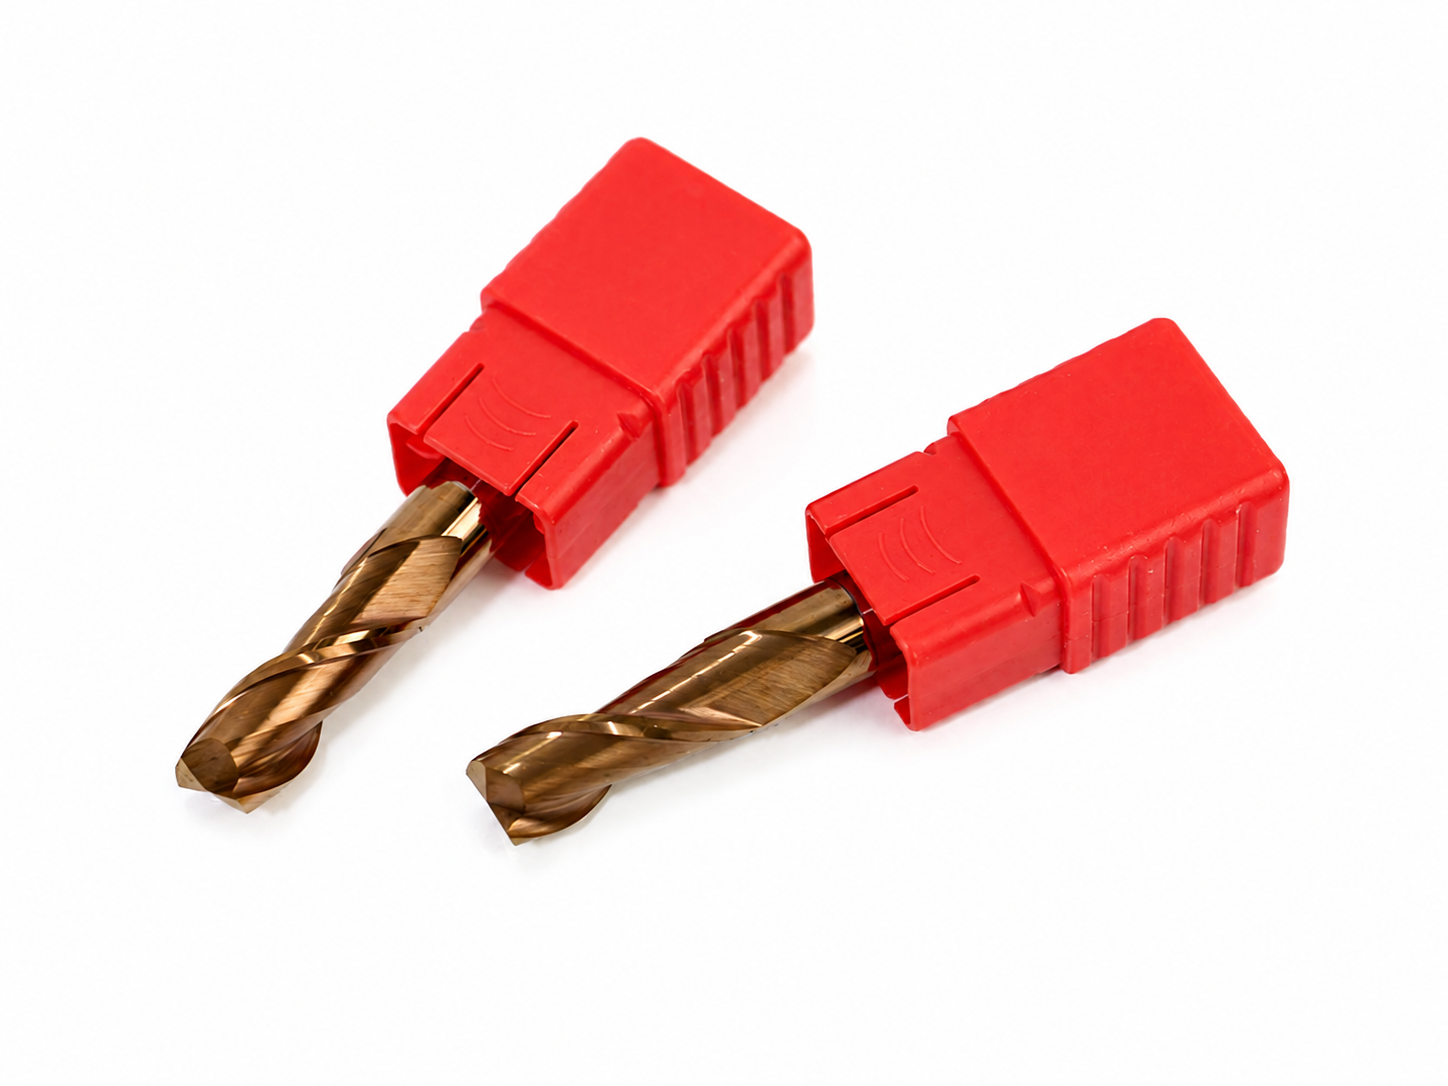
Bạn có muốn thử dụng cụ phay đầu này không?
Đơn hàng thử nghiệm từ 3–10 chiếc mỗi kích cỡ. Có thể đặt hàng các kích cỡ hỗn hợp và các tùy chọn OEM.
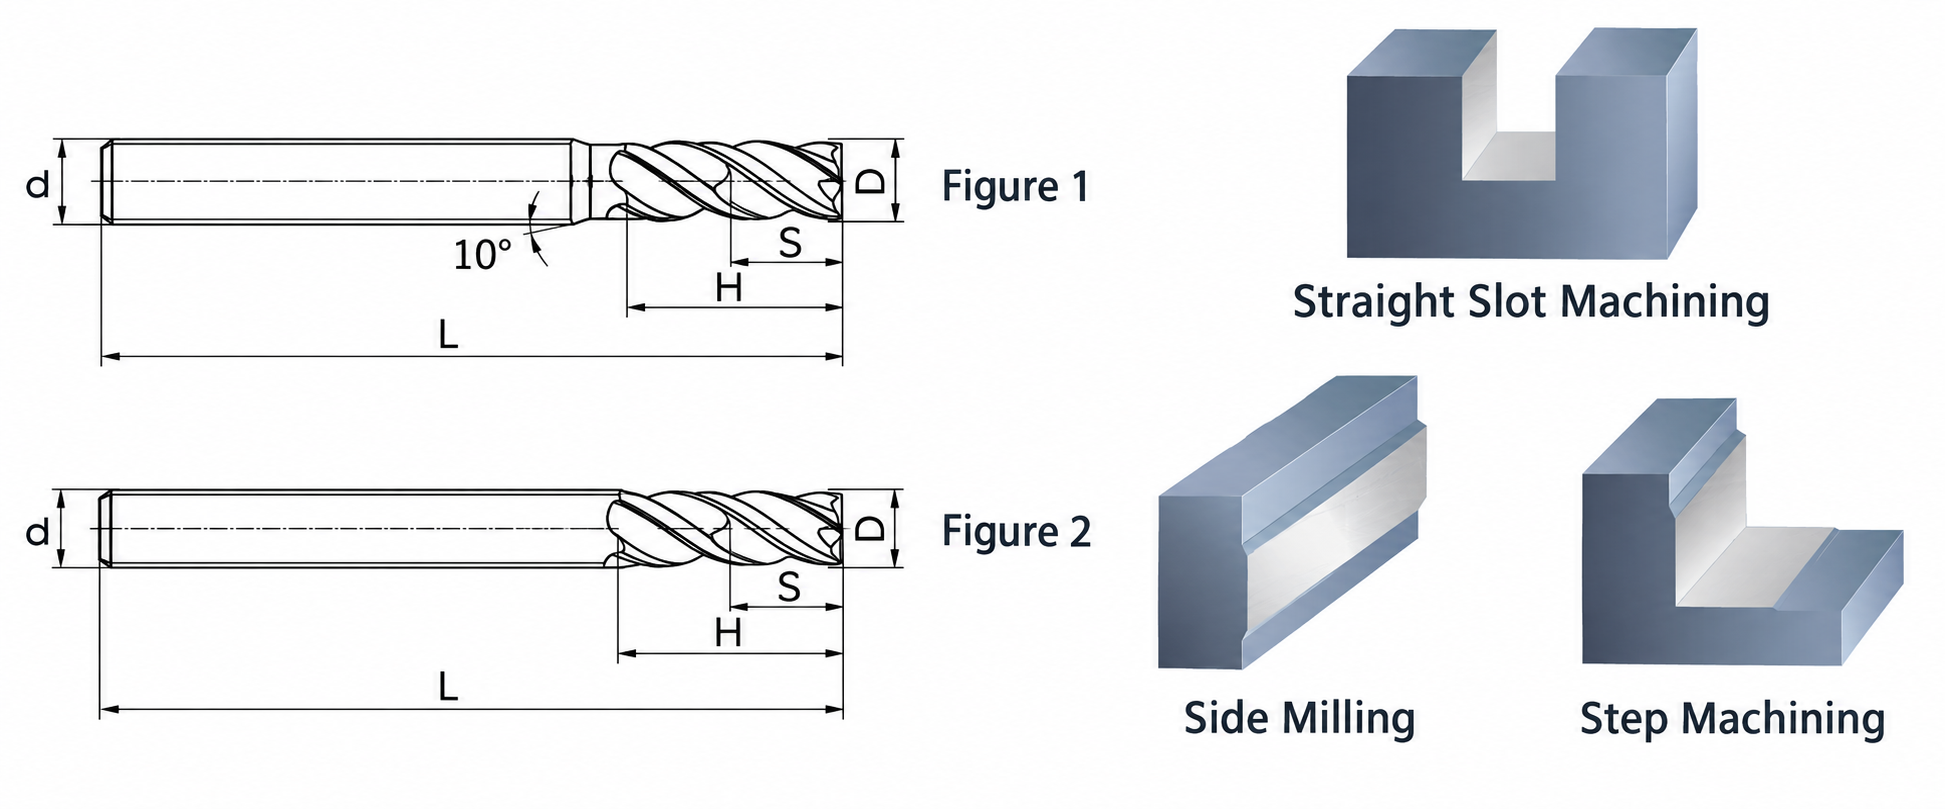
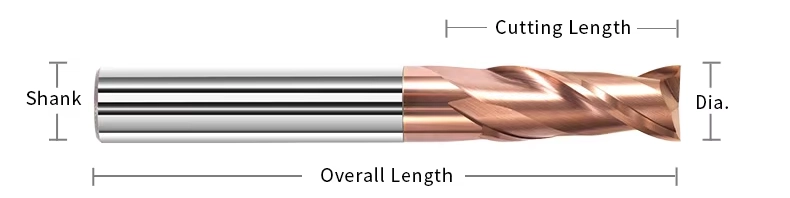
Kích thước và thuật ngữ của dụng cụ
Kích thước của HRC55 - Phay đầu vuông bằng hợp kim cứng 2 rãnh, phủ lớp TiSiN. Tất cả các số đo đều tính bằng mm.
Thông số kỹ thuật sản phẩm
Các thông số kỹ thuật chính của HRC55 - Phay đầu vuông 2 lưỡi có lớp phủ TiSiN. HRC55 là dòng sản phẩm dành cho các chi tiết có độ cứng lên đến 55 HRC.
| MẶT HÀNG | THÔNG SỐ KỸ THUẬT |
|---|---|
| Sản phẩm | HRC55 - Dao phay đầu vuông bằng hợp kim cứng nguyên khối 2 lưỡi |
| Tiền tố mã sản phẩm | HY-2F55 |
| Vật liệu dụng cụ | Cacbua vonfram rắn |
| Lớp phủ | TiSiN |
| Số me | 2 |
| Góc xoắn ốc | 35° |
| Loại đầu cuối | Góc vuông (góc nhọn); góc vát hoặc bán kính góc theo yêu cầu |
| Cắt giữa | Có (cắt tâm); có thể thực hiện cắt chìm và cắt nghiêng với tốc độ tiến dao giảm |
| Loại trục | Hình trụ, trơn |
| Độ cứng chi tiết gia công được khuyến nghị | Tối đa 50 HRC; gia công hoàn thiện nhẹ lên đến 55 HRC |
| Các vật liệu phù hợp | Thép cacbon, thép hợp kim, thép công cụ, thép đã qua xử lý nhiệt |
| Các thao tác được khuyến nghị | Tạo rãnh, phay rãnh chìa, phay cạnh, phay tạo hình, phay chìm và phay dốc |
| Không nên | Thép không gỉ, titan, nhôm, gang; thép tôi cứng có độ cứng trên 55 HRC |
Kích thước tiêu chuẩn
Các kích thước tiêu chuẩn từ Ø1 đến Ø20 mm dùng để tạo rãnh và phay rãnh chốt trên thép. Thông số kỹ thuật được ghi như sau: Đường kính lưỡi cắt × chiều dài rãnh × đường kính thân lưỡi × chiều dài tổng thể (mm). Có thể cung cấp kích thước theo yêu cầu.
Cuộn xuống để xem tất cả các kích cỡ. Tất cả các kích thước được tính bằng mm. DC = đường kính cắt; APMX = chiều dài rãnh; DCON = đường kính thân dao; OAL = chiều dài tổng thể.
| THÔNG SỐ KỸ THUẬT | DC | APMX | DCON | OAL |
|---|---|---|---|---|
| Ø1 × 3 × Ø4 × 50 | 1 | 3 | 4 | 50 |
| Ø1,5 × 4 × Ø4 × 50 | 1.5 | 4 | 4 | 50 |
| Ø2 × 5 × Ø4 × 50 | 2 | 5 | 4 | 50 |
| Ø2,5 × 6 × Ø4 × 50 | 2.5 | 6 | 4 | 50 |
| Ø3 × 8 × Ø3 × 50 | 3 | 8 | 3 | 50 |
| Ø3 × 8 × Ø4 × 50 | 3 | 8 | 4 | 50 |
| Ø3,5 × 10 × Ø4 × 50 | 3.5 | 10 | 4 | 50 |
| Ø4 × 10 × Ø4 × 50 | 4 | 10 | 4 | 50 |
| Ø5 × 13 × Ø6 × 50 | 5 | 13 | 6 | 50 |
| Ø6 × 15 × Ø6 × 50 | 6 | 15 | 6 | 50 |
| Ø7 × 20 × Ø8 × 60 | 7 | 20 | 8 | 60 |
| Ø8 × 20 × Ø8 × 60 | 8 | 20 | 8 | 60 |
| Ø9 × 25 × Ø10 × 75 | 9 | 25 | 10 | 75 |
| Ø10 × 25 × Ø10 × 75 | 10 | 25 | 10 | 75 |
| Ø11 × 30 × Ø12 × 75 | 11 | 30 | 12 | 75 |
| Ø12 × 30 × Ø12 × 75 | 12 | 30 | 12 | 75 |
| Ø14 × 45 × Ø14 × 100 | 14 | 45 | 14 | 100 |
| Ø16 × 45 × Ø16 × 100 | 16 | 45 | 16 | 100 |
| Ø18 × 45 × Ø18 × 100 | 18 | 45 | 18 | 100 |
| Ø20 × 45 × Ø20 × 100 | 20 | 45 | 20 | 100 |
Các kích cỡ có chiều dài mở rộng (Nhấp để mở rộng / thu gọn)
| THÔNG SỐ KỸ THUẬT | DC | APMX | DCON | OAL |
|---|---|---|---|---|
| Ø4 × 16 × Ø4 × 75 | 4 | 16 | 4 | 75 |
| Ø5 × 18 × Ø5 × 75 | 5 | 18 | 5 | 75 |
| Ø6 × 24 × Ø6 × 75 | 6 | 24 | 6 | 75 |
| Ø6 × 30 × Ø6 × 100 | 6 | 30 | 6 | 100 |
| Ø6 × 45 × Ø6 × 150 | 6 | 45 | 6 | 150 |
| Ø8 × 25 × Ø8 × 75 | 8 | 25 | 8 | 75 |
| Ø8 × 35 × Ø8 × 100 | 8 | 35 | 8 | 100 |
| Ø8 × 50 × Ø8 × 150 | 8 | 50 | 8 | 150 |
| Ø10 × 40 × Ø10 × 100 | 10 | 40 | 10 | 100 |
| Ø10 × 55 × Ø10 × 150 | 10 | 55 | 10 | 150 |
| Ø12 × 45 × Ø12 × 100 | 12 | 45 | 12 | 100 |
| Ø12 × 55 × Ø12 × 150 | 12 | 55 | 12 | 150 |
| Ø13 × 45 × Ø14 × 150 | 13 | 45 | 14 | 150 |
| Ø14 × 70 × Ø14 × 150 | 14 | 70 | 14 | 150 |
| Ø16 × 80 × Ø16 × 150 | 16 | 80 | 16 | 150 |
| Ø18 × 80 × Ø18 × 150 | 18 | 80 | 18 | 150 |
| Ø20 × 80 × Ø20 × 150 | 20 | 80 | 20 | 150 |
Thông số cắt tham khảo
Giá trị ban đầu cho Dao phay thép 2 lưỡi được phủ TiSiN. Kiểm tra tốc độ và tốc độ tiến dao dựa trên đường kính, độ cứng, độ cứng vững của máy và độ ăn dao.
| VẬT LIỆU PHẦN LÀM VIỆC | ĐỘ CỨNG | Vc (m/phút) | HOẠT ĐỘNG THAM CHIẾU |
|---|---|---|---|
| Thép cacbon / Thép hợp kim | Dưới 30 HRC | 120–180 | Khoét rãnh (sử dụng đầu dưới), phay cạnh |
| Thép đã qua xử lý làm cứng sẵn | 30–45 HRC | 80–120 | Phay nhẹ, gia công hoàn thiện |
| Thép tôi cứng | 45–55 HRC | 40–70 | Hoàn thiện nhẹ, chỉ dành cho thử nghiệm |
Lượng vật liệu cắt trên mỗi răng và độ sâu cắt theo đường kính
| Ø (mm) | fz (mm/răng) | Ứng dụng SLOTTING | Phay cạnh ap | PHAY BÊN ae |
|---|---|---|---|---|
| 1 | 0.005–0.012 | ≤ 0,3 × D | ≤ 1 × D | 0,05–0,1 × D |
| 2 | 0.01–0.02 | ≤ 0,4 × D | ≤ 1,5 × D | 0,1–0,2 × D |
| 3 | 0.015–0.03 | ≤ 0,5 × D | ≤ 1,5 × D | 0,1–0,3 × D |
| 4–6 | 0.02–0.06 | ≤ 0,5 × D | ≤ 1,5 × D | 0,1–0,3 × D |
| 8–10 | 0.04–0.09 | ≤ 0,5 × D | ≤ 1,5 × D | 0,1–0,3 × D |
| 12–20 | 0.06–0.12 | ≤ 0,5 × D | ≤ 1,5 × D | 0,1–0,3 × D |
Tốc độ trục chính: n (vòng/phút) = Vc × 1000 ÷ (π × D) | Tốc độ tiến dao: Vf (mm/phút) = fz × 2 (rãnh) × n Các giá trị fz nêu trên áp dụng cho thép cacbon và thép hợp kim có độ cứng dưới 30 HRC. Cần giảm giá trị fz và độ sâu cắt khi gia công thép cứng hơn hoặc khi khoảng cách tiếp cận của dao cắt dài.
Điều khoản đặt hàng và cung ứng
Thông tin dành cho các nhà phân phối, nhà nhập khẩu và khách hàng OEM.
| MẶT HÀNG | THÔNG TIN |
|---|---|
| Số lượng đặt hàng tối thiểu (MOQ) | 3–10 chiếc mỗi kích cỡ; chấp nhận các kích cỡ hỗn hợp |
| Thời gian giao hàng tiêu chuẩn | 1–3 ngày đối với các mặt hàng có sẵn trong kho |
| Thời gian sản xuất theo đơn đặt hàng / OEM | 5–7 ngày sau khi được phê duyệt việc rút tiền |
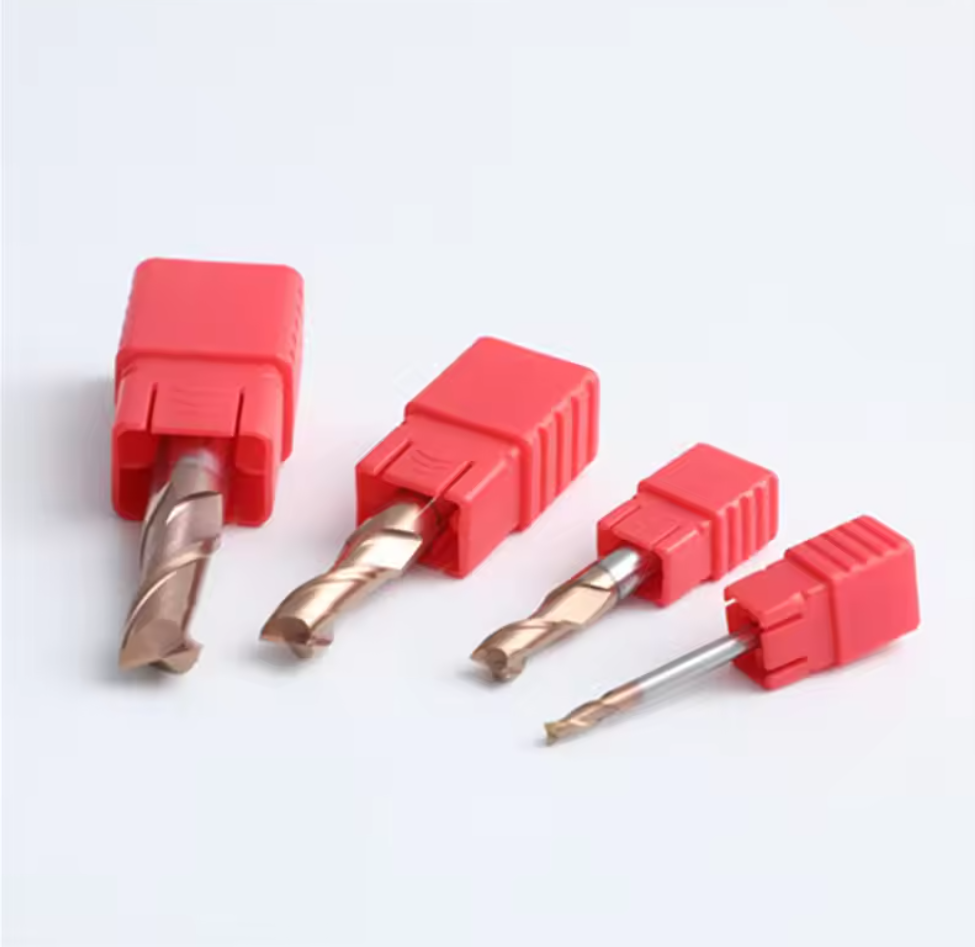
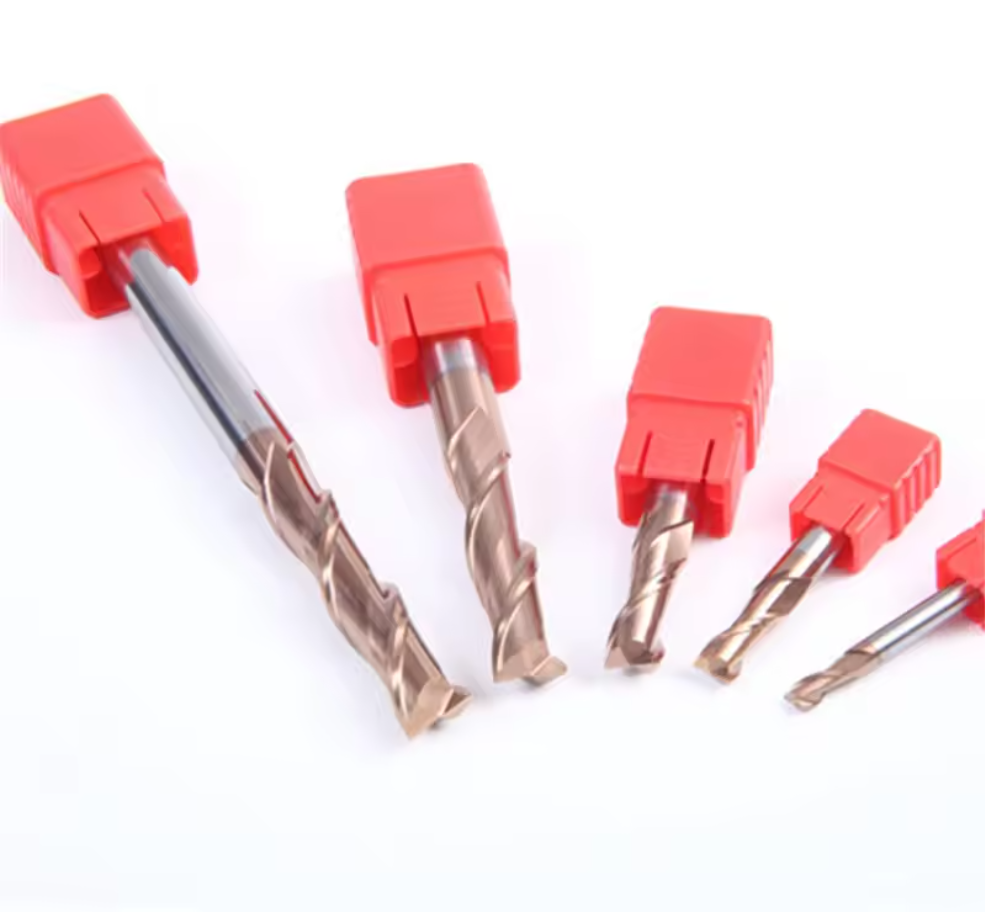
| Bao bì | Ống nhựa đơn lẻ |
| Các tùy chọn OEM | Khắc laser, hộp có in logo, nhãn mã vạch |
| Mẫu | Mẫu thử miễn phí, 2 chiếc mỗi cỡ; phí vận chuyển do khách hàng thanh toán |
| Kiểm tra | Kiểm tra theo lô bằng thiết bị của ZOLLER và OMEGA; báo cáo kiểm tra sẽ được cung cấp theo yêu cầu |
| Điều khoản thanh toán | Chuyển khoản (T/T), PayPal, tiền tệ địa phương, v.v. |
| Vận chuyển | Chuyển phát nhanh (DHL, FedEx, UPS) hoặc các tuyến vận chuyển chuyên dụng khác; Điều kiện thương mại quốc tế (Incoterms): EXW / FCA / CFR (CNF) |
Bạn cần kích thước tiêu chuẩn hay kích thước tùy chỉnh?
Vui lòng gửi thông tin về kích thước dụng cụ, loại thép và số lượng để nhận báo giá.
Kích thước và hình dạng tùy chỉnh
Tùy chỉnh dao phay đầu vuông 2 lưỡi HRC55 phủ TiSiN để gia công rãnh và rãnh chốt trên thép, với kích thước và hình dạng mép cắt theo bản vẽ hoặc mẫu.
| THÔNG SỐ | TÙY CHỌN TÙY CHỈNH |
|---|---|
| Đường kính cắt | Tiêu chuẩn Ø1–Ø20 mm; kích thước theo yêu cầu |
| Chiều dài sáo và chiều dài tổng thể | Chiều dài cắt tùy chỉnh, chiều dài vươn và chiều dài tổng thể (OAL) |
| Đường kính thân | Kích thước tiêu chuẩn hoặc kích thước được quy định trong bản vẽ |
| Hình học cắt | Các tùy chọn mài cạnh và đầu vuông 2 rãnh |
| Lớp phủ | TiSiN |
| Dung sai | Các kích thước giới hạn được xác định trên bản vẽ, còn tùy thuộc vào kết quả rà soát |
Dịch vụ OEM & Nhãn hiệu riêng
Dịch vụ in logo OEM, bao bì mang thương hiệu và cung ứng định kỳ cho các nhà phân phối và nhà nhập khẩu dụng cụ cắt.
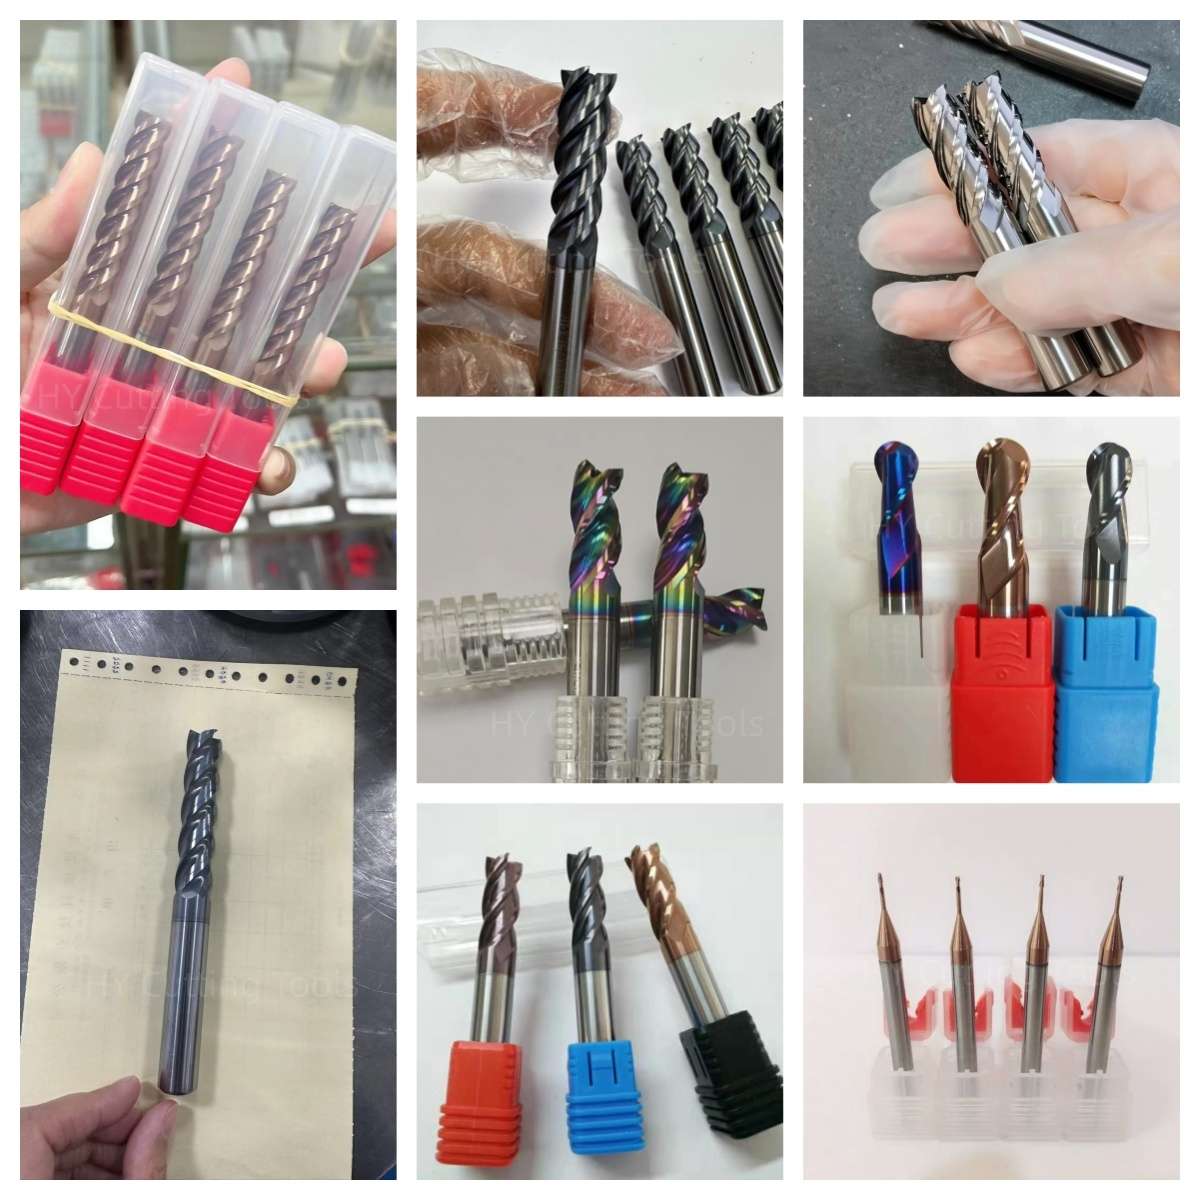
 Để tùy chỉnh kích thước và thiết kế thương hiệu, hãy khám phá Dịch vụ OEM và nhãn hiệu riêng.
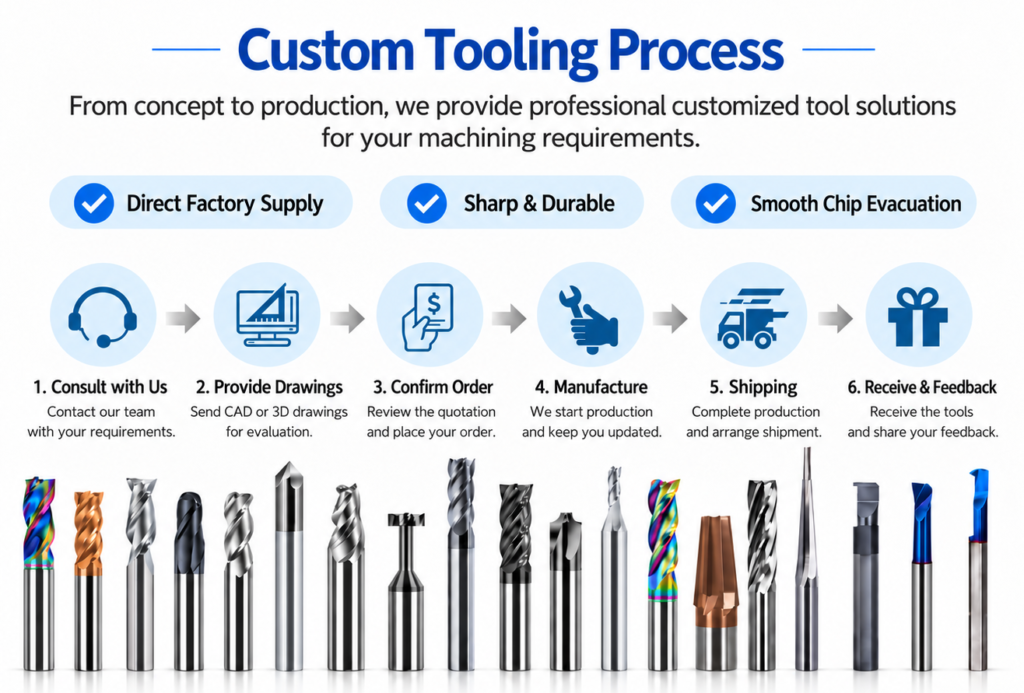
Quy trình xử lý đơn hàng
Từ việc rà soát thông số kỹ thuật đến sản xuất và cung ứng định kỳ.
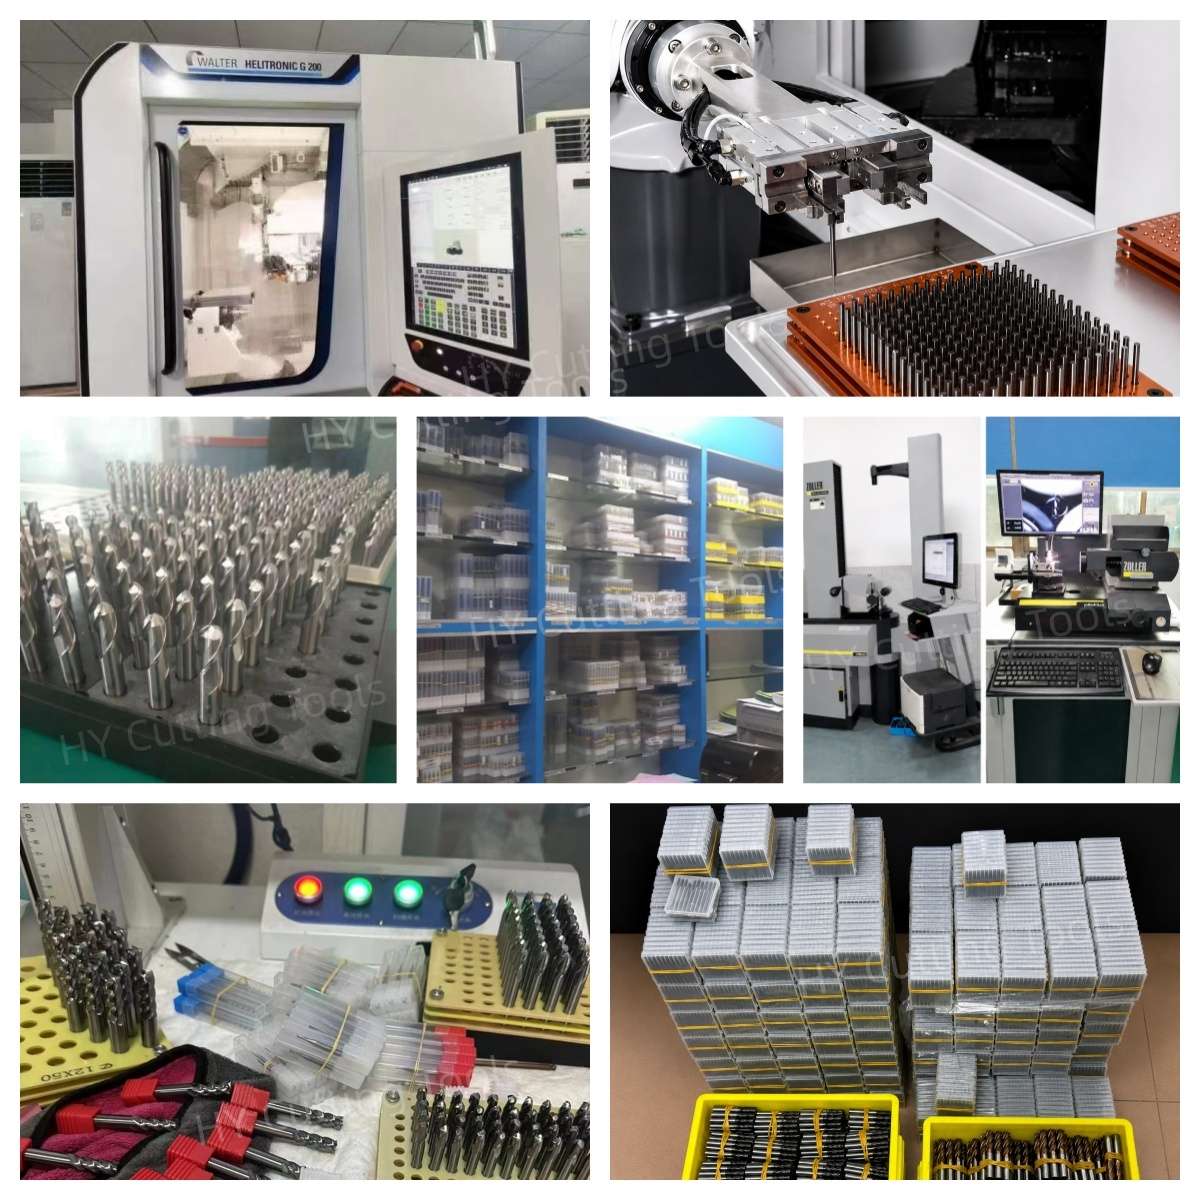
Kiểm soát chất lượng và cung ứng liên tục
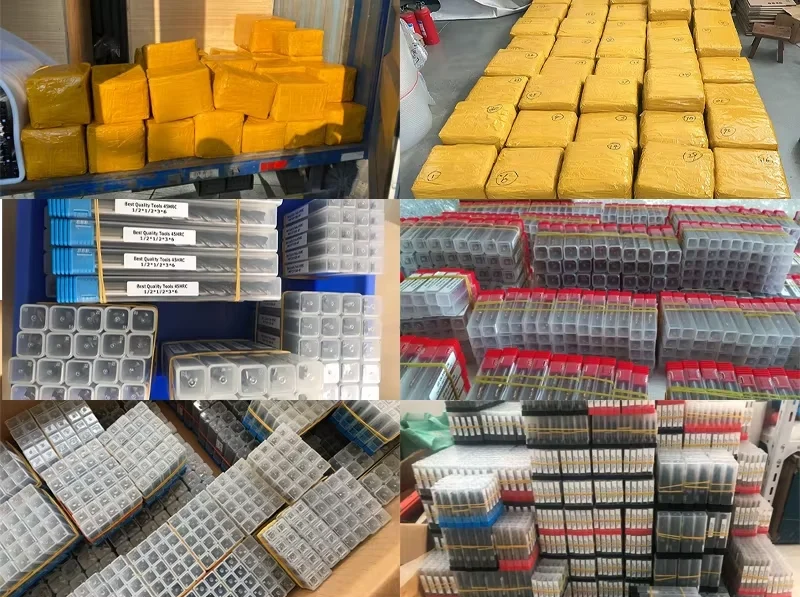
HY đảm bảo chất lượng ổn định cho các dao phay đầu vuông 2 lưỡi được phủ TiSiN với độ cứng HRC55 thông qua quá trình mài chính xác và kiểm tra chất lượng.
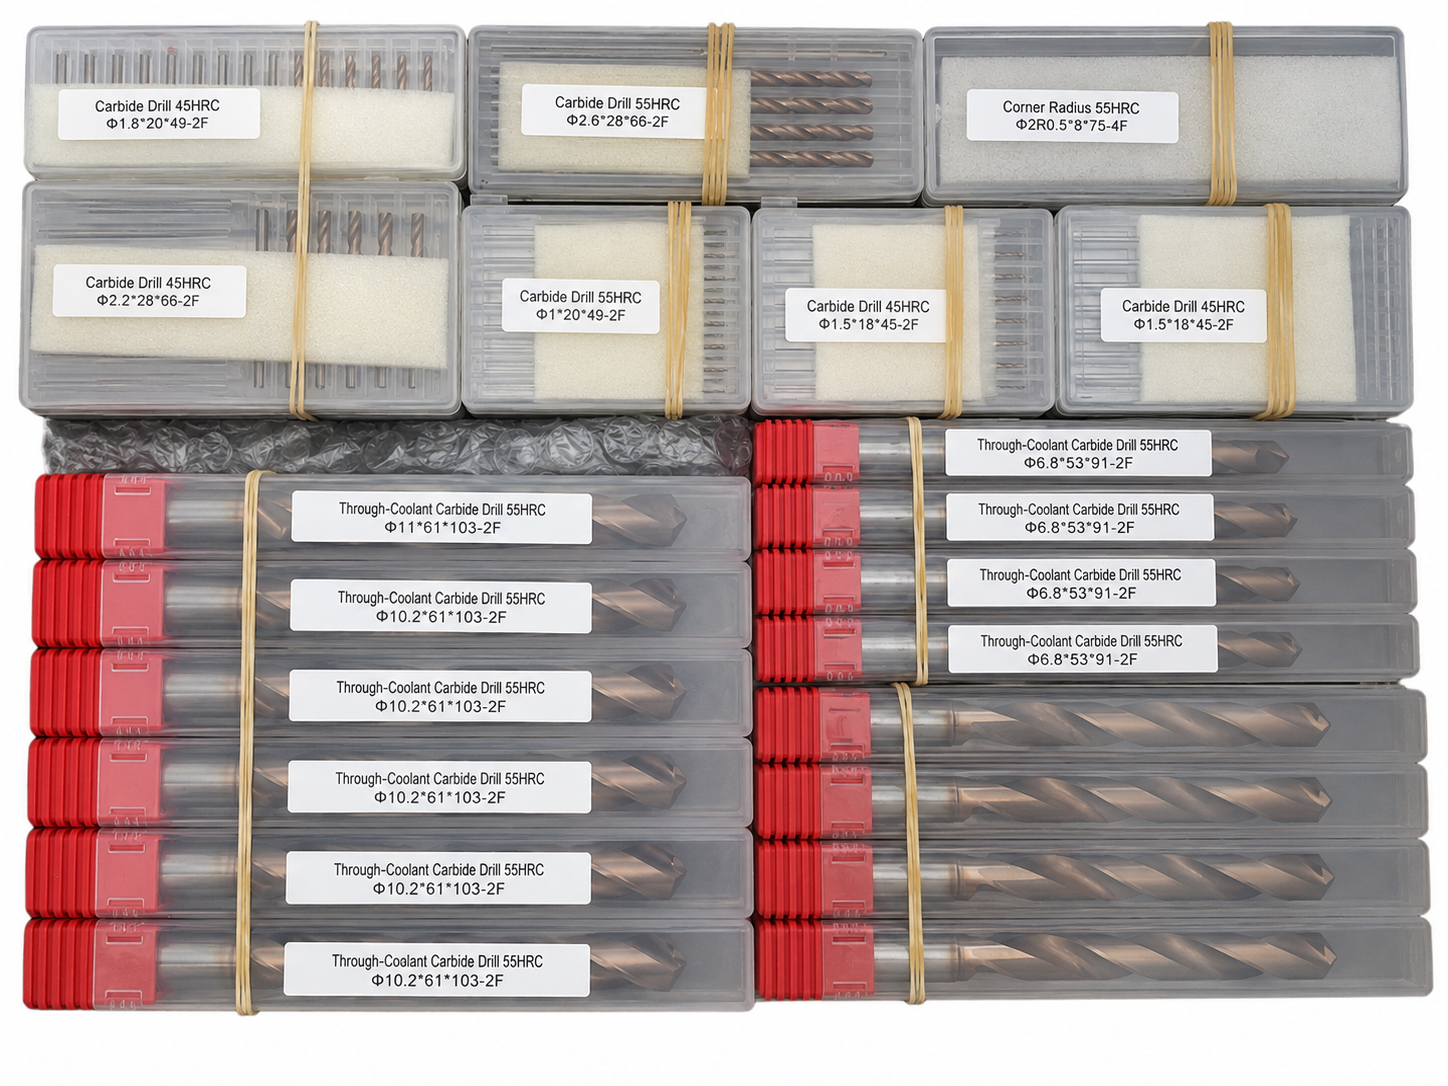
Đóng gói và Giao hàng
Bao bì bảo vệ và nhãn mác rõ ràng để đảm bảo việc giao hàng an toàn cho các đơn hàng tiêu chuẩn, đơn hàng có kích thước hỗn hợp và đơn hàng OEM.
Câu hỏi thường gặp & Tải xuống
Các câu trả lời cho những thắc mắc thường gặp về ứng dụng, kích thước và đặt hàng, cùng với các tài liệu tải xuống về dao phay đầu.
Câu hỏi thường gặp về sản phẩm và ứng dụng
Những hướng dẫn quan trọng về gia công rãnh trên thép và lựa chọn dao phay đầu.
Loại thép nào có thể gia công được bằng dao phay đầu tròn HRC55 này?
Chủ yếu là thép cacbon và thép hợp kim, cùng với một số ứng dụng cụ thể của thép đã được tôi cứng sẵn. Cần xác nhận loại vật liệu, độ cứng và điều kiện gia công.
Máy này có thể gia công thép có độ cứng lên đến 55 HRC không?
HRC55 là mức xếp hạng chung cho dòng sản phẩm, không phải là sự đảm bảo cho mọi ứng dụng. Tính phù hợp phụ thuộc vào loại thép, đường kính dao cắt, các thông số cắt và độ cứng vững của máy.
Tại sao lại chọn 2 rãnh thay vì 4 rãnh cho thép?
Dao phay hai lưỡi cung cấp không gian phôi rộng hơn cho các đường rãnh và các đường cắt có độ ăn sâu cao hơn. Dao phay bốn lưỡi có thể phù hợp với một số công đoạn phay cạnh và hoàn thiện nhất định.
Phay đầu này có phù hợp để gia công rãnh và rãnh chốt không?
Đúng vậy. Hình dạng đầu vuông phù hợp để gia công các rãnh thép, rãnh chốt, phay cạnh và các chi tiết có đáy phẳng. Hãy điều chỉnh độ sâu cắt và các thông số cho phù hợp với ứng dụng cụ thể.
Máy có thể khoét sâu hoặc cắt các rãnh có chiều rộng toàn bộ không?
Có thể thực hiện rãnh toàn chiều rộng nếu đảm bảo các điều kiện cắt và hệ thống thoát phoi phù hợp. Hãy xác nhận hình dạng cắt tâm trước khi bắt đầu cắt.
Câu hỏi thường gặp về đặt hàng và tùy chỉnh
Tình trạng sẵn có về kích thước, các tùy chọn OEM và yêu cầu báo giá.
Có những kích cỡ nào?
Đường kính tham chiếu dao động từ Ø1–Ø20 mm, với các tùy chọn loại tiêu chuẩn và loại dài. Vui lòng xác nhận chiều dài rãnh, kích thước trục, chiều dài tổng thể và tình trạng hàng có sẵn.
Có cung cấp kích thước tùy chỉnh và in logo OEM không?
Đúng vậy. Các thông số kích thước tùy chỉnh, hình dạng cạnh, khắc laser và bao bì mang nhãn hiệu riêng có thể được xem xét dựa trên bản vẽ, thông số kỹ thuật và số lượng đặt hàng.
Cần những thông tin nào để lập báo giá?
Vui lòng cung cấp các thông số về kích thước, số lượng, loại thép, độ cứng và ứng dụng gia công. Nếu có, vui lòng đính kèm bản vẽ hoặc các yêu cầu của nhà sản xuất thiết bị gốc (OEM).
Tài liệu kỹ thuật để tải xuống
Danh mục và các thông số tham chiếu ban đầu cho dao phay đầu bằng hợp kim cứng nguyên khối.
Catalog dao phay ngón hợp kim nguyên khối
Các loại dao phay, cấp độ độ cứng, số rãnh và kích thước.
Hướng dẫn về tốc độ và bước tiến của dao phay đầu tròn
Tốc độ cắt, tải phoi và các hướng dẫn về vùng tiếp xúc.
Bạn cần biết thông tin về kích cỡ, giá cả hoặc các tùy chọn đặt hàng theo yêu cầu?
Vui lòng gửi thông số kỹ thuật và số lượng để nhận báo giá.
- Kích thước tiêu chuẩn
- Các lệnh xét xử sơ thẩm nhỏ
- Các kích cỡ khác nhau
- OEM & Dụng cụ theo yêu cầu
Xem mã QR – Liên hệ bộ phận bán hàng qua WeChat
Quét mã để liên hệ với chúng tôi trên WeChat.
Quét mã để liên hệ với chúng tôi trên WeChat.