
Como escolher ferramentas de corte HSS: tipos, materiais e aplicações
Para saber como escolher ferramentas de corte HSS, é preciso partir da operação e da peça a ser usinada — e não da cor da superfície, seja ela dourada, preta ou bronze.
A perfuração, a rosqueamento, o alargamento e a fresagem exercem cargas diferentes sobre a aresta. Este guia reúne o tipo de ferramenta, a classe de HSS, a geometria, as dimensões e a opção de acabamento — e explica em que casos o metal duro pode ser mais econômico.
Como escolher ferramentas de corte HSS: Tabela de seleção rápida
Defina a aplicação antes de comparar códigos de catálogo ou preços. A gama de aplicações e os dados de corte exatos do fabricante da ferramenta têm prioridade.
| Questão de seleção | O que verificar | Por que isso é importante |
|---|---|---|
| Qual operação? | Perfuração, rosqueamento, alargamento, fresagem, escareamento, brocagem ou corte de perfil | Determina o tipo básico da ferramenta e a geometria de corte |
| Qual peça? | Tipo de material, dureza, tratamento térmico e abrasividade | Controla a resistência das bordas, a dureza a quente e os requisitos de resistência ao desgaste |
| Qual material HSS? | Aço rápido (HSS) convencional, como o M2; aço rápido com liga de cobalto, como o M35 ou o M42; ou uma classe adequada de PM-HSS | Equilibra tenacidade, dureza a quente, resistência ao desgaste e custo |
| Que recurso? | Furo passante/cego, profundidade, interrupção, perfil, tolerância e direção da limalha | Alterações nos requisitos relativos à ranhura, ponta, chanfro, hélice e folga |
| Quais dimensões? | Diâmetro, comprimento de corte, alcance, haste, norma e tolerância | Controles de ajuste, rigidez, acesso e dimensões das características acabadas |
| Qual superfície? | Tratamento de brilho, óxido a vapor, TiN, TiCN, TiAlN ou outro tratamento validado | Afeta o atrito, a adesão, o aquecimento e o desgaste |
| Qual máquina? | Manual ou CNC, condição do fuso, porta-ferramenta, excentricidade, fluido de refrigeração e tamanho do lote | Determina se a tenacidade do HSS ou a produtividade do carboneto agregam mais valor |
Deslize horizontalmente para visualizar a tabela completa.
O processo de seleção de ferramentas de corte HSS pode ser dividido em seis áreas práticas de decisão, conforme resumido a seguir.
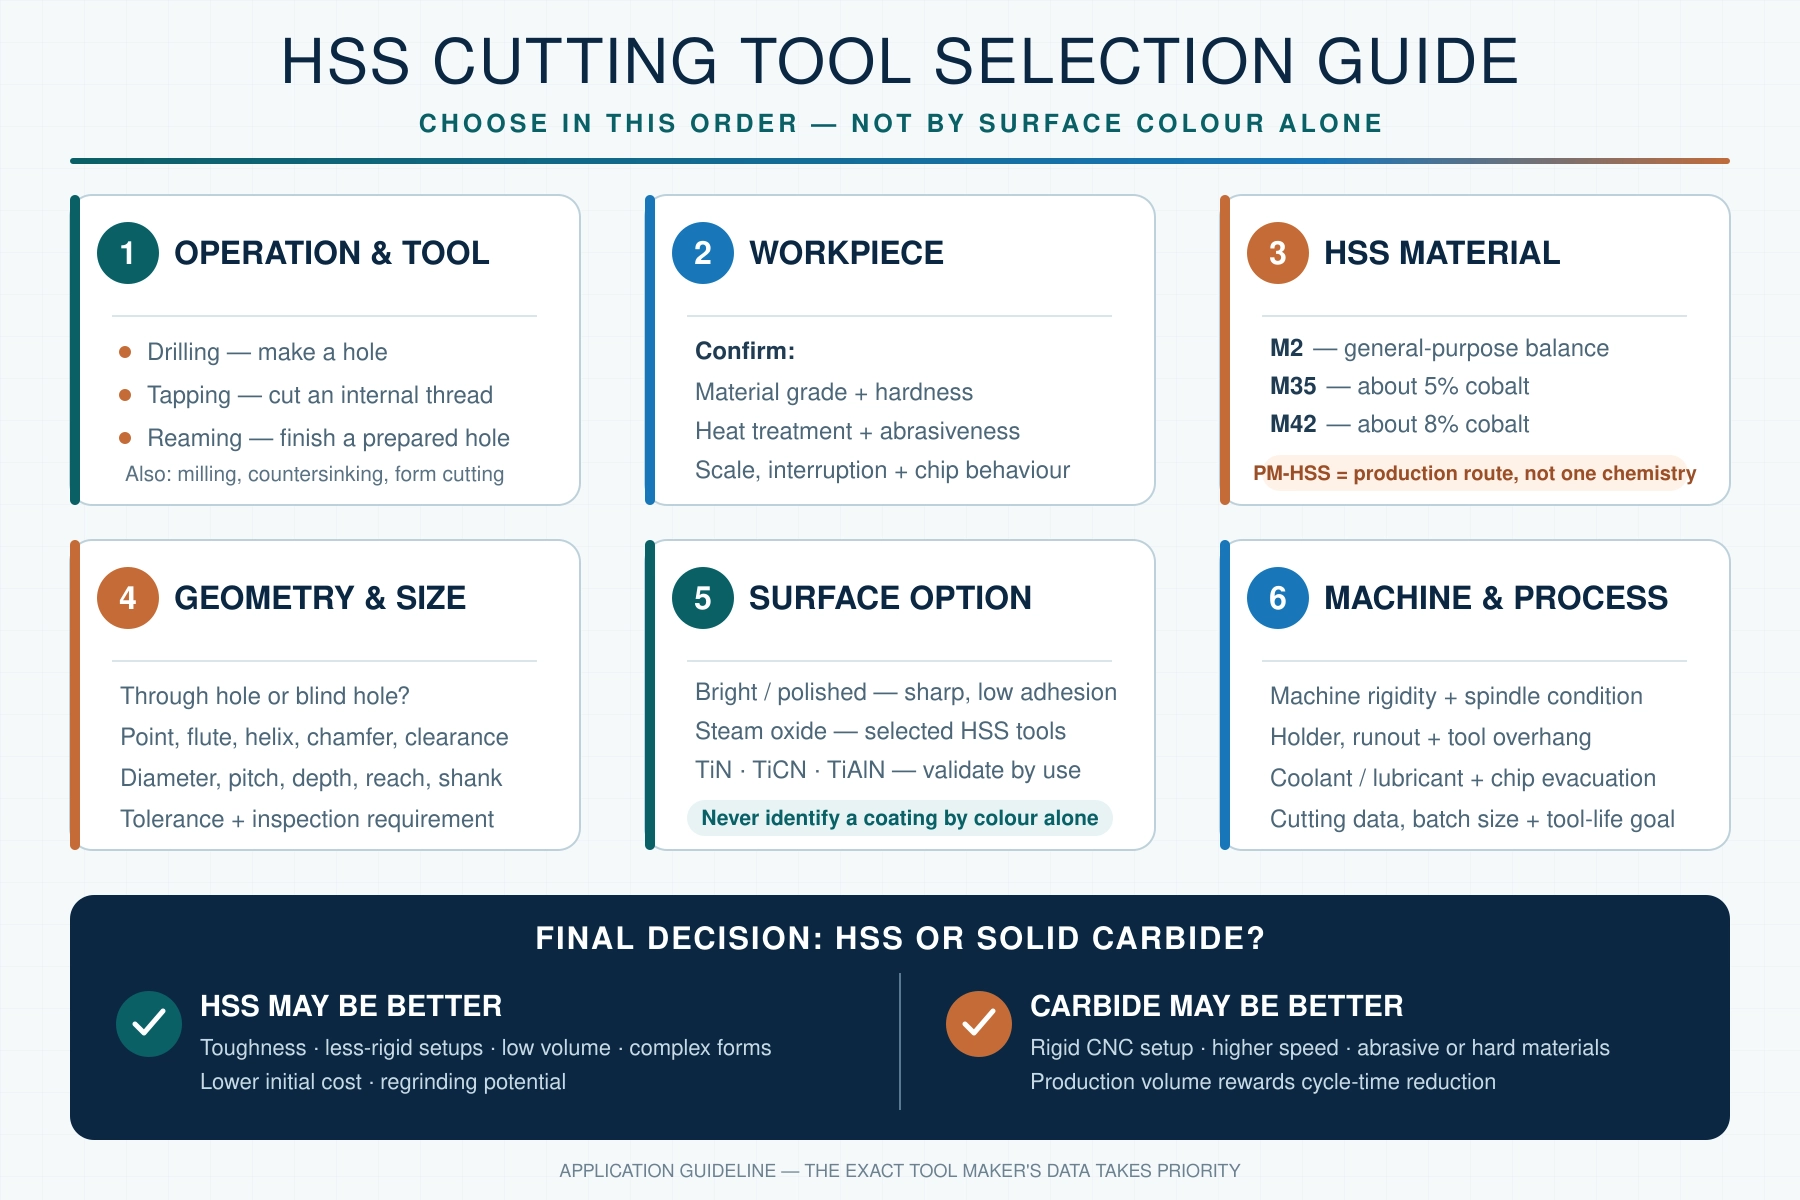
1. Entenda o que é o aço rápido
O aço rápido é uma família de aços-ferramenta ligados que mantêm uma dureza útil em temperaturas de corte. Sua composição química pode incluir cromo, molibdênio, tungstênio, vanádio e, em algumas classes, cobalto.
O HSS é o substrato, não um revestimento. HSS-E e HSCo geralmente se referem ao HSS com liga de cobalto, enquanto PM-HSS se refere a um processo de produção por metalurgia do pó; a nomenclatura exata do fornecedor deve ser verificada. TiN, TiCN e TiAlN são revestimentos. O óxido a vapor é um tratamento de superfície, não um revestimento PVD.
Em comparação com o metal duro, o HSS geralmente oferece maior tenacidade, menor custo inicial e maior facilidade na produção de formas complexas e reafiáveis, mas apresenta menor rigidez, menor resistência ao desgaste e menor velocidade prática de corte.
2. Escolha o tipo correto de ferramenta de corte HSS
Primeiro, defina a operação. Um substrato compartilhado não torna os diferentes tipos de ferramentas intercambiáveis.
| Tipo de ferramenta | Aplicação típica | Principais verificações de seleção |
|---|---|---|
| Brocas helicoidais e de haste cônica | Realização de furos em máquinas manuais, convencionais e CNC | Diâmetro, profundidade, geometria da ponta, formato da ranhura, haste e evacuação de cavacos |
| Matrizes de corte | Produção de roscas internas por usinagem | Padrão da rosca, passo, tolerância, furo cego/passante, chanfro e direção da ranhura |
| Alargadores | Acabamento de um furo pré-usinado quanto ao tamanho, à geometria e ao acabamento superficial | Limites de acabamento, folga de pré-furação, avanço, direção da ranhura, alcance e fluido de refrigeração |
| Fresas de ponta e fresas para ranhuras | Ranhuras, ombros, perfis e fresagem geral em velocidades de corte moderadas | Número de ranhuras, hélice, corte central, alcance, espaço para cavacos e rigidez da máquina |
| Fresas de perfil, fresas para ranhuras em T e fresas para engrenagens | Produção de um perfil definido ou de um detalhe de difícil acesso | Perfil exato, largura, relevo, folga entre haste e colo e limites de reafiação |
Deslize horizontalmente para visualizar a tabela completa.
O HSS também é utilizado em escareadores, brocas de centralização, serras e brocas de alargamento, conforme mostrado em Gama de aplicações da Erasteel. Uma rosca de conformação deslocam o material em vez de cortar cavacos e requerem uma lógica de seleção diferente.
3. Compare o M2, o M35, o M42 e o PM-HSS
Os códigos dos materiais variam de acordo com a norma e o fornecedor. Confirme a classe na especificação ou no certificado da ferramenta, em vez de se basear em expressões como “broca de cobalto”.”
| Material HSS | Características gerais | Lógica de seleção típica |
|---|---|---|
| M2 / 1,3343 (por exemplo, HS6-5-2C) | Aço HSS de molibdênio convencional para uso geral, com uma combinação equilibrada de tenacidade, resistência ao desgaste e facilidade de afiação | Um ponto de partida prático para trabalhos gerais de perfuração, rosqueamento, alargamento, fresagem e manutenção |
| M35 / HS6-5-2-5 / 1.3243 | HSS com liga de cobalto, com teor nominal de cerca de 5% Co, com maior resistência ao endurecimento a quente do que o M2 padrão | Recomendado para aço inoxidável, aço-liga e aplicações que exijam maior retenção de calor ou de afiação |
| M42 / HS2-9-1-8 / 1,3247 | HSS com maior teor de cobalto, nominalmente em torno de 8% Co, com alta dureza, dureza a quente e resistência ao desgaste | Considere essa opção para cortes exigentes, mais difíceis ou que geram calor, quando a configuração ainda protege o fio do impacto |
| PM-HSS (sem cobalto ou com liga de cobalto) | Processo de produção por metalurgia do pó com carbonetos finos e uniformemente distribuídos e segregação reduzida; a composição química varia de acordo com o tipo de produto | Utilize quando um equilíbrio ideal entre resistência ao desgaste, estabilidade das arestas e tenacidade justificar o custo mais elevado da ferramenta |
Deslize horizontalmente para visualizar a tabela completa.
O BÖHLER S600 é uma liga do tipo M2, com a designação 1.3343 para ferramentas, incluindo fresas, brocas e roscadores. O BÖHLER S705 é uma liga do tipo M35, com classificação HS6-5-2-5, enquanto Carpenter descreve o M42 como HSS de cobalto de alta qualidade.
O PM-HSS é uma via de fabricação, não uma composição química: O Erasteel ASP 2023 não contém cobalto, considerando que O ASP 2030 é uma liga de cobalto. Micro-Melt M42 da Carpenter demonstra a distribuição refinada do carboneto e a redução da segregação que são possíveis com a produção por metalurgia de pós. A Dormer Pramet, por exemplo, descreve um fresa de ponta em pó de cobalto-metal, tipo HSS-E PM; sempre confirme a anotação do fornecedor.
4. Escolha o grau de HSS adequado ao material da peça
Ao aprender a escolher ferramentas de corte HSS, considere a designação da peça de trabalho como ponto de partida, e não como a resposta definitiva. A designação do substrato, por si só, não determina a adequação à aplicação: é preciso avaliar em conjunto a dureza e o tratamento térmico, a geometria da ferramenta, a preparação da aresta, o revestimento, os parâmetros de corte, as inclusões, a oxidação, as interrupções e o comportamento da limalha.
| Grupo de peças | Possível ponto de partida para o HSS | O que requer atenção |
|---|---|---|
| Aço de baixo e médio teor de carbono | M2 para trabalhos gerais; M35 ou HSS revestido para serviços mais exigentes | Controle de cavacos, acúmulo de material nas arestas, profundidade do furo e lubrificação |
| Liga e aço pré-têmido | M35, M42 ou uma série PM-HSS validada | Dureza real, resistência ao calor, resistência das arestas e se o carboneto é mais produtivo |
| Aço inoxidável austenítico | HSS com liga de cobalto ou uma classe de PM-HSS específica para a aplicação, com geometria em aço inoxidável | Endurecimento por trabalho, atrito, remoção de cavacos, baixo desvio e aplicação eficaz de lubrificante |
| Alumínio e ligas não ferrosas | HSS afiado, brilhante ou polido; revestimento somente quando validado para a liga | Aderência do material, polimento das ranhuras, espaço entre as lascas e prevenção da formação de bordas de acúmulo |
| Titânio e ligas à base de níquel | M42 ou PM-HSS para aplicações adequadas em baixa velocidade ou com formas especiais | Concentração de calor, pressão da ferramenta, lubrificação e se o metal duro oferece uma janela de produção mais segura |
Deslize horizontalmente para visualizar a tabela completa.
A abrasão e a dureza podem levar a que aplicações em ferro fundido ou materiais endurecidos sejam substituídas por ferramentas de carboneto. Essas são orientações iniciais, não recomendações universais: duas ferramentas M35 podem apresentar geometria, tratamento térmico e faixas de aplicação diferentes.
5. Adaptar a geometria à aplicação
A geometria pode ser mais importante do que o grau. Verifique como a ferramenta entra, forma as limalhas e sai do corte.
Brocas HSS
Escolha a broca mais curta que atinja a profundidade total. As brocas curtas conferem maior rigidez; as brocas longas sacrificam a rigidez em prol do acesso. As pontas divididas podem reduzir o impulso, enquanto as ranhuras parabólicas podem melhorar a evacuação de cavacos. Compare as opções da Dormer Pramet broca de alta potência com a Guhring’s série de brocas parabólicas HSS de comprimento extra: elas resolvem condições diferentes.
Tiras de corte HSS
Um macho com ponta em espiral geralmente empurra os cavacos para frente através de um furo passante; um macho com ranhura em espiral adequado geralmente retira os cavacos de um furo cego. A OSG identifica machos de ponta espiral para aplicações em furos passantes e machos com ranhuras em espiral para aplicações em furos cegos. Os modelos com ranhura reta e os projetados especificamente para determinados materiais continuam sendo alternativas válidas.
Alargadores, fresas e ferramentas de perfilagem
Um alargador dá acabamento a um furo prévio controlado; ele não corrige de forma confiável erros de posicionamento. Selecione-o com base nos limites de acabamento, na margem de tolerância e na direção da limalha; consulte nosso guia de seleção de alargadores. Para fresas de topo e fresas de forma, verifique o número de canais, a hélice, a folga do colo e o perfil. Em condições iguais, um número maior de canais deixa menos espaço para as limalhas.
6. Verifique o tamanho, o alcance, a haste e a tolerância
Mesmo uma classe adequada pode ser reprovada se as dimensões estiverem incompletas. Prepare a norma aplicável e as dimensões de trabalho:
- Diâmetro de corte ou tamanho e passo da rosca
- Tolerância da ferramenta e limites exigidos para as características acabadas
- Comprimento de corte e profundidade total de trabalho
- Alcance total, comprimento da ranhura e distância ao solo
- Haste reta, reduzida, com três faces planas ou com cone Morse
- Diâmetro do colo e folga do suporte/fixador
- Direção de corte e normas DIN, ISO, ANSI ou do desenho técnico
Use comprimento extra somente quando necessário. Nosso broca HSS com haste cônica extra-longa ilustra um formato, mas nenhum substrato é capaz de compensar uma saliência excessiva. Para aplicações com carboneto, consulte nosso Guia de seleção de brocas de metal duro maciço.
7. Escolha o acabamento, tratamento ou revestimento da superfície
A opção de acabamento de superfície complementa a seleção da ferramenta HSS; ela não pode substituir o substrato e a geometria adequados. Superfícies brilhantes ou polidas, tratamentos de óxido e revestimentos PVD são categorias distintas. Siga as especificações de aplicação do fabricante da ferramenta, e não se baseie apenas na cor.
| Opção de superfície | Função geral | Atenção ao selecionar |
|---|---|---|
| Brilhante / sem revestimento / polido | Borda afiada e superfície da broca de baixo atrito; frequentemente útil para materiais macios ou adesivos | “Sem revestimento” não significa que seja universal; a geometria e o acabamento devem ser adequados à aplicação |
| Óxido a vapor / óxido preto especificado pelo fornecedor | Tratamento com óxido aplicado em ferramentas HSS selecionadas para melhorar a retenção do lubrificante ou a lubrificação mecânica e ajudar a reduzir a aderência | Não se trata de um revestimento rígido por PVD; o processo exato e a gama de aplicações variam de acordo com o fornecedor |
| TiN | Proteção versátil contra desgaste abrasivo e adesivo | Confirme a peça exata e a temperatura de corte |
| TiCN | Alta resistência ao desgaste e atrito relativamente baixo; comumente utilizado para rosqueamento e algumas operações de fresagem em velocidade moderada | Menos adequados para aplicações em altas temperaturas do que os revestimentos do tipo TiAlN |
| TiAlN / revestimentos resistentes ao calor relacionados | Resistência térmica e ao desgaste para aplicações em materiais ferrosos sujeitos a altas tensões | Verifique se o revestimento específico está aprovado para o substrato HSS e para a operação |
Deslize horizontalmente para visualizar a tabela completa.
O guia de Guhring apresenta o TiN como uma proteção versátil contra o desgaste, o TiCN para rosqueamento e fresamento úmido em velocidade moderada, e o TiAlN para ferramentas de aço rápido (HSS) e de metal duro submetidas a tensões térmicas. A OSG afirma que O óxido de vapor pode aumentar a lubrificação mecânica em um macho HSS-E. Identifique qualquer superfície de cor bronze conforme as especificações do fornecedor; a cor não comprova sua composição química. Após o reafiamento, confirme se é necessário reaplicar o revestimento.
8. Decida quando o HSS ou o metal duro são a melhor opção
Uma boa escolha também leva em conta quando o HSS deixa de ser econômico. Compare o custo total do processo, e não apenas o preço de compra.
| A HSS pode ser a opção preferível quando | O metal duro pode ser a melhor opção quando |
|---|---|
| A configuração é menos rígida ou inclui máquinas manuais/convencionais | A máquina CNC, o porta-peça e a peça de trabalho proporcionam alta rigidez e baixo desvio radial |
| A resistência a impactos e a robustez das bordas são mais importantes do que a velocidade máxima | A resistência ao desgaste, a rigidez e a maior velocidade de corte impulsionam a produtividade |
| O tamanho do lote é pequeno, a ferramenta é utilizada de forma intermitente ou o custo inicial é um fator importante | O alto volume de produção torna o tempo de ciclo e a vida útil previsível das ferramentas ainda mais valiosos |
| A aplicação se beneficia de uma aresta de corte muito afiada e que pode ser reafiada | O material é abrasivo, mais duro ou se beneficia mais de um tipo de carboneto ou revestimento de carboneto |
Deslize horizontalmente para visualizar a tabela completa.
Comparação de brocas da Kennametal O cobalto HSS se destaca pela resistência ao calor, enquanto o carboneto se destaca pela rigidez e pela capacidade de produção. O limite ainda depende do diâmetro, da profundidade, das condições da máquina e do projeto da ferramenta.
9. Definir os dados de corte, o fluido de refrigeração e o porta-ferramentas
Utilize os dados de corte adequados ao diâmetro, tipo de aço, revestimento e peça em questão. Não aplique a mesma velocidade a diferentes tipos de ferramentas.
- Exercícios: Confirme a velocidade de corte, o avanço por volta, a estratégia de profundidade e a remoção de cavacos.
- Matrizes de corte: sincronize o avanço com o passo da rosca e utilize um porta-rosqueador adequado ou um ciclo rígido.
- Alargadores: utilize o avanço controlado, o avanço contínuo e a faixa de velocidade/avanço indicada pelo fabricante da ferramenta.
- Fresas de ponta e fresas de perfil: utilize o avanço por dente, o engate radial/axial e uma estratégia de penetração adequada.
Mantenha a saliência curta, verifique o desvio e direcione o fluido para a área de corte. Em materiais que sofrem endurecimento por deformação, avanço baixo, arestas cegas ou má evacuação podem causar atrito prejudicial. Se uma ferramenta revestida apresentar lascas, verifique o impacto, o alinhamento e a geometria antes de optar por um revestimento mais duro.
10. Evite erros comuns na seleção de ferramentas HSS
- Não identifique um revestimento apenas pela cor; confirme seu nome e sua área de aplicação.
- Não considere o cobalto como um revestimento; verifique se se trata do M35, M42 ou outro tipo de substrato.
- Não presuma que o M42 seja sempre a melhor opção; avalie o equilíbrio entre as exigências de aquecimento e desgaste, por um lado, e os impactos e custos, por outro.
- Não compre uma ferramenta com comprimento excessivo; use a ferramenta mais curta que alcance o local com segurança.
- Não ignore a direção da ranhura cega/passante nem utilize uma única velocidade de corte universal.
- Não compare o HSS e o metal duro apenas pelo preço de compra; leve em conta também o tempo de ciclo e o número de peças por gume.
11. Como escolher ferramentas de corte HSS: lista de verificação final
Prepare as seguintes informações antes de solicitar uma recomendação ou cotação:
- Funcionamento e recursos necessários
- Tipo de ferramenta e norma dimensional
- Diâmetro, passo, perfil ou ângulo incluído
- Comprimento de corte, profundidade de trabalho e alcance total
- Tolerância, acabamento e método de inspeção
- Característica contínua, cega, interrompida ou profunda
- Tipo de peça, dureza e tratamento térmico
- Máquina, fuso, porta-ferramenta e desvio estimado
- Método de refrigeração ou lubrificação
- Classe HSS, revestimento, dados atuais e modo de falha
- Quantidade do pedido e plano de reafiação
Um processo confiável segue esta sequência: operação → características e dimensões → peça → geometria → tipo de aço HSS → tratamento de superfície → dados da máquina e de corte → inspeção e análise da vida útil da ferramenta.
Perguntas frequentes
O HSS com cobalto é a mesma coisa que um revestimento de cobalto?
Não. Nos tipos M35 e M42, o cobalto é um elemento de liga distribuído por todo o substrato HSS. Não se trata de uma camada superficial e permanece presente após o reafiamento.
Devo escolher o M35 ou o M42?
A série M35 costuma oferecer um equilíbrio entre desempenho e resistência para aços inoxidáveis e ligas de aço. A série M42 oferece maior dureza e resistência ao calor, mas não é necessariamente a melhor opção em aplicações instáveis ou sujeitas a impactos. Compare as séries de ferramentas específicas.
O PM-HSS é um tipo específico de aço?
Não. O PM-HSS refere-se a um processo de produção por metalurgia do pó. Diferentes ferramentas PM-HSS podem apresentar composições químicas, níveis de dureza e faixas de aplicação diferentes.
Qual é o melhor revestimento para ferramentas de corte HSS?
Não existe uma opção ideal universal. Os revestimentos TiN, TiCN, TiAlN, óxido a vapor e acabamentos brilhantes atendem a diferentes condições de atrito, adesão, desgaste e calor. Siga rigorosamente as especificações do fabricante da ferramenta.
Quando devo substituir o HSS pelo metal duro?
Considere o uso de carboneto quando a rigidez e o volume justifiquem uma velocidade mais alta, ou quando a dureza e a abrasão excedam os limites práticos do HSS. O HSS pode continuar sendo a opção preferível para trabalhos em série, de baixo volume, manuais ou com formas complexas que possam ser reafiadas.