
Guía de selección de brocas U: 9 aspectos clave antes de comprar
Una solicitud de una “broca 3D U de Ø25” es suficiente para elaborar un presupuesto, pero no identifica la herramienta completa. Aún hay que comprobar el vástago, la profundidad útil, el sistema de plaquitas y la conexión del refrigerante. Una diferencia que se pase por alto puede hacer que el comprador reciba un cuerpo que no se adapte a la máquina o que las plaquitas ya no sean compatibles con las que tiene en stock.
Esta guía de selección de brocas en U explica nueve aspectos que deben tener en cuenta los compradores, los distribuidores de herramientas y los responsables técnicos de compras. Úsala para comparar un recambio, preparar una solicitud para una nueva aplicación y acordar una prueba. Si solo dispones del modelo actual, una lista de compra o fotos nítidas, envíalas primero; el resto de detalles se pueden confirmar durante la revisión.
Guía de selección de taladros U: resumen en 30 segundos
Utiliza estas comprobaciones para identificar la información que falta. No selecciones un modelo basándote únicamente en una fila.
| Comprobar | Confirmar | Principal riesgo en caso de no acudir |
|---|---|---|
| 1. Método de perforación | Diámetro, tolerancia, profundidad y volumen de producción | Utilizar una broca intercambiable cuando hay otro método más adecuado |
| 2. Orificio y componente | Pasos directos/ciegos, entradas, salidas, cruces y resistencia de los muros | Una carga desigual, rebabas o un margen de profundidad insuficiente |
| 3. Diámetro y relación L/D | Profundidad útil y el cuerpo más corto adecuado | Alcance insuficiente o desviación innecesaria |
| 4. Máquina y vástago | Rotación de la herramienta, portaherramientas, potencia, par y alineación | Interfaz incorrecta, roce con el cuerpo o tamaño del orificio inestable |
| 5. Sistema de inserción | Datos completos sobre el cuerpo, el inserto, la posición, el tornillo y el alojamiento | Falsa compatibilidad debida a una forma o un código similares |
| 6. Material de la pieza de trabajo | Calidad, dureza, estado e inserto compatible | Control deficiente de las virutas o rotura prematura del filo |
| 7. Líquido refrigerante y virutas | Alimentación interna/externa, presión, caudal, filtración y trayectoria de las virutas | Ataques con chips, arañazos o daños en la carrocería |
| 8. Datos de corte | Datos sobre el cuerpo, el inserto, el diámetro y el estado exactos | Aplicación de una amplia gama de materiales como configuración de la máquina |
| 9. Autorización de sustitución | Comparación de diseños, ensayo controlado y criterios de inclusión | Calificar una herramienta candidata como equivalente antes de probarla |
Desliza el dedo para ver todas las columnas.
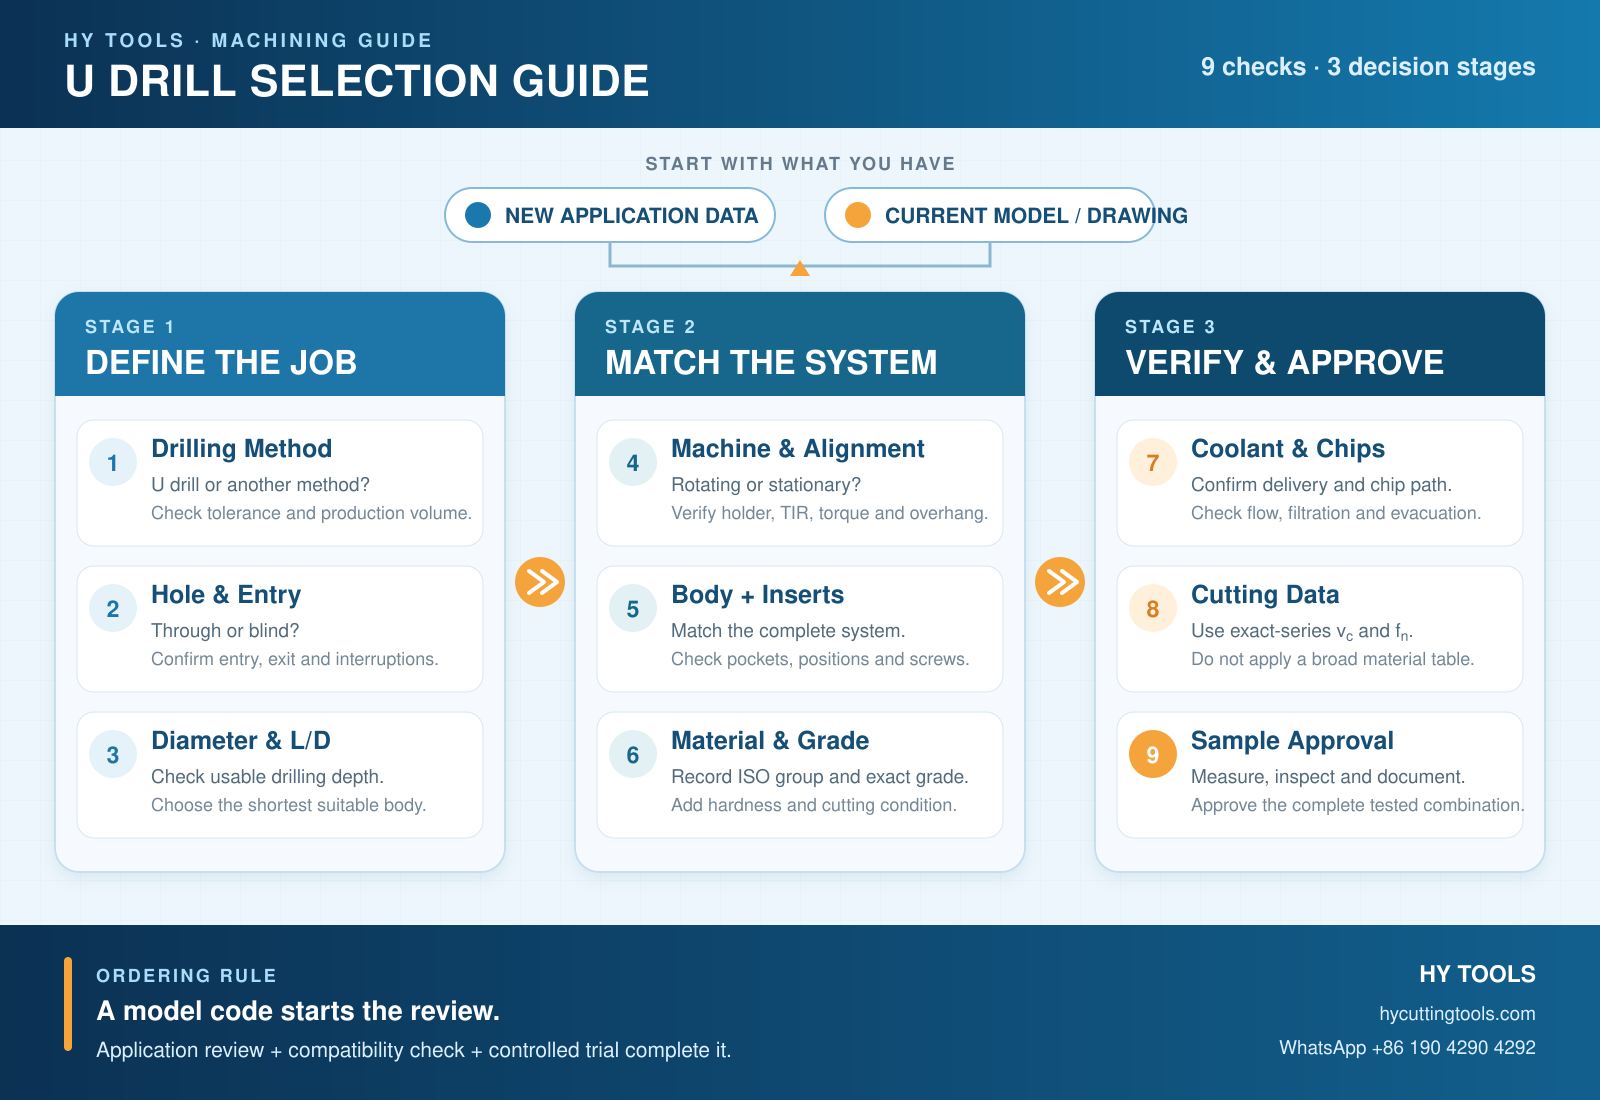
Las nueve comprobaciones pueden agruparse en tres fases prácticas de toma de decisiones, tal y como se resume a continuación.
¿Qué es un taladro en U?
En el lenguaje habitual del mecanizado, el término “broca U” suele referirse a una broca con plaquitas intercambiables que se utiliza para taladrar a partir de material macizo. Muchos diseños habituales utilizan una plaquita central y otra periférica. La plaquita central corta alrededor del eje de la broca, mientras que la plaquita periférica actúa sobre el diámetro exterior e influye considerablemente en la pared del orificio acabado.
Las dos posiciones no presentan la misma velocidad de corte, carga ni formación de virutas. Sandvik Coromant’s directrices oficiales sobre perforación presenta una astilla central característica y una astilla periférica similar a la de un torneado. No se debe dar por hecho que ambos compartimentos utilicen el mismo tipo de material o la misma geometría, a menos que la documentación del sistema lo permita.
Comprobación 1: Decide si el ejercicio en «U» es el método adecuado
Comprueba si la broca seleccionada puede realizar el agujero requerido antes de comparar precios. Las brocas indexables, de puntas intercambiables y de metal duro macizo se solapan en algunas aplicaciones, pero difieren en cuanto a rango de diámetros, capacidad de perforación, profundidad útil y rentabilidad de la sustitución.
| Método de perforación | Fuerza común | Compruébalo antes de elegir |
|---|---|---|
| Broca en U indexable | Reemplazo de los filos y perforación productiva, especialmente a medida que aumenta el diámetro | Capacidad de taladrado, carga de la máquina, evacuación de virutas y compatibilidad de las plaquitas |
| Taladro con puntas intercambiables | Cabezal intercambiable con geometría específica para taladros y control del tamaño | Interfaz entre el cabezal y el cuerpo, tamaños disponibles, profundidad permitida y excentricidad |
| Broca de metal duro monobloque | Útiles para diámetros pequeños y medianos, diseños de precisión y específicos para cada aplicación | Diámetro, líquido refrigerante, recubrimiento, política de reafilado y longitud útil |
Desliza el dedo para ver todas las columnas.
No existe ninguna norma sectorial que defina un diámetro inicial o una relación L/D máxima para todas las brocas en U. Estos límites dependen de la familia concreta de productos. Comprueba la capacidad de taladrado antes de comparar el coste y el tiempo de ciclo.
Comprobación 2: Definir el agujero, el componente y la condición de entrada
Un orificio descrito como “Ø25 × 75 mm de profundidad” sigue planteando cuestiones importantes. Consulte el plano del componente o confirme lo siguiente con el cliente:
- Diámetro final del orificio, tolerancia y requisitos de superficie
- Profundidad de perforación, margen de fondo y distancia de perforación
- Agujero pasante, ciego, escalonado, pretaladrado o entrecruzado
- Entrada y salida planas, inclinadas, curvas, en rampa o interrumpidas
- Calidad, dureza, estado y cantidad de las piezas
- Paredes delgadas, secciones débiles o límites de sujeción cerca del orificio
Las entradas irregulares provocan un contacto desigual de los bordes. Sandvik’s Guía para la perforación en superficies irregulares recomienda la broca adecuada más corta y las reducciones de datos específicas para cada aplicación, con instrucciones específicas para perforaciones transversales, superficies inclinadas y agujeros preperforados.
Comprobación 3: Comparar el diámetro, la relación L/D y el cuerpo adecuado más corto
La relación L/D es la profundidad de perforación dividida por el diámetro nominal de corte. En el caso de una broca comercializada como 3D o 5D, comprueba la profundidad máxima de perforación que figura en el plano y ten en cuenta la profundidad necesaria hasta el fondo del orificio o hasta la perforación completa. Comprueba la longitud total, las dimensiones del vástago y el espacio libre entre las ranuras, así como la clase de profundidad nominal.
Elige el cuerpo más corto que permita alcanzar el elemento de forma segura. Una longitud excesiva del cuerpo y el voladizo reducen la rigidez y aumentan la sensibilidad a la alineación, la evacuación de virutas y las vibraciones.

Comprobación 4: Comprobar la máquina, el vástago, el portaherramientas y la alineación
En un centro de mecanizado, la broca suele girar. En un torno, la pieza puede girar mientras la broca permanece fija, lo que modifica la alineación y la trayectoria de resolución de problemas.
| Elemento de configuración | Qué hay que comprobar | Posible síntoma en caso de no detectarse |
|---|---|---|
| Taladro fijo | Paralelismo y línea central de la herramienta con respecto al eje del husillo | Agujero demasiado grande, demasiado pequeño o en forma de embudo |
| Taladro giratorio | Portapalas, desviación total del indicador (TIR), husillo y sujeción | Desgaste desigual, acabado deficiente o vida útil reducida |
| Capacidad de la máquina | Rango de par, potencia y velocidad del husillo disponibles | Atascos, carga excesiva o baja productividad forzada |
| Vástago e interfaz | Diámetro y longitud del vástago, caras planas u orientación, portaherramientas y entrada de refrigerante | Fijación incorrecta, fugas u orientación errónea del inserto |
| Saliente de la herramienta | Longitud de calibración segura más corta y un soporte rígido | Vibraciones, deformaciones o roces del cuerpo de la broca |
Desliza el dedo para ver todas las columnas.
Para la perforación estacionaria, sigue el procedimiento de alineación específico del sistema. El de Sandvik guía de perforación no giratoria explica por qué es necesario comprobar la alineación de la línea central, el TIR y la desviación de la torreta, en lugar de considerarlos únicamente como un problema de velocidad y avance.
Comprobación 5: Confirma que el sistema completo de insertos para taladros en U esté completo
Si el objetivo es conservar las plaquitas que ya hay en stock, compara el sistema completo de cuerpo y plaquitas antes de pedir otro cuerpo. Anota la referencia de la plaquita, el tamaño, la geometría o el rompevirutas, el tipo de material y la posición, junto con los detalles del hueco y los tornillos.
Algunos proveedores utilizan las siglas «WC» o «SP» en los códigos de los cuerpos, mientras que las plaquitas compatibles pueden llevar las designaciones «WCMX», «WCMT» u otras. No se trata de grados de rendimiento universales, y el hecho de que una plaquita triangular o cuadrada tenga un aspecto similar no garantiza su intercambiabilidad. El soporte del asiento, el grosor, la preparación del filo, el rompevirutas, el grado y el diseño del cuerpo son factores importantes.
Para comprender las diferencias entre estos sistemas de cuerpo de broca, lee nuestro Comparación entre las brocas tipo WC y las tipo SP U.
| Comprobar | Documentación que hay que solicitar | No des nada por sentado |
|---|---|---|
| Sistema corporal | Página completa del catálogo con el modelo y las dimensiones | Un diámetro similar significa el mismo bolsillo |
| Ajuste de inserción | Código completo del inserto, dimensiones y foto del bolsillo transparente | Las primeras letras demuestran que son intercambiables |
| Puesto | Asignación central/periférica en los datos del fabricante | Ambos bolsillos presentan grados o geometrías idénticos |
| Sujeción | Especificaciones relativas a tornillos, llaves y apriete | Lo correcto es un tornillo que se enrosca en el cuerpo. |
| Aplicación | Datos sobre el material, la dureza, el refrigerante y el corte en serie | El rendimiento viene determinado únicamente por la forma o el número de aristas |
Desliza el dedo para ver todas las columnas.
 WCMX / WCMT InsertsConfirm the full code, grade and pocket fit.View specifications →
 SPMG / SPGT / SPMT InsertsCheck the insert family, size and cutting position.View specifications →
Para ver otras familias de insertos, echa un vistazo a nuestra Insertos U-drill y comprueba que el código completo de la plaquita, el grado y la posición coincidan con los del cuerpo de la broca.
Already have a current tool? Send the body model, insert labels and quantities for a compatibility review.
Comprobación 6: Ajustar la geometría y el grado de la plaquita al pieza de trabajo
Anota el tipo de material, la dureza y el estado antes de elegir la plaquita. Limitarse a indicar “acero” o “acero inoxidable” puede dar lugar a una recomendación que no se adapte a la pieza de trabajo real. Indica si las superficies son de fundición o forjadas y si hay cortes interrumpidos; a continuación, consulta los datos de aplicación del proveedor de las plaquitas.
| Grupo de materiales | Preocupación habitual en materia de perforación | Compruébalo antes de elegir |
|---|---|---|
| ISO P — acero | Formación de virutas, desgaste de los bordes y estado variable de la superficie | Grado o dureza exactos, rompevirutas, tipo de carburo y continuidad del corte |
| ISO M — acero inoxidable | Virutas largas, adhesión, calor y endurecimiento por deformación | Afilado, resistencia de los filos, suministro de líquido refrigerante y grado homologado |
| ISO K — hierro fundido | Desgaste por abrasión, polvo y variaciones en la capa de fundición | Resistencia al desgaste, estado de la superficie y guía en seco y en mojado del sistema |
| ISO N — no ferroso | Bordes con acumulación de material, rebabas y adherencias de material | Geometría afilada o pulida, opción con o sin recubrimiento y estrategia de refrigeración |
| ISO S / H | Alto calor, dureza o riesgo de rotura de los bordes | Aleación y dureza exactas, y una combinación de broca e inserto homologada para la aplicación |
Desliza el dedo para ver todas las columnas.
Para aplicaciones de acero inoxidable, consulta nuestro Guía sobre la broca en U para acero inoxidable para realizar comprobaciones prácticas del control de virutas, el suministro de refrigerante y la selección de plaquitas.
No identifiques un recubrimiento basándote únicamente en el color. Colores similares pueden corresponder a composiciones, sustratos y calidades diferentes. Utiliza el código completo de la calidad y los datos de aplicación.
Punto 7: Planificar el suministro de refrigerante y la evacuación de virutas
La evacuación de virutas forma parte de la selección de herramientas. Comprueba la longitud de las virutas, el espacio entre canales, la orientación de los orificios, el recorrido del refrigerante, la filtración, la presión y el caudal disponible.
Sandvik afirma que Se recomienda el uso de refrigerante interno para evitar el atasco de virutas, especialmente en materiales que generan virutas largas y en agujeros con una profundidad superior a 3×DC. Permite el uso de refrigerante externo para agujeros poco profundos cuando la formación de virutas ya es buena. Seco también relaciona la mala evacuación de virutas con unas dimensiones incorrectas y un mal acabado superficial en su guía de brocas intercambiables.
No conviertas la opción “añadir un ciclo de picado” en la respuesta universal. En primer lugar, comprueba ambos tipos de fresa, los filos de corte, las salidas de refrigerante y las instrucciones específicas de la serie. Confirma la estrategia de picado adecuada para esa fresa y ese material.
Comprobación 8: Configurar los datos de corte del taladro «Set U» de la serie Exact
Solicite los datos iniciales de corte mediante las herramientas de presupuesto o de prueba. En ellos deben indicarse el cuerpo, la geometría del inserto, el grado, el diámetro y el material, junto con el refrigerante y las condiciones de entrada. Esto proporciona al usuario final un punto de partida definido y facilita la comparación de los comentarios posteriores.
Los cálculos métricos estándar son:
Velocidad del husillo: n = (1000 × vc) ÷ (π × Dc)
Velocidad de avance: vf = n × fn
vc = velocidad de corte (m/min); Dc = diámetro de la broca (mm); fn = avance por revolución (mm/rev.).
Para taladrar, indica la alimentación como fn en mm/rev —no el avance de fresado por diente—, fz. Durante una prueba, inspeccione ambas pastillas, preste atención a si se producen interrupciones en el corte, controle la carga, mida el orificio y modifique una variable cada vez dentro de los límites indicados por el proveedor.
Verificación 9: Revisar un modelo de sustitución y aprobar la muestra
Para una consulta sobre sustitución, se puede empezar la comparación con un modelo actual o una lista de compras. Confirma las dimensiones y la aplicación antes de aprobar la herramienta candidata y, a continuación, registra el resultado de la prueba acordada para que se pueda suministrar de nuevo la misma configuración.
- Identifica: Registra el cuerpo completo de la broca, las puntas centrales y periféricas, los tornillos, el vástago y la conexión para el líquido de refrigeración.
- Compara: Coloca los planos originales y los propuestos uno al lado del otro; comprueba todas las uniones y las cotas útiles.
- Completa los huecos: Indica, siempre que sea posible, el material, el diámetro del orificio, la máquina, el líquido de refrigeración, la tolerancia y la cantidad.
- Prueba: Realizar una prueba controlada con los datos de corte, los puntos de inspección y los criterios de parada acordados.
- Aprobar: Anota el cuerpo aceptado, las posiciones de inserción, los parámetros, el criterio de vida útil y la etiqueta del envase.
| Partida de aceptación | Qué grabar |
|---|---|
| Geometría del orificio | Diámetro en las posiciones acordadas, profundidad y resultado correspondiente en cuanto a rectitud o circularidad |
| Superficie y salida | Método y resultado del acabado superficial, rebabas, perforaciones y marcas visibles |
| Estabilidad del proceso | Forma de la viruta, evacuación, ruido, carga del husillo y estado del refrigerante |
| Estado de la herramienta | Desgaste central/periférico, astillas, fijación de los tornillos y marcas de roce en la carrocería |
| Economía | Tiempo de ciclo, número de agujeros aceptados por arista y coste por agujero aceptado |
Desliza el dedo para ver todas las columnas.
Planning a trial with your customer? Our Guía para realizar pedidos de prueba de herramientas de corte explains how to agree on test quantities, record machining results and decide whether to move to a larger order.
Solución de problemas con las brocas U: comprueba los indicios antes de cambiar la punta
Un mismo síntoma puede tener causas diferentes en una taladradora rotativa y en una taladradora fija. Empieza por analizar los indicios del proceso en lugar de cambiar inmediatamente el grado de la plaquita.
| Síntoma | Compruébalo primero | A continuación, revisa |
|---|---|---|
| Bloqueo de chips | Forma de la viruta, flujo de refrigerante, filtro y salidas obstruidas | Datos geométricos y de corte dentro de la gama del fabricante |
| Agujero sobredimensionado, subdimensionado o cónico | Configuración giratoria/fija, alineación, marcas de roce del soporte y de la carrocería | Estado de los bordes centrales y periféricos y limpieza del asiento |
| Vibración | Estabilidad en voladizo, sujeción de piezas, torreta o husillo | Velocidad de corte y geometría de la plaquita específica para cada aplicación |
| Acabado deficiente | Formación de virutas, desgaste de los bordes periféricos y líquido refrigerante | Alimentación, estabilidad y cualquier requisito de acabado secundario |
| Una vida sin coherencia | Patrón de desgaste en ambos insertos y repetibilidad del refrigerante | Lote de material, datos, asientos de inserción, tornillos y sujeción |
Desliza el dedo para ver todas las columnas.
Esta secuencia concuerda con la de Sandvik Guía de resolución de problemas de brocas intercambiables. Úsalo como guía de diagnóstico, no como sustituto de las instrucciones del sistema de herramientas seleccionado.
Prepara una solicitud de presupuesto para el taladro en U
Use the inquiry paths below. Complete application data is helpful, but do not delay an inquiry just because the end user has not supplied every item.
| Ruta de consulta | Envía estos datos |
|---|---|
| Nueva solicitud | Material/dureza; diámetro/profundidad del orificio; pasante o ciego; entrada/salida; tolerancia/acabado; montaje giratorio o fijo; máquina, portaherramientas, refrigerante y cantidad |
| Sustitución de un modelo existente | Códigos de marca y del cuerpo completo/inserto; página del catálogo o plano; fotografías de la herramienta, el hueco y la etiqueta; versión actual; cantidad; datos conocidos sobre la aplicación |
| Información limitada | Envía primero el modelo actual, la lista de compras o unas fotos nítidas. Marca los campos que no conozcas para que puedan confirmarse antes de la aprobación definitiva. |
Desliza el dedo para ver todas las columnas.
Preguntas frecuentes
¿Qué datos necesitas para solicitar un presupuesto para un taladro en U?
Indica el modelo o tipo de herramienta, las dimensiones, la cantidad, el material o la aplicación, y el destino. Sería de gran ayuda que adjuntaras planos, fotos o referencias existentes.
¿Podrías compararla con nuestra marca o modelo actual?
Sí. Envíanos la marca, el modelo o el número de referencia, así como los detalles disponibles sobre su aplicación. Podemos comparar las especificaciones clave y recomendarte una alternativa u opción a medida.
¿Podemos hacer un pedido de prueba o solicitar muestras?
Sí. La mayoría de las herramientas estándar tienen un pedido mínimo de 10 unidades; confirma el pedido mínimo (MOQ) para los artículos solicitados. Las muestras suelen tener un coste, y el cliente corre con los gastos de envío.
¿Hay tamaños estándar disponibles en stock?
Es posible que tengamos en stock algunos tamaños estándar habituales; otros deben fabricarse bajo pedido. Envíenos los modelos, tamaños y cantidades exactos para confirmar la disponibilidad.
¿Qué debemos enviar si el usuario final tiene un problema de mecanizado?
Envía las especificaciones de la herramienta, el material y la dureza, el tipo de máquina, las revoluciones por minuto (RPM), el avance, la profundidad y las condiciones del refrigerante. Añade la vida útil de la herramienta, fotos o vídeos del desgaste y los resultados del mecanizado.
¿Cómo gestionáis los pedidos recurrentes?
Conservamos las especificaciones, los planos y los registros de los pedidos. Los pedidos recurrentes estándar se ajustan a las especificaciones confirmadas; las dimensiones y tolerancias de las herramientas a medida se vuelven a confirmar antes de la producción.
Guías relacionadas con U-Drill
 Taladro en U tipo WC frente a tipo SPCompara los sistemas de cuerpo de broca, la compatibilidad de las plaquitas y el coste por orificio aceptado.Leer la guía →
 Broca en U para acero inoxidableRepasa siete consejos prácticos sobre la vida útil de las pastillas, el suministro de refrigerante y el control de virutas.Leer la guía →