Kecepatan dan Umpan Pabrik Akhir Karbida: 7 Kiat Formula Penting untuk Hasil CNC yang Lebih Baik
Kecepatan dan pengumpanan end mill karbida adalah fondasi dari milling CNC yang sukses, terutama ketika melakukan pemesinan logam seperti baja, baja tahan karat, aluminium, besi tuang, dan titanium. Menggunakan kecepatan dan pemakanan yang tidak tepat dapat menyebabkan keausan pahat yang prematur, permukaan akhir yang buruk, obrolan, panas yang berlebihan, dan produktivitas yang rendah. Panduan ini menjelaskan cara menghitung kecepatan dan pemakanan end mill karbida dengan menggunakan rumus sederhana, parameter pemotongan yang direkomendasikan, dan tips praktis yang membantu para ahli mesin mengoptimalkan kinerja dan umur pahat.
1️⃣ Apa Itu Kecepatan dan Umpan End Mill Karbida?
Kecepatan dan pemakanan end mill karbida mengacu pada dua parameter pemotongan yang sangat penting:
✅ Kecepatan (Vc) - kecepatan potong diukur dalam meter per menit (m/menit) atau kaki permukaan per menit (SFM)
✅ Umpan (Fz) - umpan per gigi diukur dalam mm/gigi atau inci/gigi
Bersama-sama, keduanya menentukan rpm spindel dan laju pemakanan, yang sangat penting untuk pemesinan yang konsisten.
2️⃣ Cara Menghitung Kecepatan dan Pemakanan End Mill Karbida
Formula standar untuk kecepatan dan umpan end mill karbida adalah:
- Formula Kecepatan Potong ke RPM
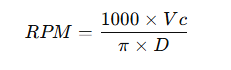
- Rumus Laju Umpan

Dimana:
D = diameter alat
Z = jumlah seruling
Formula ini membantu memastikan kecepatan end mill karbida dan pemakanan sesuai dengan ukuran pahat, kekerasan material, dan kemampuan alat berat.
3️⃣ Kecepatan Pemotongan yang Direkomendasikan untuk Pabrik Akhir Karbida
Kecepatan potong tipikal (Vc) untuk pahat karbida:
| Bahan | Kecepatan Pemotongan (m/menit) |
|---|---|
| Aluminium | 250-600 |
| Baja Ringan | 120-180 |
| Baja tahan karat | 80-140 |
| Besi Cor | 100-160 |
| Titanium | 50-90 |
Menggunakan kecepatan end mill karbida yang tepat dan pengumpanan berdasarkan material mencegah terjadinya panas berlebih dan kerusakan tepi.
4️⃣ Faktor-faktor yang Mempengaruhi Kecepatan dan Pemakanan End Mill Karbida
Pertimbangan utama meliputi:
✅ Diameter alat
Pelapisan (TiAlN, AlTiN, DLC)
✅ Nomor seruling
✅ Kekakuan mesin
✅ Pengiriman cairan pendingin
✅ Kedalaman potongan (aksial & radial)
Alat yang lebih kecil membutuhkan RPM yang lebih tinggi tetapi pemakanan per gigi yang lebih rendah. End mill aluminium berlapis DLC bekerja paling baik pada kecepatan tinggi dengan evakuasi chip yang agresif.
Need a Starting Speed & Feed Recommendation for Your End Mill?
Send us your machining details and get a quick suggestion.
5️⃣ Kiat Praktis untuk Meningkatkan Kecepatan dan Umpan
- Mulai dari 80% dari nilai yang dihitung
- Dengarkan obrolan dan sesuaikan umpan terlebih dahulu
- Kurangi keterlibatan radial untuk material keras
- Tingkatkan jumlah seruling hanya jika chip sudah bersih dengan benar
- Gunakan penahan alat yang kaku untuk meningkatkan stabilitas
Penyesuaian ini membantu menyempurnakan kecepatan end mill karbida dan pemakanan dalam lingkungan pemesinan yang sesungguhnya.
6️⃣ Kapan Menambah atau Mengurangi Kecepatan dan Pemakanan End Mill Karbida
Tingkatkan umpan jika:
Keripik terlalu halus
✅ alat menggosok, bukan memotong
Kurangi pengumpanan jika:
❌ mesin bergetar
❌ permukaan akhir memburuk
Tingkatkan kecepatan jika:
✅ pemesinan aluminium dengan ujung yang tajam
Kurangi kecepatan jika:
Terjadi penumpukan panas pada baja tahan karat
7️⃣ Parameter yang Dapat Diunduh dan Bantuan Pemilihan Alat
Jika Anda memberi tahu kami:
✅ bahan benda kerja
✅ diameter alat
✅ nomor seruling
✅ jenis mesin
-kami akan memberikan rekomendasi kecepatan end mill karbida dan pemakanan yang disesuaikan dengan aplikasi Anda.
Not sure which end mill and parameters fit your job?
Send us your material, hardness, cutter size, and machine type. We’ll suggest a suitable tool and a starting speed/feed range
✅ Anda mungkin suka:
✅ Stainless steel → HRC45–50 / coated series
✅ Hardened steel → HRC55–70 series
✅ Pabrik Akhir Aluminium Aluminum End Mill – HY Cutting Tools
Machining reference:
Practical Machinist - Forum Teknologi Manufaktur Terbesar di Web
✅ TANYA JAWAB:
T1: Bagaimana kekerasan material benda kerja memengaruhi kecepatan dan pengumpanan end mill karbida?
A: Material yang lebih keras, seperti baja tahan karat atau titanium, memerlukan kecepatan potong yang lebih rendah dan terkadang pemakanan yang lebih kecil per gigi untuk mencegah keausan pahat dan panas berlebih. Material yang lebih lunak seperti aluminium dapat dikerjakan dengan kecepatan yang lebih tinggi dengan pemakanan yang lebih agresif. Menyesuaikan kecepatan dan pemakanan sesuai dengan kekerasan akan meningkatkan usia pakai pahat dan hasil akhir permukaan.
T2: Dapatkah pelapisan alat berdampak pada kecepatan dan feed yang direkomendasikan?
A: Ya. Pelapisan seperti TiAlN, AlTiN, atau DLC mengurangi gesekan dan panas, sehingga memungkinkan kecepatan yang lebih tinggi dan pemotongan yang lebih efisien. Sebagai contoh, end mill aluminium yang dilapisi DLC dapat bekerja dengan kecepatan potong yang lebih tinggi dibandingkan dengan tool yang tidak dilapisi. Selalu pertimbangkan jenis pelapisan saat menyetel kecepatan dan pemakanan end mill karbida.
T3: Bagaimana jumlah flute dan geometri alat memengaruhi kecepatan dan feed?
A: Jumlah flute yang lebih banyak memungkinkan laju pemakanan yang lebih tinggi per putaran, tetapi mungkin memerlukan kecepatan yang lebih lambat untuk memastikan evakuasi chip yang tepat. Geometri pahat, seperti sudut helix dan radius sudut, mempengaruhi efisiensi dan stabilitas pemotongan. Menyesuaikan kecepatan dan pemakanan sesuai dengan jumlah flute dan geometri akan mencegah terjadinya chatter dan mengurangi kerusakan pahat.
T4: Apa peran kekakuan spindel dalam memilih kecepatan dan pengumpanan?
A: Mesin dengan spindel yang tidak terlalu kaku atau pahat yang menggantung panjang memerlukan pemakanan dan kecepatan yang lebih rendah untuk mencegah getaran. Menggunakan tool holder yang sesuai dan meminimalkan overhang tool memungkinkan kecepatan end mill karbida yang lebih tinggi dan pemakanan dengan aman.
T5: Bagaimana evakuasi chip dapat memengaruhi kecepatan dan feed yang optimal?
A: Evakuasi chip yang tepat mencegah penumpukan panas dan pemotongan ulang chip. Untuk slot yang dalam atau pemotongan dengan rasio aspek yang tinggi, pemakanan mungkin perlu dikurangi dan kecepatannya disesuaikan. Pendingin dan hembusan udara dapat membantu mempertahankan pembuangan chip yang efisien, sehingga memungkinkan pemotongan yang lebih cepat dan aman.
T6: Apakah ada kalkulator atau alat bantu perangkat lunak untuk mengoptimalkan kecepatan dan feed?
A: Ya, ada alat khusus seperti Lembar kerja kalkulator CNC, Kalkulator G-Wizard, dan referensi online seperti CNCCookbook. Hal ini membantu menentukan kecepatan end mill karbida yang optimal dan pemakanan berdasarkan diameter pahat, material, jumlah flute, dan kemampuan alat berat.
T7: Bagaimana kedalaman potong dan lebar potong mempengaruhi kecepatan dan pemakanan end mill karbida?
A: Meningkatkan pemakanan radial (lebar potong) atau aksial (kedalaman potong) akan meningkatkan gaya potong. Untuk mengimbanginya, kurangi pemakanan per gigi atau RPM untuk mencegah kerusakan pahat dan panas yang berlebihan. Pemotongan yang dangkal memungkinkan kecepatan dan pemakanan yang lebih tinggi, sehingga meningkatkan produktivitas sekaligus mempertahankan usia pakai pahat.
T8: Apa saja kesalahan umum saat menetapkan kecepatan dan pemakanan untuk end mill karbida?
A:
- Menggunakan kecepatan dan pengumpanan yang sama untuk semua bahan
- Mengabaikan nomor seruling atau geometri alat
- Mengabaikan kekakuan alat berat atau ketersediaan cairan pendingin
- Kedalaman pemotongan yang berlebihan tanpa menyesuaikan umpan
Menghindari kesalahan-kesalahan ini memastikan kualitas pemesinan yang konsisten dan usia pakai alat yang lebih lama.
T9: Bagaimana cara teknisi mesin mengoptimalkan kecepatan dan pengumpanan untuk produksi bervolume tinggi?
A: Mulailah dengan nilai yang telah dihitung pada 80-90% untuk memastikan stabilitas, pantau obrolan, sesuaikan pemakanan terlebih dahulu, dan tingkatkan kecepatan secara bertahap jika kondisinya memungkinkan. Dudukan pahat yang kaku, penjepitan yang tepat, dan penggunaan cairan pendingin yang tepat memaksimalkan kecepatan end mill karbida dan efisiensi pemakanan dalam operasi bervolume tinggi.