
Стружка и вибрация при фрезеровании нержавеющей стали: 6 проверок, которые следует выполнить перед заменой инструмента
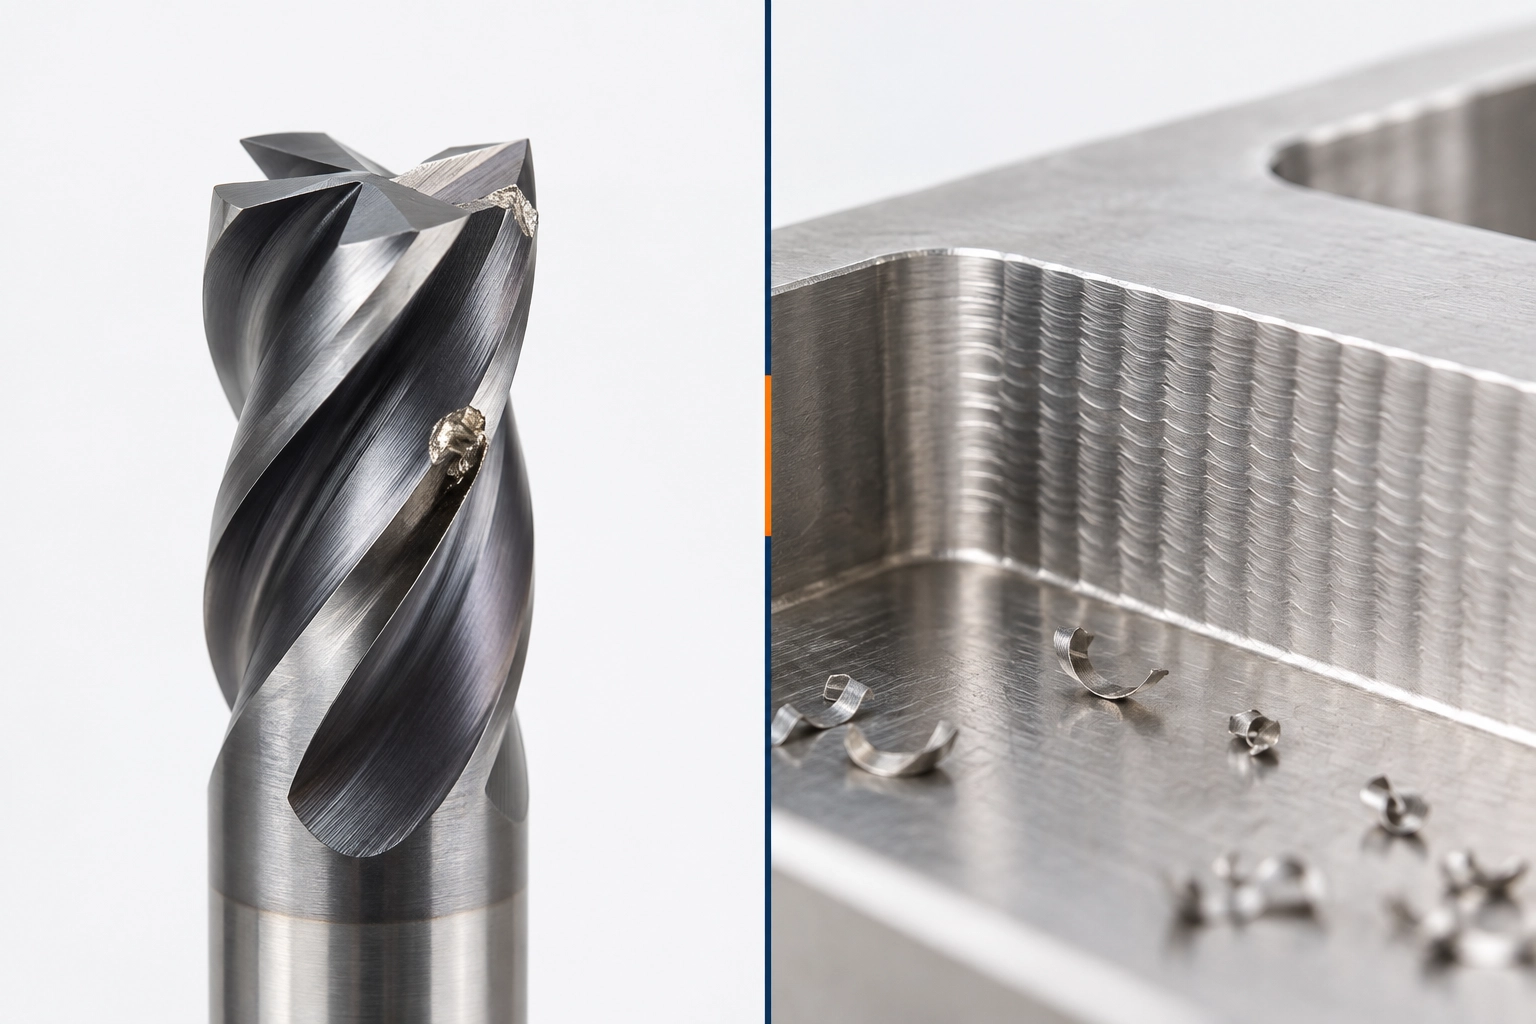
Стружка при обработке концевой фрезой из нержавеющей стали Повреждение в области прорези требует иного подхода к диагностике, чем обычные следы от скольжения на боковой стенке. Отколотый угол на стале 316 не дает ответа на вопрос, решит ли проблему новая режущая головка. Прежде чем менять покрытие, количество канавок или подачу, необходимо определить место разрушения.
В данном руководстве описаны шесть практических методов проверки для распространенных аустенитных марок, таких как 304 и 316. Оно также помогает дистрибьюторам провести анализ существующей модели даже в том случае, если заказчик не предоставил полную технологическую спецификацию. Для других семейств нержавеющих сталей требуется отдельный анализ условий применения.
Как определить причины сколов и вибрации при обработке фрезой из нержавеющей стали
Если кромка повреждена или резка становится опасно нестабильной, прекратите резку. Затем начните с того симптома, который вы действительно можете увидеть:
Чипы Edge на входе
Обратите внимание на траекторию входа, изменение угла зацепления и стружку, застрявшую у кромки.
Обычные следы на стене
Перед изменением геометрии режущего инструмента проверьте проекцию, держатель, биение и закрепление заготовки.
Материал прилип к краю
Прежде чем делать вывод о выходе покрытия из строя, проверьте, не скопились ли на поверхности отложения.
Если износ нарастает постепенно, а не возникает внезапно, зафиксируйте характер износа и длину реза. Фотография инструмента и заготовки вместе с указанием местоположения траектории резания будет более полезной, чем просто сообщение о “низком сроке службы инструмента”. См. Руководство компании Seco по износу нержавеющей стали.
Почему оценка и операция влияют на результат
Марки 304 и 316 относятся к аустенитным нержавеющим сталям. Когда режущая кромка трется о материал вместо того, чтобы образовывать устойчивую стружку, возникает проблема упрочнения материала под действием деформации. Поведение тепла и стружки также может сделать неидеальную настройку менее терпимой. Однако формулировка “фрезерование 316” не дает нам информации о том, осуществляется ли боковое фрезерование с небольшим зазором или вырезается паз по всей ширине; нагрузки и доступное пространство для стружки в этих случаях различаются.
Сначала проверьте класс, состояние материала и работоспособность. Затем Британская ассоциация производителей нержавеющей стали рассматривает вопросы упрочнения материала при обработке и стругообразования. Sandvik Coromant в своих рекомендациях по фрезерованию выделяет аустенитные нержавеющие стали отдельно от ферритных, мартенситных и дуплексных.
1. Определите место поломки в разрезе
Сначала посмотрите: Что изменилось в тот момент, когда инструмент начал сколываться или вибрировать?
Четырёхреберный резец может без проблем вырезать прямую боковую стенку, но выйти из строя, когда программа переходит к прорезанию паза или внутреннего угла. В этом случае сорт резака не изменился; изменились условия зацепления и отвод стружки. Обратите внимание на сорт и состояние резака, на то, является ли резка прорезанием паза или боковым фрезерованием, а также на то, где начинается повреждение: на входе, в процессе постоянной резки, в углу или на выходе.
Также проверьте, повторяется ли проблема при работе с каждым инструментом и каждой заготовкой или возникает только при одной конкретной настройке. Такие наблюдения позволяют более точно сформулировать запрос на замену, чем просто просьба о “более мощной” концевой фрезе.
2. Осмотрите изношенную кромку и стружку
Сначала посмотрите: На кромке отсутствует материал, на ней образовался налет или она постепенно изнашивается?
Сфотографируйте резец целиком и поврежденную канавку. Если это безопасно, сравните её с неповрежденной кромкой под увеличением. Наслоение материала может отрываться и иногда уносить с собой частицы материала кромки; одной фотографии, сделанной на телефон, может оказаться недостаточно, чтобы определить, что вы видите: отложения или отколовшийся карбид.
Проверьте, вылетают ли стружки из зоны резания или подвергаются повторной обработке. По одному только внешнему виду стружки невозможно определить температуру резания или тип покрытия. Необходимо учитывать также состояние режущей кромки и место начала разрушения.
Даже частичное расследование можно начать прямо здесь: Дистрибьютор может запросить фотографии всего инструмента, режущей кромки и соответствующей детали, не прося при этом заказчика заново вводить все параметры обработки.
3. Проверьте готовую установку
Сначала посмотрите: Можно ли укоротить лишнюю часть резака, и ровно ли он сидит в держателе?
Регулярные следы на стенках или неравномерный износ между канавками являются поводом для проверки вылета, состояния держателя и цанги, посадки инструмента, закрепления заготовки и состояния шпинделя. По возможности измерьте биение вблизи режущего конца. Каталожные размеры не могут отразить биение после закрепления инструмента; одна канавка может выполнять большую нагрузку, чем остальные.
При обработке глубоких пазов следует отдельно фиксировать глубину резания, зазор от стенки и эффективный вылет. Длина канавки, шейка, хвостовик и держатель — все эти элементы влияют на доступность и жесткость. Изменение шага или геометрии спирали может помочь устранить вибрацию, но не способно зафиксировать незакрепленную деталь или исправить чрезмерное биение. См. Рассуждения компании «Harvey Performance» о вибрации и геометрии концевых фрез.
4. Проверить нагрузку на шины при въезде и на поворотах
Сначала посмотрите: Изменились ли условия зацепления или скорость удаления стружки непосредственно перед возникновением повреждения?
“Уменьшить подачу” — это не универсальное решение. Эффективная стружка, но слишком тонкая, может способствовать трению, в то время как чрезмерная толщина стружки увеличивает нагрузку на кромку. Обратите внимание на вход в паз, внутренние углы, резкие выходы и скопления стружки на пути резания. Компания Seco объясняет, как вход и выход режущего инструмента, а также толщина стружки влияют на нагрузки при фрезеровании.
Технические сведения: параметры и малое радиальное зацепление
Для конкретной фрезы и операции сравните подачу на зуб (fz), радиальная глубина реза (ae), осевая глубина резания (ap), скорость резания и фактическую траекторию инструмента. При малом радиальном зацеплении запрограммированная fz и фактическая толщина стружки не совпадают. Для начальной настройки следует руководствоваться точными рекомендациями производителя инструмента, а не ограничиваться лишь изменением подачи стола. Фрезерование по восходящей траектории часто подходит для жестких установок с ЧПУ, но не является безусловным правилом для всех станков или поверхностей.
5. Согласовать количество канавок и их геометрию с конкретной операцией
Сначала посмотрите: Выполняет ли инструмент прорезание паза на всю ширину, боковое фрезерование, чистовую обработку или работы с большим вылетом?
“Четыре режущие кромки или переменный шаг?” — это не выбор между равнозначными характеристиками. Количество режущих кромок влияет на количество эффективных режущих кромок и доступное пространство для стружки. Переменный шаг изменяет расстояние между режущими кромками; переменная спираль изменяет их спиральную форму. Один резец может иметь четыре режущие кромки и переменный шаг.
| Операция | Обзор | Основной компромисс |
|---|---|---|
| Прорезание по всей ширине | Опора кромок, пространство для стружки и удаление стружки | Чем больше количество каналов, тем меньше пространства приходится на каждый канал при заданном диаметре; необходимо проверить фактическую конструкцию режущего инструмента. |
| Боковое фрезерование или профилирование | Эффективная толщина стружки и необходимый вылет | Недостаточная сила зажима или чрезмерный выступ могут перевесить изменение геометрии. |
| Финишная обработка с учетом вибраций | Стабильная конструкция; переменный шаг или спираль там, где это целесообразно | Геометрия не может устранить чрезмерное биение. |
| Подробная статья | Длина флейты, зазор в горловине и проекция | Достижение данной детали не гарантирует стабильность реза. |
Проведите пальцем по горизонтали, чтобы сравнить все столбцы.
Четырёхзубчатый резец, предназначенный для обработки нержавеющей стали, может использоваться для бокового фрезерования, но не является универсальным инструментом. Компания «Harvey Performance» рассматривает вопросы количества фрез и отвода стружки. Начальные инструкции по использованию ассортимента продукции см. в Руководство по сериям концевых фрез HY Cutting Tools. Маркировки HRC представляют собой названия серий продукции; прежде чем делать выводы о пригодности для нержавеющей стали, уточните точную модель.
Если в результате проверки выяснится, что необходимо заменить режущий инструмент, Сравнение твердосплавных концевых фрез для обработки нержавеющей стали. Перед тем как заказать образец или запросить коммерческое предложение, ознакомьтесь с габаритами и областью применения выбранной модели.
Посмотрите, как работает концевая фреза, в коротком видеоролике о продукте ниже. При использовании с нержавеющей сталью перед организацией пробной обработки уточните точные размеры модели и геометрию режущих кромок.
6. Проследите за фишками, а затем проверьте кандидата
Сначала посмотрите: Удаются ли стружки из зоны обработки, и поступает ли охлаждающая жидкость или воздух в зону резания бесперебойно?
Паз или глубокая выемка могут задерживать стружку даже в том случае, если отверстия канавок кажутся достаточно широкими. Повторная обработка может повредить кромку, которая в остальном подходит для работы. Не существует универсального правила “всегда сухая” или “всегда мокрая” для всех твердосплавных торцевых фрез; при подготовке пробной обработки следует точно следовать рекомендациям производителя инструмента.
Сравнивайте образцы, изготовленные из одного и того же материала и имеющие одинаковые характеристики, с использованием одного и того же держателя и метода контроля, если это возможно. Заранее договоритесь о том, как вы будете оценивать точность, качество поверхности, заусенцы, стабильность и износ после достижения заданной длины резания или количества деталей. Изменяйте по одной значимой переменной за раз.
Технические детали: что следует фиксировать во время пробного тестирования
Укажите модель и размер резака, вылет, а также измеренное биение (если известно), vc или в оборотах в минуту, fz, ae, ap, подачу охлаждающей жидкости или воздуха, а также траекторию инструмента. Без учета этих факторов может быть сложно определить, связан ли лучший или худший результат именно с заменой режущего инструмента.
Как реселлер может провести анализ существующей модели
Клиент спрашивает: “Наша концевая фреза Ø8 скалывает стружку при обработке стали 316. Можете ли вы предложить альтернативный вариант?” Этого достаточно, чтобы начать анализ, но недостаточно, чтобы утверждать, что речь идет об эквивалентной замене.
Пример процесса: В данном примере объясняются этапы проверки; это не результаты испытаний компании HY Cutting Tools.
Получить текущее значение
Уточните название производителя и полный код модели, номер страницы в каталоге или информацию на этикетке упаковки. При отсутствии кода для начала проверки можно предоставить четкие фотографии инструмента и режущей кромки.
Отделяйте факты от догадок
Проверьте диаметр, хвостовик, количество канавок, длину режущей части, общую длину, угол и шейку. Укажите непроверенные геометрические параметры или покрытие, а не делайте выводы на основании цвета.
Запросите недостающие сведения о заявлении
Уточните класс, тип паза или боковое фрезерование, место разрушения, требуемый вылет, способ подачи охлаждающей жидкости и планируемое количество.
Согласовать порядок утверждения образца
Укажите, в чём сходства, в чём различия и какие показатели точности, качества обработки, стабильности и износостойкости будут определяющими для утверждения.
Пока не будут проверены критические технические характеристики и результаты анализа образца, назовем это кандидат для проверки размеров и соответствия требованиям. Диаметр 8 и четыре канавки сами по себе не гарантируют эквивалентности производства.
Отправляйте то, что у вас есть; вместе восполним недостающее
Выберите вариант, наиболее соответствующий вашей ситуации. Заполненная форма процесса будет полезной, но для первого разговора она не обязательна.
Новое заявление
Начните с: марка нержавеющей стали, условия эксплуатации, размеры деталей, приблизительная глубина и количество.
До утверждения: подтвердить допуск, радиус действия, держатель, смазочно-охлаждающую жидкость, стратегию и тестовую мишень.
Существующая модель
Начните с: марка и полное название модели, страница каталога, чертеж, этикетка или четкие фотографии; количество.
До утверждения: подтвердить критические размеры, технологический процесс, условия выхода из строя и критерии приемки.
Поврежденный инструмент
Начните с: фотографии кромки и детали, материал, размер инструмента и место разрушения.
Для диагностики: Укажите текущие параметры, тип зацепления, проекцию и данные о держателе или биении, если они известны.
После того как будет выбрана конкретная модель, воспользуйтесь данными её производителя и Руководство по скоростям и подачам твердосплавных концевых фрез для начальных расчетов; общие примеры не являются универсальными значениями режущих параметров.
Часто задаваемые вопросы
Всегда ли четырехзубчатая торцевая фреза является лучшим выбором для обработки нержавеющей стали?
Нет. Четыре канавки могут подходить для некоторых видов боковых прорезов, но при полном прорезании, легком боковом фрезеровании, чистовой обработке и работе с большим вылетом предъявляются иные требования к пространству для стружки, жесткости и нагрузке на режущую кромку.
Может ли система с переменным шагом устранить вибрацию без изменения настроек?
Это может помочь, если вибрация связана с характером резания. Сначала проверьте вылет, биение держателя, зажим и зацепление.
Если концевая фреза начинает сколываться, следует ли сразу уменьшить подачу?
Не всегда. Определите место возникновения повреждения и проверьте наличие ударов, повышенного износа, задиров, повторного среза стружки или наслоений материала. Слишком малая эффективная толщина стружки может усугубить ситуацию.
Может ли реселлер запросить замену, предоставив только модель или фотографию?
Да. Для первоначального сравнения достаточно полного кода модели, страницы из каталога или четких фотографий. Однако для утверждения по-прежнему требуются подробные сведения о применении и примеры результатов.
Перед заменой инструмента
Новый резец может стать частью решения, но сначала необходимо выяснить, что именно привело к сбою при обработке данного материала, при изготовлении данной детали и при настройке оборудования. В противном случае новое покрытие или схема канавок может привести к той же нестабильной резке. Конечные пользователи могут начать с описания условий применения; дистрибьюторы — с текущей модели или фотографий, предоставленных заказчиком.