
Astillado del filo y vibraciones en fresas para acero inoxidable: 6 comprobaciones clave
Formación de virutas en fresas de acero inoxidable Las marcas en la entrada de la ranura requieren un análisis distinto al de las marcas habituales de rozamiento en la pared lateral. Una esquina astillada en el acero 316 no indica si una fresa nueva resolverá el problema. Localiza el punto de fallo antes de cambiar los recubrimientos, el número de canales o el avance.
Esta guía recoge seis comprobaciones prácticas para los grados austeníticos más comunes, como el 304 y el 316. Además, ayuda a los distribuidores a revisar un modelo ya existente, incluso cuando el cliente no haya facilitado una ficha técnica completa. Las demás familias de aceros inoxidables requieren su propia revisión de aplicación.
Cómo diagnosticar el astillado y las vibraciones en las fresas de acero inoxidable
Si un borde está dañado o el corte se vuelve peligrosamente inestable, detén el corte. A continuación, empieza por el síntoma que puedas observar:
Chips de borde en la entrada
Fíjate en la trayectoria de entrada, el cambio en el contacto y las virutas atrapadas cerca del borde.
Marcas habituales en la pared
Comprueba la proyección, el soporte, la excentricidad y la sujeción de la pieza antes de modificar la geometría de la fresa.
Material adherido al borde
Comprueba si hay residuos acumulados antes de concluir que el recubrimiento ha fallado.
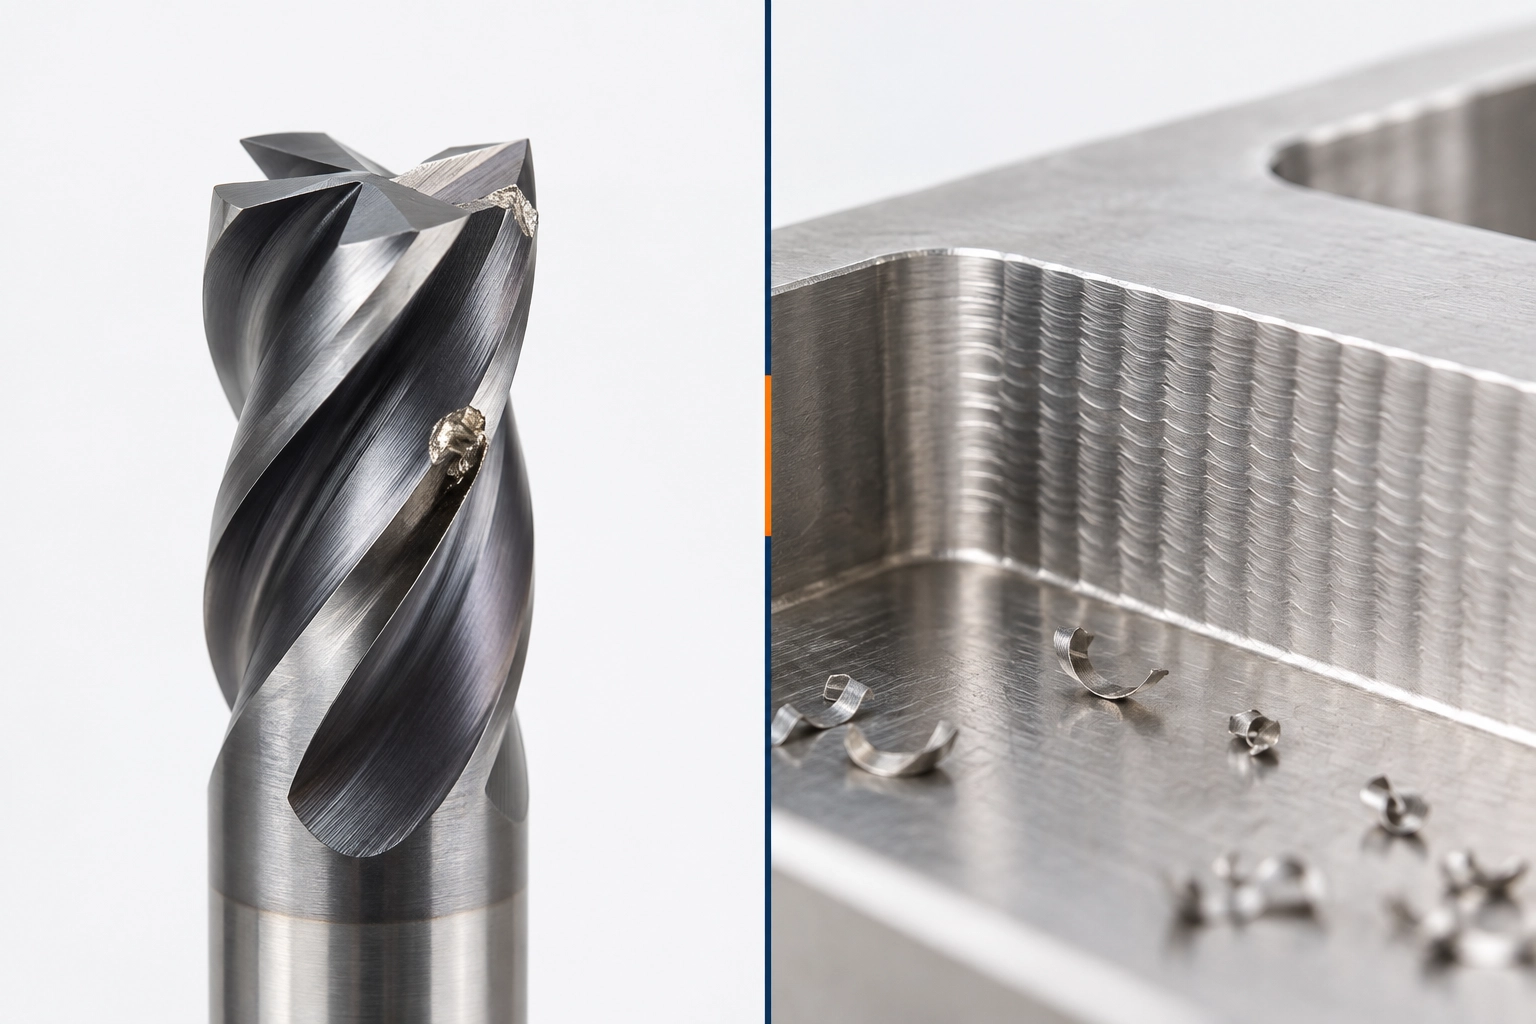
Si el desgaste se produce de forma gradual en lugar de aparecer de repente, anota el patrón de desgaste y la longitud de corte. Una fotografía de la herramienta y la pieza de trabajo, junto con la ubicación de la trayectoria de la herramienta, resulta más útil que un informe en el que simplemente se indique “baja vida útil de la herramienta”. Véase Guía sobre el desgaste del acero inoxidable de Seco.
Por qué el grado y la operación modifican el resultado
Los grados 304 y 316 son aceros inoxidables austeníticos. Cuando el filo roza en lugar de formar una viruta estable, el endurecimiento por deformación se convierte en un problema. El calor y el comportamiento de la viruta también pueden hacer que una configuración débil resulte menos tolerante. Sin embargo, la expresión “fresado de 316” no nos indica si la fresa está realizando un fresado lateral con un contacto ligero o si está realizando una ranura de ancho completo; las cargas y el espacio disponible para la viruta difieren.
Comprueba primero el grado, el estado del material y el funcionamiento. El Asociación Británica del Acero Inoxidable aborda el endurecimiento por deformación y la rotura de virutas. Sandvik Coromant En sus directrices de fresado, distingue entre los aceros inoxidables austeníticos y los de las familias ferrítica, martensítica y dúplex.
1. Localizar el fallo en el corte
Fíjate primero en esto: ¿Qué cambió en el momento en que la herramienta empezó a astillarse o a vibrar?
Una fresa de cuatro canales puede cortar una pared lateral recta sin problemas y fallar cuando el programa llega a una ranura o a una esquina interna. En ese caso, el grado no ha cambiado; lo que ha cambiado es el contacto con la pieza y el flujo de virutas. Fíjate en el grado y el estado de la fresa, si se trata de un corte en ranura o de un fresado lateral, y dónde comienza el daño: en la entrada, durante el corte continuo, en la esquina o en la salida.
Comprueba también si el problema se repite con todas las herramientas y piezas de trabajo o si solo se produce con una configuración concreta. Estas observaciones ayudan a precisar más una solicitud de sustitución que el simple hecho de pedir una fresa “más resistente”.
2. Inspecciona el borde desgastado y las astillas
Fíjate primero en esto: ¿Le falta material al borde, presenta algún depósito o se está desgastando poco a poco?
Haz una fotografía de toda la fresa y de la ranura dañada. Si es seguro hacerlo, compárala con un filo sin usar bajo el microscopio. El material acumulado puede desprenderse y, en ocasiones, llevarse consigo parte del material del filo; una simple foto tomada con el móvil puede no bastar para determinar si lo que ves es un depósito o un trozo de carburo desprendido.
Comprueba si las virutas salen del corte o si se vuelven a cortar. El aspecto de las virutas por sí solo no permite determinar la temperatura de corte ni identificar un recubrimiento. Combínalo con el estado del filo y el punto en el que se inició el fallo.
Incluso una búsqueda parcial puede comenzar aquí: Un distribuidor puede solicitar fotografías de la herramienta completa, del extremo de corte y de la característica de la pieza de trabajo afectada sin necesidad de pedir al cliente que vuelva a introducir todos los parámetros de mecanizado.
3. Revisa la configuración una vez montada
Fíjate primero en esto: ¿Se puede acortar el saliente sobrante? ¿Va bien alineada la fresa en su portafresas?
Las marcas habituales en la pared o un desgaste desigual entre las ranuras justifican que se comprueben la saliente, el estado del portaherramientas y de la pinza, el asentamiento de la herramienta, la sujeción de la pieza y el estado del husillo. Si es posible, mide la excentricidad cerca del extremo de corte. Las dimensiones del catálogo no pueden describir la excentricidad una vez que la herramienta está sujeta; es posible que una ranura esté realizando más trabajo que las demás.
En el caso de los ranurados profundos, registre por separado la profundidad de corte, la distancia libre respecto a la pared y la proyección efectiva. La longitud de la ranura, el cuello, el vástago y el soporte influyen en el acceso y la rigidez. Una geometría de paso variable o de hélice puede ayudar a reducir las vibraciones, pero no puede sujetar una pieza suelta ni corregir una excentricidad excesiva. Véase Análisis de Harvey Performance sobre la vibración y la geometría de las fresas de extremo.
4. Revisar la carga de virutas en la entrada y en las curvas
Fíjate primero en esto: ¿Se produjo algún cambio en el acoplamiento o en la evacuación de virutas justo antes de que se produjera el daño?
“Reducir la alimentación” no es una solución válida para todos los casos. Una viruta eficaz que sea demasiado fina puede favorecer el roce, mientras que un grosor excesivo de la viruta aumenta la carga en los bordes. Presta atención a la entrada en la ranura, las esquinas internas, las salidas bruscas y la acumulación de virutas en la trayectoria. Seco explica cómo la entrada y la salida de la fresa, así como el grosor de la viruta, influyen en las cargas de fresado.
Detalle técnico: parámetros y contacto radial reducido
Para una fresa y una operación concretas, compara el avance por diente (fz), profundidad de corte radial (ae), profundidad axial de corte (ap), la velocidad de corte y la trayectoria real de la herramienta. Con un contacto radial reducido, se programa fz y el espesor real de la viruta no coinciden. Sigue al pie de la letra las instrucciones del fabricante de la herramienta para el ajuste inicial, en lugar de limitarte a modificar el avance de la mesa. El fresado ascendente suele ser adecuado para una configuración CNC rígida, pero no es una regla incondicional para todas las máquinas o superficies.
5. Adaptar el número de ranuras y la geometría a la operación
Fíjate primero en esto: ¿La herramienta está realizando una ranura a ancho completo, un fresado lateral, un acabado o un trabajo de largo alcance?
“¿Cuatro canales o paso variable?” no es una elección entre características equivalentes. El número de canales influye en el número de aristas de corte efectivas y en el espacio disponible para la viruta. El paso variable modifica la distancia entre las aristas de corte; la hélice variable cambia su patrón helicoidal. Una fresa puede tener cuatro canales y paso variable.
| Funcionamiento | Reseña | Principal dilema |
|---|---|---|
| Ranurado a todo ancho | Soporte de bordes, espacio para virutas y extracción de virutas | Un mayor número de ranuras puede reducir el espacio disponible por ranura para un diámetro determinado; comprueba el diseño real de la fresa. |
| Fresado lateral o perfilado | Espesor efectivo de la viruta y alcance necesario | Una sujeción deficiente o un saliente excesivo pueden contrarrestar un cambio en la geometría. |
| Acabado sensible a las vibraciones | Configuración estable; paso variable o hélice, según convenga | La geometría no puede corregir una excentricidad excesiva. |
| Reportaje en profundidad | Longitud de la flauta, espacio libre en el cuello y proyección | Llegar hasta esa zona no garantiza un corte estable. |
Desliza el dedo horizontalmente para comparar todas las columnas.
Una fresa de cuatro canales para acero inoxidable puede ser adecuada para el fresado lateral, pero no es una especificación universal. Harvey Performance analiza el número de fresas y la evacuación de virutas. Para obtener instrucciones iniciales sobre la gama de productos, consulta el Guía de la serie de fresas de HY Cutting Tools. Las etiquetas «HRC» corresponden a nombres de series de productos; comprueba el modelo exacto antes de dar por hecho que es apto para acero inoxidable.
Si la revisión indica que hay que cambiar la cuchilla, Comparar fresas de metal duro monobloque para acero inoxidable. Comprueba las dimensiones y el ámbito de aplicación del modelo seleccionado antes de solicitar una muestra o un presupuesto.
Echa un vistazo a la fresa en el breve vídeo del producto que aparece a continuación. Para una aplicación en acero inoxidable, comprueba las dimensiones exactas del modelo y la geometría de corte antes de solicitar una prueba con una muestra.
6. Sigue las pistas y, a continuación, evalúa al candidato
Fíjate primero en esto: ¿Se eliminan correctamente las virutas de la zona de corte? ¿Llega de forma constante el líquido refrigerante o el aire a la zona de corte?
Una ranura o un hueco profundo pueden atrapar virutas incluso cuando las aberturas de las estrías parecen amplias. Volver a fresarlas puede dañar un filo que, por lo demás, sería adecuado. No existe ninguna regla útil del tipo “siempre en seco” o “siempre en húmedo” que sirva para todas las fresas de metal duro; sigue al pie de la letra las instrucciones del fabricante de la herramienta a la hora de preparar la prueba.
Compara muestras del mismo material y con las mismas características, utilizando el mismo soporte y el mismo método de inspección siempre que sea posible. Acuerda de antemano cómo evaluarás la precisión, el acabado, las rebabas, la estabilidad y el desgaste tras una longitud de corte determinada o un número concreto de piezas. Cambia una sola variable significativa cada vez.
Detalles técnicos: qué hay que registrar durante la prueba de muestra
Anota el modelo y el tamaño de la fresa, la proyección y la desviación medida, si se dispone de ella, vc o rpm, fz, ae, ap, el suministro de refrigerante o aire y la trayectoria de la herramienta. Sin estas condiciones, puede resultar difícil atribuir un resultado mejor o peor a la fresa de recambio.
Cómo puede un distribuidor revisar un modelo ya existente
Un cliente pregunta: “Nuestra fresa de Ø8 se astilla al trabajar el acero 316. ¿Podrían ofrecernos una alternativa?”. Eso basta para iniciar una revisión, pero no es suficiente para afirmar que se trata de un recambio equivalente.
Proceso ilustrativo: Este ejemplo explica los pasos del proceso de revisión; no se trata de un resultado de una prueba de HY Cutting Tools.
Consulta la referencia actual
Pide el nombre del fabricante y el código completo del modelo, la página del catálogo o la etiqueta del embalaje. Si falta el código, unas fotos nítidas de la herramienta y del filo de corte pueden servir para iniciar la revisión.
Distingue los hechos de las suposiciones
Comprueba el diámetro, el vástago, el número de ranuras, la longitud de corte, la longitud total, la esquina y el cuello. Indica la geometría o el recubrimiento no verificados, en lugar de deducirlos a partir del color.
Solicita la información que falta sobre la solicitud
Confirme el tipo de ranura, el fresado en ranura o lateral, el punto de rotura, el alcance necesario, el método de refrigeración y la cantidad prevista.
Acordar cómo aprobar la muestra
Indique en qué aspectos coinciden, en qué difieren y qué resultados en cuanto a precisión, acabado, estabilidad y desgaste determinarán la aprobación.
Hasta que se comprueben las especificaciones críticas y el resultado de la muestra, considéralo un candidato para la revisión dimensional y de aplicaciones. El diámetro de 8 y las cuatro ranuras, por sí solos, no garantizan la equivalencia en la producción.
Envía lo que tengas; juntos llenaremos los huecos
Elige la vía que mejor se adapte a tu situación. Es útil disponer de una ficha de proceso cumplimentada, pero no es obligatorio para la primera conversación.
Nueva solicitud
Empieza por: tipo de acero inoxidable, funcionamiento, dimensiones características, profundidad aproximada y cantidad.
Antes de la aprobación: Confirmar la tolerancia, el alcance, el soporte, el líquido refrigerante, la estrategia y el objetivo de prueba.
Modelo actual
Empieza por: marca y modelo completo, página del catálogo, plano, etiqueta o fotos nítidas; cantidad.
Antes de la aprobación: confirmar las dimensiones críticas, el funcionamiento, los fallos actuales y los criterios de aceptación.
Herramienta dañada
Empieza por: fotos del borde y de la pieza, el material, el tamaño de la herramienta y el punto de rotura.
Para el diagnóstico: Añade los parámetros actuales, el acoplamiento, la proyección y los detalles del soporte o la excentricidad, si se conocen.
Una vez elegido el modelo exacto, utiliza los datos del fabricante y el Guía de velocidades y avances para fresas de carburo para realizar cálculos iniciales; los ejemplos generales no son valores de corte universales.
Preguntas frecuentes
¿Es una fresa de cuatro canales siempre la mejor opción para el acero inoxidable?
No. Aunque las fresas de cuatro canales pueden ser adecuadas para algunos cortes laterales, el ranurado completo, el fresado lateral ligero, el acabado y los trabajos de gran alcance plantean exigencias diferentes en cuanto al espacio para las virutas, la rigidez y la carga en el filo.
¿Puede el paso variable eliminar las vibraciones sin modificar la configuración?
Puede resultar útil cuando la vibración está relacionada con el patrón de corte. Comprueba primero el saliente, la excentricidad del portaherramientas, la sujeción y el acoplamiento.
Si la fresa se astilla, ¿debo reducir inmediatamente la velocidad de avance?
No necesariamente. Localiza el punto donde se inició el daño y comprueba si hay signos de impacto, mayor contacto, rozamiento, virutas recortadas o acumulación de material. Un espesor efectivo de viruta demasiado reducido puede empeorar la situación.
¿Puede un distribuidor solicitar una sustitución basándose únicamente en el modelo o en una foto?
Sí. Un código de modelo completo, una página del catálogo o unas fotos nítidas pueden servir para iniciar una comparación inicial. No obstante, para la aprobación se siguen necesitando los detalles de la aplicación y ejemplos de resultados.
Antes de cambiar la herramienta
Una nueva fresa puede ser parte de la solución, pero primero hay que determinar qué ha fallado en este material, esta característica y esta configuración. De lo contrario, un nuevo recubrimiento o patrón de ranuras podría dar lugar al mismo corte inestable. Los usuarios finales pueden partir de la aplicación; los distribuidores pueden partir del modelo actual o de las fotos del cliente.